


En contra del consenso de la industria de que “la reducción de peso equivale a una mayor autonomía y una mayor seguridad” para los vehículos de nueva energía (NEV), el aligeramiento hace tiempo que pasó de ser una mejora opcional a una propuesta central en el desarrollo de vehículos. Sin embargo, cuando se trata de la selección práctica de materiales de ingeniería, muchos ingenieros se enfrentan a dilemas similares: las aleaciones de magnesio ofrecen un excelente rendimiento de reducción de peso, pero ¿cómo prevenir la corrosión? Existe una amplia gama de grados para láminas de aluminio de la serie 5: ¿deberían adoptarse 5182 o 5754 para los paneles interiores? ¿Cuál es el método de aplicación racional del aluminio alveolar y el aluminio espumado en paquetes de baterías? Los parámetros inexactos del material hacen que incluso los resultados de simulación más sofisticados sean inviables para su implementación práctica.
Este artículo organiza sistemáticamente la matriz de materiales ligeros convencionales para aplicaciones automotrices. Cubre cinco dimensiones centrales que incluyen características de composición química, propiedades mecánicas (incluida la relación límite elástico-resistencia a la tracción), procesos de fabricación, escenarios de aplicación de vehículos y puntos clave de modelado de simulación CAE, que abarcan aleaciones de magnesio fundido a presión AM50/AM60, aleaciones de aluminio forjado de serie completa 3xxx/5xxx y materiales de aluminio funcionales ampliamente utilizados en sistemas de baterías y escenarios de absorción de energía, como el aluminio en forma de panal y el aluminio espumado. Además, proporciona soluciones prácticas de ingeniería para cuatro problemas de fallas de alta frecuencia: fatiga, corrosión, deformación y agrietamiento.
一、Serie de aleación de magnesio: AM50 / AM60
1. Descripción general del material y características de composición
La serie AM son aleaciones de magnesio fundidas a presión con sistema Mg-Al-Mn, en las que los números en las designaciones de grado indican la fracción de masa nominal de aluminio. Con una ductilidad excelente, estas aleaciones son los segundos materiales de magnesio fundido a presión más utilizados para aplicaciones automotrices, después del AZ91D.
|
Grado |
Contenido de aluminio (Al) |
Contenido de manganeso (Mn) |
Impurezas máximas permitidas (Cu, Ni, Fe) |
densidad |
|
AM50A |
4.5%–5.3% |
0.28%–0.5% |
≤0.008% / ≤0.001% / ≤0.004% |
1,77 g/cm³ |
|
AM60B |
5.6%–6.4% |
0.26%–0.5% |
≤0.008% / ≤0.001% / ≤0.004% |
1,78 g/cm³ |
Características principales
En comparación con AZ91D, el menor contenido de aluminio provoca una ligera caída en la resistencia al tiempo que mejora notablemente la ductilidad y la resistencia al impacto. El manganeso se añade principalmente para contrarrestar las impurezas a base de hierro y mejorar la resistencia a la corrosión. Su densidad representa aproximadamente el 64 % del aluminio y el 22 % del acero, lo que ofrece una rigidez específica y un rendimiento de amortiguación de vibraciones excepcionales.
2.Propiedades físicas y mecánicas (condición de fundición a presión a alta presión)
|
Indicadores de desempeño |
AM50A |
AM60B |
|
Máxima resistencia a la tracción |
220–250 MPa |
220–240 MPa |
|
Fuerza de producción |
130-150 MPa |
130–160 MPa |
|
Elongación después de la fractura |
10%–15% |
6%–10% |
|
Relación rendimiento-tensión |
0.59–0.60 |
0.59–0.67 |
|
Dureza Brinell |
~60 |
~65 |
|
Rango de punto de fusión |
590–630℃ |
585–625℃ |
|
Conductividad térmica |
~120 W/(m·K) |
~115 W/(m·K) |
|
Coeficiente de expansión térmica lineal |
26×10⁻⁶ /℃ |
26×10⁻⁶ /℃ |
3. Proceso de fabricación
●Proceso principal: Fundición a presión de alta presión (HPDC). La velocidad de llenado varía de 40 a 80 m/s, la temperatura de fundición es de 680 a 750 ℃ y la temperatura del molde es de 180 a 250 ℃.
●Características del proceso: La aleación exhibe una excelente fluidez de fundición y es adecuada para formar estructuras complejas de paredes delgadas. La tasa de contracción por solidificación es aproximadamente del 4% al 5%, lo que requiere compuertas, sistemas de elevación y canales de enfriamiento bien diseñados.
●Postratamiento: Generalmente se suministra en estado fundido (F) sin tratamiento térmico. Se pueden aplicar tratamientos superficiales como granallado, recubrimiento de conversión química y oxidación por microarco (MAO).
●Proceso de unión: Predominantemente remachado autoperforante (SPR) y unión adhesiva. La soldadura es propensa a agrietarse en caliente; por lo tanto, se recomienda la soldadura por fricción y agitación (FSW) o la soldadura por láser.
4. Aplicaciones industriales y de vehículos
●Cross Car Beam (CCB): La fundición a presión monolítica AM50A reemplaza los conjuntos tradicionales de acero soldado, logrando una reducción de peso de entre un 30 % y un 40 % y al mismo tiempo mejora el rendimiento de NVH.
●Marco del asiento: Los marcos de los asientos y respaldos de fundición a presión AM60B equilibran la absorción de energía en caso de impacto y el rendimiento liviano.
●Marco del volante: AM60B es el material principal a nivel mundial. Su gran alargamiento evita la fragmentación frágil durante el despliegue del airbag.
●Paneles interiores de puertas/refuerzos: Piezas fundidas de paredes delgadas utilizadas como bases de montaje para vigas de impacto de puertas.
●Otras aplicaciones: carcasas de columna de dirección, soportes de pedal y carcasas de transmisión de carga baja a media.
Antecedentes de ingeniería: AM50 presenta una ductilidad superior y se utiliza principalmente para protección contra vuelcos y estructuras de absorción de energía. AM60 proporciona resistencia y ductilidad equilibradas, lo que la convierte en la aleación de magnesio fundido a presión estructural de uso general preferida.
5. Directrices clave para la aplicación de simulación
●Simulación de choque: En LS-DYNA, *MAT_024 se adopta el modelo de plasticidad lineal por partes con entrada de curvas de tensión-deformación reales. Los criterios de falla deben tener en cuenta el alargamiento reducido causado por la porosidad de la fundición y los defectos de contracción.
●Simulación de fatiga: el método estrés-vida se aplica en nCode. Las aleaciones de magnesio son muy sensibles a la concentración de tensiones, con el factor de calidad de la superficie establecido entre 0,7 y 0,8.
●Simulación de fundición: MAGMA / ProCAST se utiliza para simular procesos de llenado y solidificación, predecir puntos calientes y porosidad de contracción y guiar la optimización del sistema de compuerta.
二、Materiales funcionales de aluminio: Batería de aluminio en forma de panal / espuma de aluminio de 55 g
Panal de aluminio (panal AL BATTERY)
1.Atributo conceptual
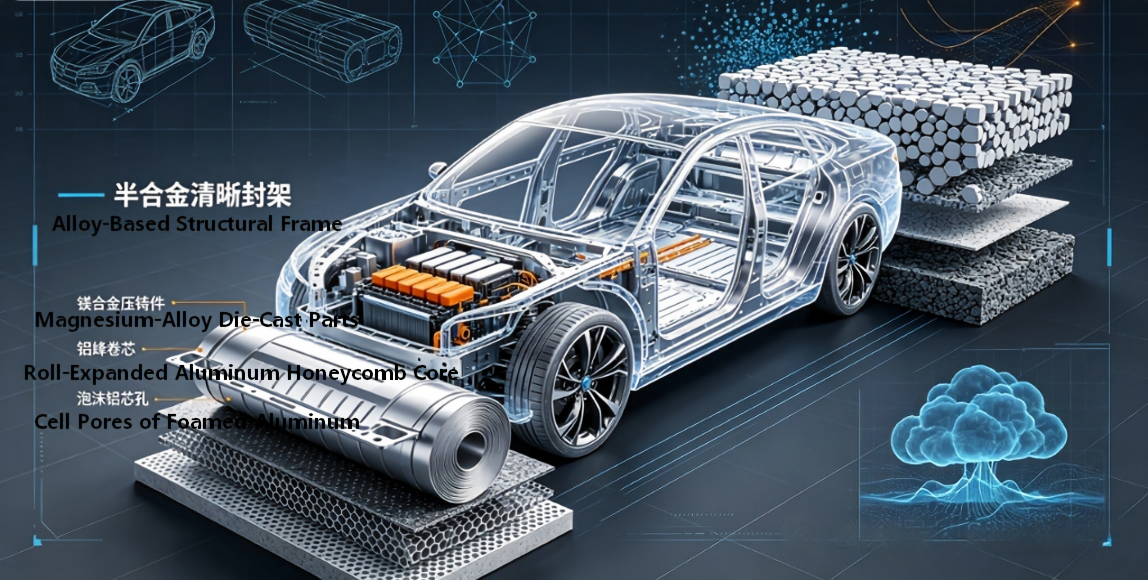
El núcleo de panal de aluminio es una estructura porosa hexagonal formada uniendo y estirando papel de aluminio. Los materiales base comunes son las aleaciones de aluminio 3003 y 5052, y se clasifican según el tamaño del orificio, el espesor de la lámina y la densidad. El panal utilizado en las baterías se centra en la rigidez y el aislamiento/amortiguación térmica dentro del avión.
Rendimiento central
• Densidad de la superficie: 30–80 kg/m³ (dependiendo de la especificación)
• Resistencia a la compresión plana: 1,5 – 4,0 MPa
• Resistencia a la flexión: puede alcanzar entre 5 y 8 veces la de las láminas de aluminio sólidas.
• Absorción de energía: En condiciones de impacto, es más de un 300% mayor que la de una placa sólida. La energía se absorbe mediante el pandeo progresivo de las paredes celulares y la estabilización.
Tecnología / Proceso
Pegado de papel de aluminio → Laminación y prensado en caliente → Conformación por estiramiento → Inmersión y curado con adhesivo → Corte. Los productos aptos para baterías deben someterse a un tratamiento de revestimiento aislante.
Aplicaciones para automóviles
Capa de cubierta superior del paquete de baterías: mejora la resistencia a la flexión y la resiliencia contra las hendiduras.
• Almohadillas amortiguadoras entre los módulos de batería: absorben vibraciones y golpes, evitando la compresión de las celdas
• Estructura de capas intermedias del piso completo del vehículo: integra funciones de aislamiento acústico, reducción de vibraciones y aligeramiento.
2. Aluminio espumado Al_Foam_55g
Atributo conceptual
55 g se refiere a espuma de aluminio de células cerradas con una densidad volumétrica de aproximadamente 0,55 g/cm³. Es un material funcional poroso con poros de aire distribuidos uniformemente dentro de una matriz de aluminio. Los materiales base habituales son el aluminio puro o la aleación Al-Si.
Rendimiento central
• Densidad: 0,55 g/cm³ (aproximadamente 1/5 del aluminio sólido)
• Límite elástico a la compresión: 2 - 5 MPa
• Absorción de energía: La plataforma mantiene una tensión estable, lo que la convierte en un material ideal para absorber la energía del impacto.
• Aislamiento acústico y reducción de ruido: El rendimiento del aislamiento acústico tanto para los rangos de frecuencia media como para los de baja frecuencia es superior al de la lámina de aluminio macizo del mismo peso.
• Ignífugo y resistente al calor: punto de fusión > 600 ℃, sin emisión de humo tóxico
Proceso de preparación
Método de espumación por fusión (utilizando agente espumante TiH₂), método de fundición por infiltración, método de pulvimetalurgia; Para el grado automotriz, el método de espumación por fusión de células cerradas es el principal.
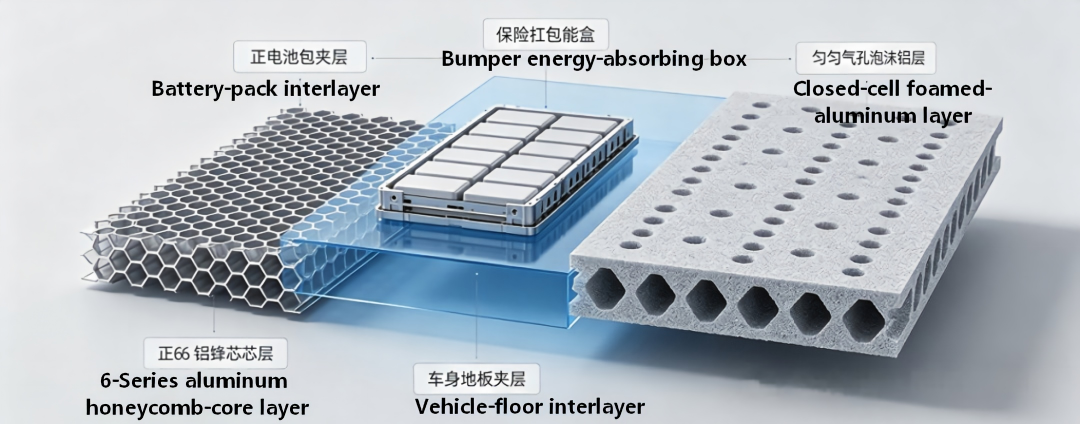
Aplicaciones para automóviles
• Relleno de la caja de absorción de energía de impacto: combinado con tubos de aluminio de paredes delgadas, la absorción de energía durante colisiones a baja velocidad se ha incrementado en un 40%.
• Protección inferior del paquete de baterías: Resiste golpes y perforaciones de piedras, y amortigua los impactos externos
• Pilar B de la carrocería/Relleno basculante: Durante un impacto lateral, se colapsa gradualmente para absorber energía y proteger el compartimiento de pasajeros.
• Capa de aislamiento de vibraciones de la carcasa del motor/accionamiento eléctrico: reduce la transmisión de ruido estructural
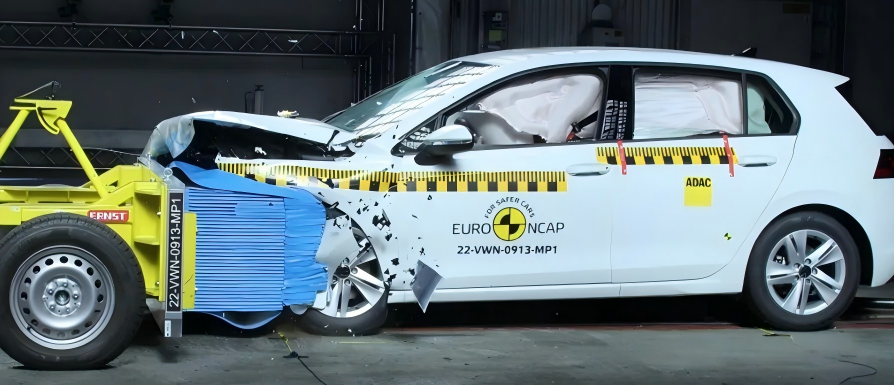
Vehículo de prueba para evitar obstáculos/maniquí de colisión que absorbe energía en forma de panal (específico para todo el laboratorio de pruebas de choque de vehículos)
Grado del material base: el material base de papel de aluminio de la capa central utiliza principalmente aleación de aluminio AW-3003 (completamente consistente con la serie 3xxx 3003 en el texto), rara vez usa 3103, serie 5; Motivos: el aluminio antioxidante de la serie de manganeso 3003 tiene buena plasticidad, soldadura/unión estable, costo moderado, las paredes celulares se deforman uniformemente bajo impactos de baja velocidad, no sufrirán fracturas frágiles prematuramente, cumpliendo perfectamente con los requisitos de calibración de colisión. Especificación de densidad: La densidad del panal de choque del vehículo de prueba es mucho mayor que la del panal de la batería: convencional 80-180 kg/m³, el panal de la batería es de sólo 30-80 kg/m³; El vehículo ficticio para evitar obstáculos requiere una mayor resistencia a la compresión de la plataforma para simular la rigidez de la parte delantera de un vehículo real.
Diferente de los sistemas celulares basados en baterías
Panal de batería: lámina fina, baja densidad, centrándose en el aislamiento térmico + absorción de impactos y reducción de vibraciones;
Panal para evitar colisiones: lámina de aluminio espesada, núcleo de panal de paredes gruesas, adhesivo estructural de alta resistencia, con la función central de colapso progresivo controlado para la absorción de energía, utilizado para las pruebas de prevención de colisiones NCAP y AEB.
三、Aleaciones de aluminio de la serie 3xxx: 3003-H112 / 3103 / 3103-H12
Conceptos de materiales y propiedades de los componentes.
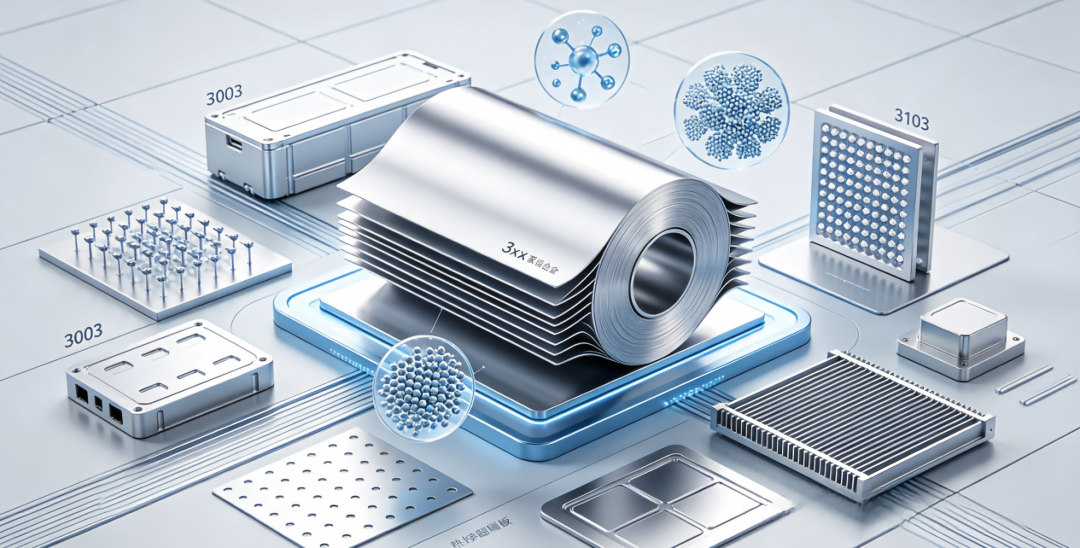
3xxx es un tipo de aleación de aluminio antioxidante de la serie Al-Mn. No se puede reforzar mediante tratamiento térmico. Su resistencia se ve reforzada por el fortalecimiento de la solución sólida de manganeso y el endurecimiento por trabajo en frío, y su resistencia a la corrosión es similar a la del aluminio puro.
|
Grado |
contenido mn |
Fe+Si |
Cu |
densidad |
|
AW-3003 |
1.0%–1.5% |
≤1.0% |
0.05%–0.2% |
2,73 g/cm³ |
|
AW-3103 |
0.9%–1.5% |
≤1.0% |
≤0.1% |
2,73 g/cm³ |
Descripción de la condición
•H112: El material recibe un ligero endurecimiento por trabajo después de un trabajo en caliente o un ligero laminado en frío sobre productos trabajados en caliente. Sus propiedades se encuentran entre el temperamento O y el temperamento H14.
•H12: Después del endurecimiento por trabajo, su resistencia alcanza aproximadamente una cuarta parte del temple •H18 completamente duro, logrando un equilibrio entre resistencia y conformabilidad.
0,15: El espesor nominal de la lámina es de 0,15 mm, clasificado como grado de lámina delgada.
2. Comparación de propiedades mecánicas
|
Grado - Temperamento |
Resistencia máxima a la tracción (UTS), MPa |
Límite elástico (YS), MPa |
Elongación después de la fractura (A50), % |
Relación rendimiento-tracción |
|
3003-H112 |
115–140 |
70–90 |
≥15% |
0.61–0.64 |
|
3103-O |
80–110 |
35–60 |
≥25% |
0.44–0.55 |
|
3103-H12 |
120–145 |
90–110 |
≥12% |
0.75–0.76 |
|
3103-H14 |
140–170 |
115–140 |
≥8% |
0.82–0.83 |
3. Características del proceso
• Formabilidad: El estado O tiene un excelente rendimiento en embutición profunda, lo que permite la fabricación de piezas embutidas complejas; el estado H se utiliza para doblar y laminar.
• Soldabilidad: Excelente rendimiento en soldadura por arco de argón, soldadura por puntos y soldadura por costura. La resistencia de la soldadura puede alcanzar más del 90% de la del material base.
• Tratamiento superficial: La capa de recubrimiento de óxido anódico es uniforme. También se puede pulverizar o recubrir electroforéticamente.
• Resistencia a la corrosión: Excelente resistencia a la corrosión en aire, agua dulce y medios alimentarios; Resistencia media a la corrosión en agua de mar.
4. Aplicaciones industriales y automotrices
• Carcasa de batería: 3003 es el material principal para carcasas y cubiertas de baterías. Las placas, con un espesor de 0,8 a 1,5 mm, se forman mediante un proceso de estampado, lo que garantiza tanto resistencia a la corrosión como soldabilidad.
• Sistema de intercambio de calor: tanque de agua, evaporador, aletas y particiones del condensador; se utiliza una gran cantidad de placas compuestas soldadas 3103.
• Decoración y sellado de la carrocería: revestimiento de puertas, canal de agua, junta de sellado.
• Aplicación del material de lámina: la lámina 3103-H12 de 0,15 mm de espesor se utiliza para el embalaje blando de la batería y la capa protectora de aislamiento térmico.
• Otros: Tanque de combustible, tuberías, estructuras interiores de soporte, etc. (componentes estructurales de baja carga)
四、Espectro completo de aleaciones de aluminio de la serie 5xxx
Descripción general del sistema de materiales.
La serie 5xxx es una aleación de aluminio antioxidante del tipo Al-Mg. El magnesio es el principal elemento fortalecedor. No se puede reforzar mediante tratamiento térmico. Su resistencia se mejora mediante el procesamiento en frío y la aleación. Cuanto mayor es el contenido de magnesio, mayor es la resistencia, pero la conformabilidad disminuye. Los Serie 5 utilizados en automóviles se concentran en el rango de 2% - 5% de contenido de magnesio.
Descripción del código de estado:
•ST-O: Recocido Estándar, estado recocido estándar, con la mejor plasticidad.
•RSS-O: Solución recristalizada suavizada, Solución sólida recristalizada en estado suavizado. La estructura del grano es más uniforme y el rendimiento de embutición profunda es mejor.
•sheetforge: especificaciones especializadas para forjado de láminas y conformado en caliente
2. Descripciones detalladas del rendimiento de cada marca/modelo
(1) Aleación de aluminio 5052 (AlMg2.5)
• Composición: Mg 2,2% - 2,8%, Cr 0,15% - 0,35%, Mn ≤ 0,1%
• Propiedades mecánicas (estado O): Resistencia a la tracción 170–215 MPa, límite elástico ≥ 65 MPa, alargamiento ≥ 16%, relación límite elástico-resistencia aproximadamente 0,38–0,39
• Propiedades mecánicas (estado H32): Resistencia a la tracción 230–280 MPa, límite elástico 160–210 MPa, alargamiento ≥ 12%
• Características: Resistencia media, resistencia equilibrada a la fatiga y a la corrosión, buena soldabilidad, es el grado general más utilizado entre las 5 series.
(2) 5152 Cubierta interna del motor especializada (grados BAJO / ALTO)
• Composición: Mg 2,4% - 3,0%, Mn 0,15% - 0,4%, Cr 0,15% - 0,35%
•Calidad BAJA: Versión de baja resistencia y alto conformado, con un límite elástico de aproximadamente 80–100 MPa, adecuado para áreas de paneles internos con formas complejas.
• Grado ALTO: Versión de alta resistencia, con un límite elástico de aproximadamente 120–150 MPa, adecuada para aplicaciones como instalación de bisagras y refuerzo de cerraduras en áreas con cargas elevadas.
• Posicionamiento de la aplicación: Material especializado para el capó interior del capó del motor del automóvil, equilibrando las propiedades de conformación durante el estampado y la rigidez anti-deformación. Esta es la solución tradicional de panel interior utilizada por los fabricantes de automóviles europeos.
(3) Aleación de aluminio 5182
• Composición: Mg 4,0% - 5,0%, Mn 0,2% - 0,5%
• Propiedades mecánicas (estado O): Resistencia a la tracción 275–350 MPa, límite elástico 110–140 MPa, alargamiento ≥ 20%, relación límite elástico-resistencia aproximadamente 0,40–0,42
• Ventaja principal: El material en láminas para automóviles de la serie 5 tiene alta resistencia y excelente rendimiento de embutición profunda. Se puede utilizar una lámina delgada de 0,9 mm para formar paneles interiores curvos complejos.
• Notas: El alto contenido de magnesio es propenso a causar marcas de tensión Strecker (estrías), que se pueden observar después de pintar. Por lo tanto, sólo es aplicable a paneles interiores. Los paneles exteriores requieren aleación de la serie 6.
(4) Aleación de aluminio 5754 (AlMg3)
• Composición: Mg 2,6% - 3,6%, Mn 0,15% - 0,4%, Cr 0,05% - 0,2%
• Propiedades mecánicas (estado O): Resistencia a la tracción 190–240 MPa, límite elástico ≥ 80 MPa, alargamiento ≥ 16%
• Propiedades mecánicas (estado H32): Resistencia a la tracción 230–280 MPa, límite elástico 160–210 MPa
• Características: Equilibrio entre resistencia y conformabilidad, excelente resistencia a la corrosión, capaz de uso prolongado a ciertas temperaturas, es la principal marca de componentes estructurales de carrocería y piezas de chasis.
3. Puntos en común y diferencias en los procesos
• Conformación en prensa: El estado O es adecuado para embutición profunda y estiramiento; el estado H es adecuado para doblar y formar de forma sencilla.
• Soldadura: Ambos métodos de soldadura MIG/TIG son aceptables y la costura de soldadura tiene buena resistencia a la corrosión; La pérdida de resistencia en la zona afectada por el calor del material 5182 es aproximadamente del 15 % al 20 %.
• Wen Chengxing: El estampado a temperatura de 200 - 250 ℃ puede aumentar significativamente la tasa de alargamiento, lo que es adecuado para piezas extremadamente complejas.
• Tratamiento superficial: Puede estar sujeto a anodizado, conversión química o electrorrecubrimiento; la película de óxido de la aleación con alto contenido de magnesio tiene un color más oscuro.
4. Vista panorámica de la aplicación de vehículos completos para automóviles
|
Grado |
Aplicaciones típicas |
Espesor utilizable |
|
5052 |
Depósitos de combustible, tubos de combustible, soportes de asiento, paneles laterales del paquete de baterías |
1,0–3,0 mm |
|
5152 |
Paneles interiores del capó, paneles interiores de la tapa del maletero |
0,8–1,2 mm |
|
5182 |
Paneles interiores de puertas, paneles interiores de guardabarros, vigas de refuerzo. |
0,8–1,2 mm |
|
5754 |
Travesaños del piso, refuerzos de balancines, bastidores auxiliares del chasis, carcasas inferiores del paquete de baterías |
1,5–3,0 mm |
Norma de toda la industria: debido a las líneas de Lüders, las aleaciones de aluminio de la serie 5xxx apenas se utilizan para los paneles exteriores de la carrocería. Los paneles exteriores adoptan principalmente grados de la serie 6xxx, como 6016 y 6022. La combinación de paneles interiores de la serie 5 y paneles exteriores de la serie 6 se ha convertido en la configuración estándar para carrocerías de automóviles con uso intensivo de aluminio a nivel mundial.
5. Puntos clave para aplicaciones de simulación
• Simulación de prensado: En AutoForm / Dynaform se utiliza el modelo de rendimiento *MAT_037 o Barlat, teniendo en cuenta la anisotropía (valor r), para predecir arrugas, grietas y recuperación elástica.
• Simulación de colisión: en LS-DYNA, * MAT_024 + criterio de deformación de falla, con una deformación de fractura 5182 de aproximadamente 0,25–0,30
• Simulación de fatiga: En nCode DesignLife, se adopta el método de corrección de tensión promedio SWT. Las costuras de soldadura y los puntos de remachado se consideran áreas débiles a la fatiga.
• Conexión de simulación: Abaqus simula el proceso de formación del remachador autoimpactante SPR y predice las grietas de remachado y los valores de entrelazado de la placa de aluminio de la serie 5.
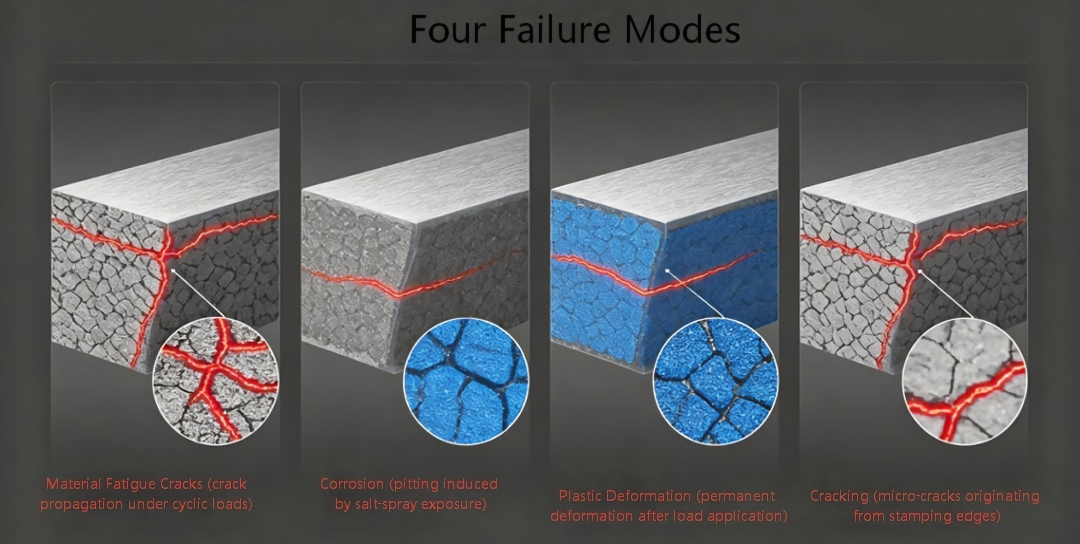
五、Problemas típicos de fallas en la producción y el uso de materiales y sus soluciones
1.Fallo por fatiga del material
Descripción del problema: Bajo cargas alternas (excitación de la superficie de la carretera, vibración, ciclos de componentes de conmutación), el material genera grietas a niveles de tensión muy por debajo del límite elástico y estas grietas se expanden, lo que eventualmente conduce a la fractura. Las aleaciones de magnesio son más sensibles a la concentración de tensiones y a los defectos superficiales debido a su sistema de bajo deslizamiento en la estructura hexagonal compacta; Las soldaduras y los puntos remachados de las aleaciones de aluminio de la serie 5 son eslabones débiles por fatiga.
Solución:
• Lado de diseño: Evite esquinas pronunciadas y cambios bruscos de sección transversal. El radio de las esquinas redondeadas debe ser ≥ 3 veces el espesor de la pared; Reducir el factor de concentración de estrés.
• Lado del proceso: Mejorar la suavidad de la superficie mediante el uso de granallado y laminado para introducir tensión de compresión residual; Para piezas fundidas a presión de aleación de magnesio, controle la tasa de porosidad para que sea inferior al 1%.
• Lado del material: seleccione preferentemente estados estabilizados como H32/H34; 5754 tiene una resistencia a la fatiga superior en comparación con 5052.
• Fin de la verificación: la simulación de la vida a fatiga se realiza utilizando nCode, siendo el factor de seguridad objetivo ≥ 1,3; Se llevan a cabo pruebas de plataforma para verificar las costuras de soldadura y los puntos de conexión clave.
2. Fallo por corrosión del material
Descripción del problema: El potencial del electrodo estándar de la aleación de magnesio es extremadamente bajo (-2,37 V). Es muy propenso a la corrosión electroquímica en ambientes húmedos y con niebla salina, y causará corrosión electroquímica severa cuando entre en contacto con acero, cobre, etc. Cuando el contenido de magnesio en la aleación de aluminio de la serie 5 es alto, hay tendencia a la corrosión intergranular y al agrietamiento por corrosión bajo tensión (SCC).
Solución:
• Aleación de magnesio anticorrosión:
○ Tratamiento de superficie: oxidación por microarco (MAO), recubrimiento de conversión química, pulverización electrostática + recubrimiento de protección multicapa
○ Aislamiento de conexión: para la conexión a componentes de acero, se utilizan pernos de aluminio de la serie 6 o arandelas aislantes para romper el circuito de par electroquímico.
○ Aislamiento ambiental: Evite el contacto directo con el refrigerante de etilenglicol. El anillo de sellado está fabricado de un material resistente a la corrosión del magnesio.
• Aleación de aluminio anticorrosión:
○5 La aleación con alto contenido de magnesio no debe usarse para servicio a largo plazo a temperaturas que oscilan entre 100 y 200 grados Celsius, para evitar que la fase β (Mg₂Al₃) precipite a lo largo de los límites de los granos, lo que podría causar corrosión intergranular.
La carrocería del vehículo está protegida por un sistema de tres capas que consta de deposición electroforética catódica (CED), sellador y capa superior.
El lado interior de la placa de aluminio del paquete de baterías está recubierto con una capa aislante para evitar el contacto directo con el electrolito y las barras de cobre.
3. Fallo por deformación plástica del material.
Descripción del problema: Durante el uso, los componentes sufren una deformación plástica más allá de la tolerancia de diseño, lo que resulta en fallas funcionales (como que la puerta del automóvil se hunda, la carcasa de la batería se abulte y la deformación permanente del soporte). Los materiales con un alto índice de límite elástico (como el H-903103) tienen un pequeño margen de seguridad después de la fluencia y son propensos a sufrir deformaciones repentinas.
Solución:
• Optimización de la selección de materiales: para las piezas sensibles a la deformación, se seleccionan materiales de bajo límite elástico (por ejemplo, el estado O 5182 tiene un índice de límite elástico de solo aproximadamente 0,4, y todavía queda una cantidad considerable de endurecimiento por trabajo después de la fluencia)
• Refuerzo estructural: Adición de nervaduras y alas para aumentar el momento de inercia de la sección; evitando cargas locales excesivas
• Control del proceso: Las piezas fundidas de aleación de magnesio eliminan la tensión residual y previenen el efecto acumulativo de la deformación por fluencia durante el servicio a largo plazo.
• Verificación de simulación: Abaqus realiza análisis de límite plástico para garantizar que no haya deformación permanente bajo 1,5 veces la carga nominal.
4. Grietas y fallas del material.
Descripción del problema:
• Grietas de formación: la aleación de magnesio tiene poca plasticidad a temperatura ambiente y es probable que se produzcan grietas en los bordes durante el laminado/estampado; Se producen grietas en las esquinas redondeadas durante la embutición profunda de placas delgadas de la serie 5.
• Usando cracking: Fractura frágil bajo carga de impacto, o cracking por corrosión bajo tensión (SCC) causado por el efecto combinado de la corrosión y la tensión.
•Grietas en la conexión: Las grietas en la interfaz son propensas a ocurrir en conexiones heterogéneas de magnesio y aluminio durante el remachado autorroscante y la soldadura por puntos.
Solución:
• Final de formación: la aleación de magnesio se forma a una temperatura de 250 a 350 ℃; Para la aleación de aluminio, se adoptan una fuerza de sujeción y lubricación optimizadas para la embutición profunda, y el margen de seguridad de FLD (diagrama de límite de formación) se controla para que sea ≥ 10 %.
• Lado de la organización: refinar los granos, controlar el tamaño y la distribución de la segunda fase y reducir los compuestos intermetálicos frágiles.
• Extremo de la conexión: La conexión heterogénea de magnesio y aluminio adopta un proceso de unión con pernos adhesivos para evitar la unión metalúrgica directa; Los parámetros del molde SPR están optimizados para reducir las grietas por punzonado.
• Final de uso: Evite sobrecargas y factores ambientales corrosivos; Se deben realizar pruebas de penetración (PT) o pruebas ultrasónicas (UT) periódicas para los componentes estructurales clave.
5. Otros problemas típicos
• Riesgo de combustión de aleaciones de magnesio: durante los procesos de corte y fundición a presión, las virutas de magnesio son altamente inflamables. Se deben adoptar fluidos de corte especiales y medidas de prevención de incendios.
• Línea Luders Serie 5: Antes de estampar, realice un enderezado por estiramiento (con una tasa de estiramiento de 0,5% - 1%) o un pretratamiento con revestimiento con rodillo para eliminar la meseta de rendimiento.
• Despegue de aluminio alveolar: Las superficies del panel y la capa central se tratan minuciosamente antes de unir. En un ambiente húmedo y caluroso, se selecciona adhesivo estructural epoxi.
• Consistencia del aluminio espumado: Durante la producción, el contenido del agente espumante y la temperatura se controlan estrictamente para garantizar la uniformidad del tamaño y la densidad de los poros.
六、Expansión de la tecnología de simulación en ingeniería de materiales
Simulación de seguridad de colisión
• LS-DYNA: colisión de todo el vehículo, parachoques a baja velocidad, análisis de compresión/pinchazo del paquete de baterías
○ Piezas de fundición de aleación de magnesio: *MAT_024 + modelo de falla GISSMO, teniendo en cuenta la reducción de la deformación de falla debido a la porosidad
○ Panal de aluminio / Aluminio espuma: *MAT_026 (panal), *MAT_075 (espuma), tensión calibrada a través de plataforma de prueba de compresión
○5 Placa de aluminio: *MAT_036 tiene en cuenta la anisotropía. Para el análisis de acoplamiento de estampado - colisión, se introduce el historial de formación.
2. Simulación de fuerza y rigidez
•Abaqus: Análisis de rigidez a flexión y torsión de carrocerías de vehículos, análisis modal y análisis de rigidez de puntos de instalación.
Se mapean diferentes grados de placas de aluminio según su espesor real y parámetros de material para predecir con precisión la contribución general a la rigidez de la carrocería del vehículo.
○ Las piezas fundidas a presión de aleación de magnesio tienen en cuenta la tensión residual de la fundición y evalúan la tendencia de deformación por fluencia a largo plazo.
3. Simulación de durabilidad por fatiga
• nCode DesignLife / fe-safe: Predicción de la vida útil a fatiga de componentes del chasis y puntos de conexión del vehículo
El método de vida de tensión (S-N) es aplicable a la fatiga de ciclo alto, mientras que el método de vida de deformación (ε-N) es aplicable a la zona plástica local.
○ Factor combinado de fatiga por corrosión: en el ambiente de niebla salina de aleaciones de magnesio, la vida útil de la fatiga se reduce entre un 30 % y un 50 % y es necesario introducir un factor de corrección ambiental.
4. Simulación de procesos
• Simulación de fundición (MAGMA): Optimiza el sistema de compuerta y enfriamiento para la fundición de aleaciones de magnesio, reduciendo los riesgos de porosidad y agrietamiento térmico.
• Simulación de prensado (AutoForm): Compensación del rebote de las placas de aluminio de la serie 5; la tasa de aprobación de la primera prueba de molde ha aumentado a más del 85%
• Conexión de simulación (Abaqus/DEFORM): Optimización de parámetros de proceso para remachado autorroscante SPR y tornillos autorroscantes termofusibles FDS
|
Categorías de materiales |
Densidad g/cm³ |
Límite elástico típico, MPa |
Ventaja principal |
Escenario automotriz preferido |
Principales riesgos |
|
Aleación de magnesio AM50 |
1.77 |
130–150 |
El más ligero, muy plástico y con buena amortiguación de vibraciones. |
Travesaño del salpicadero, estructura de absorción de energía. |
Corrosión, costo, conformado difícil |
|
Aleación de magnesio AM60 |
1.78 |
130–160 |
Fuerte equilibrio de plasticidad. |
Volante, estructura del asiento |
Corrosión, dificultades de soldadura |
|
Aluminio 3003/3103 |
2.73 |
70–110 |
Buena resistencia a la corrosión, bajo costo, fácil soldadura. |
Caja de batería, intercambiador de calor. |
Baja resistencia, fácilmente deformada |
|
5052 Aluminio |
2.68 |
65–200 |
Equilibrio general, antifatiga. |
Depósito de combustible, soporte, panel lateral |
Fuerza media |
|
5182 Aluminio |
2.68 |
110–255 |
Alta resistencia y alta conformabilidad. |
Panel interior de puerta/capó |
Línea Luders, placa en el plano |
|
5754 Aluminio |
2.68 |
80–210 |
Fuerte equilibrio de plasticidad, buena resistencia a la temperatura. |
Componentes estructurales, chasis, caja de batería. |
Costo superior a 5052 |
|
Panal de aluminio / Aluminio de espuma |
0.05–0.6 |
2–4 |
Ultraligero, absorción de energía, aislamiento acústico. |
Amortiguador, absorción de energía, capa intermedia |
Debilidad por corte en el plano, alto costo |
Principios de selección:
Para una reducción extrema del peso, las aleaciones de magnesio son la opción preferida, pero también se debe proporcionar un plan anticorrosión integral.
2. Tienen prioridad las piezas de revestimiento interno: 5182/5152; Las piezas estructurales tienen prioridad: 5754; Se seleccionan piezas de uso general de bajo costo: 5052
3. El sistema de batería adopta la combinación clásica de carcasa 3003 + amortiguación de panal + absorción de energía de espuma.
4. La selección de todos los materiales debe ir acompañada de la realización simultánea de una verificación de simulación en cuatro aspectos principales: colisión, rigidez, fatiga y corrosión.
Método de espumación por fusión (utilizando agente espumante TiH₂), método de fundición por infiltración, método de pulvimetalurgia; Para el grado automotriz, el método de espumación por fusión de células cerradas es el principal.


