


Entre las rutas técnicas para aligerar automóviles y maquinaria de construcción, el acero laminado en caliente de alta resistencia sirve como el material estructural central más ampliamente adoptado con un rendimiento de costos óptimo. Cubre una amplia gama de aplicaciones, incluidas vigas longitudinales de bastidores y paneles de piso de carga para vehículos comerciales, bastidores auxiliares de chasis y brazos de control para turismos, así como estructuras portantes de paquetes de baterías para vehículos de nueva energía. Desde acero dúctil de alta conformabilidad de 240 MPa hasta acero de ultra alta resistencia de 960 MPa, los límites de rendimiento, las características del proceso y los riesgos de falla de varios grados determinan directamente el techo de reducción de peso, el margen de seguridad y el costo de fabricación de las estructuras.
En tareas diarias como la selección de materiales, el modelado de simulación CAE y la investigación de fallas en el sitio, muchos ingenieros frecuentemente encuentran problemas que incluyen grados de materiales no coincidentes, parámetros de rendimiento inexactos y juicios ambiguos sobre las causas fundamentales de las fallas. Para abordar estos desafíos, clasificamos sistemáticamente datos técnicos de espectro completo para los grados principales de dos series principales: acero laminado en caliente convencional y acero de grano fino laminado en caliente. La cobertura abarca conceptos fundamentales, propiedades mecánicas, procesos de fabricación, aplicaciones industriales y a nivel de vehículos, puntos clave para la simulación CAE, así como causas fundamentales y soluciones para cuatro modos de falla típicos.
一、Descripción general del sistema de materiales y conceptos básicos
Los materiales analizados en este artículo se dividen en dos categorías, ambas clasificadas como aceros estructurales laminados en caliente. Su principal distinción radica en los procesos de refinamiento del grano y los grados de resistencia.
1. Acero laminado en caliente convencional
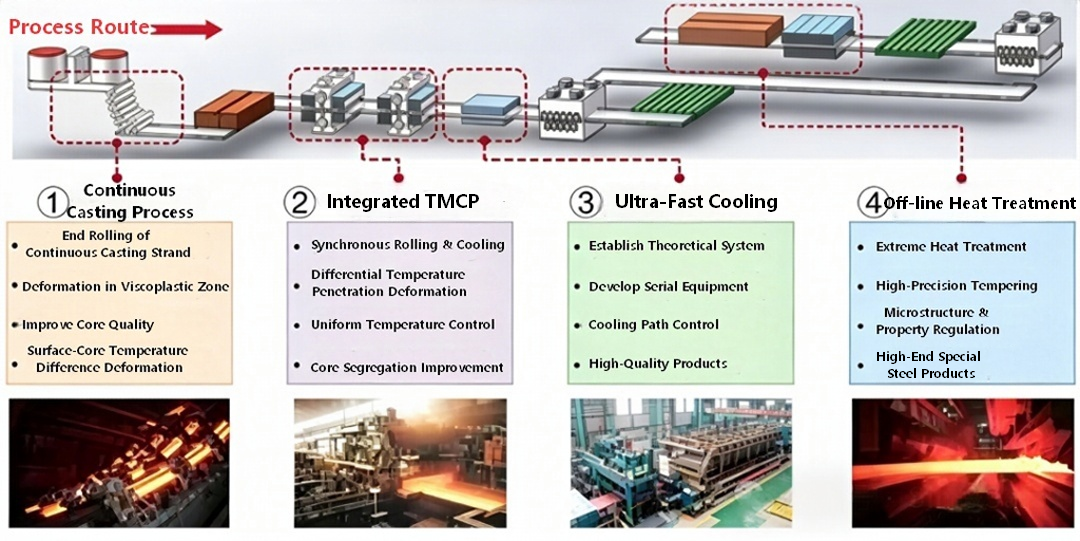
Esta categoría de acero se produce mediante procesos convencionales de laminación en caliente sin tratamientos de enfriamiento y laminación termomecánicos controlados termomecánicos dedicados al refinado del grano. Su mejora de resistencia se logra mediante un bajo contenido de carbono junto con elementos de aleación menores, manteniendo al mismo tiempo la conformabilidad básica en frío. Es adecuado para componentes estructurales generales y piezas de forma simple.
● XF350/XF450: aceros estructurales laminados en caliente de calidad comercial. Las cifras numéricas indican el límite elástico mínimo en MPa. Son aceros laminados en caliente con bajo contenido de carbono para conformado en frío. La composición química y las propiedades mecánicas detalladas varían ligeramente entre las diferentes acerías, y estos grados se utilizan principalmente para estructuras portantes con requisitos de formabilidad moderados.
● Domex 240YP: acero laminado en caliente conformable en frío de SSAB de Suecia. El sufijo "YP" significa acero Yield Point. Es un grado de baja resistencia y alta ductilidad que presenta un excelente rendimiento de estampado y doblado en frío, que cumple con la norma EN 10051.
● Serie Domex MC (315MC ~ 600MC): Aceros laminados termomecánicamente de alta resistencia bajo la línea de productos de SSAB. Sus propiedades coinciden plenamente con los aceros MC de la serie S especificados en EN 10149-2, lo que respalda la certificación de doble grado. Esta serie destaca una excelente consistencia del lote y una alta limpieza del acero.
2. Acero de grano fino laminado en caliente
También conocido como acero microaleado de alta resistencia TMCP, cumple con la norma europea EN 10149-2. Sus reglas de designación de grados se definen de la siguiente manera:
● S: acero estructural
● Numeral: valor mínimo del límite elástico (MPa)
● MC: Acero laminado termomecánicamente apto para conformado en frío
La estructura de grano ultrafino se obtiene mediante procesos TMCP y microaleaciones con Nb, V y Ti. Estos aceros mantienen una conformabilidad, soldabilidad y tenacidad a bajas temperaturas superiores incluso a niveles de resistencia altos, lo que los convierte en el material central para el diseño liviano en maquinaria automotriz y de construcción en la actualidad.
二、Comparación de parámetros básicos de rendimiento
1. Resumen de Propiedades Mecánicas (Valores mínimos estándar, espesor ≤ 10 mm)
|
categoría |
Grado |
Límite elástico mínimo ReH (MPa) |
Resistencia a la tracción Rm (MPa) |
Elongación después de la fractura A5 (%) |
Rango típico de relación entre rendimiento y tracción |
|
Acero laminado en caliente convencional |
XF350 |
≥350 |
430~560 |
≥22 |
0.63~0.81 |
|
|
XF450 |
≥450 |
520~650 |
≥18 |
0.69~0.87 |
|
|
Domex 240YP |
≥240 |
340~420 |
≥28 |
0.57~0.71 |
|
|
Domex 315MC |
≥315 |
390~510 |
≥24 |
0.62~0.81 |
|
|
Domex 355MC |
≥355 |
430~550 |
≥23 |
0.65~0.83 |
|
|
Domex 420MC |
≥420 |
480~620 |
≥19 |
0.68~0.88 |
|
|
Domex 500MC |
≥500 |
550~700 |
≥16 |
0.71~0.91 |
|
|
Domex 500MC |
≥500 |
550~700 |
≥16 |
0.71~0.91 |
|
Acero de grano fino laminado en caliente |
S315MC |
≥315 |
390~510 |
≥24 |
0.62~0.81 |
|
|
S355MC |
≥355 |
430~550 |
≥23 |
0.65~0.83 |
|
|
S420MC |
≥420 |
480~620 |
≥19 |
0.68~0.88 |
|
|
S460MC |
≥460 |
520~670 |
≥17 |
0.69~0.88 |
|
|
S500MC |
≥500 |
550~700 |
≥16 |
0.71~0.91 |
|
|
S550MC |
≥550 |
600~760 |
≥15 |
0.72~0.92 |
|
|
S600MC |
≥600 |
650~820 |
≥13 |
0.73~0.92 |
|
|
S650MC |
≥650 |
700~880 |
≥12 |
0.74~0.93 |
|
|
S700MC |
≥700 |
750~950 |
≥11 |
0.74~0.93 |
|
|
S900MC |
≥900 |
930~1200 |
≥8 |
0.75~0.97 |
|
|
S960MC |
≥960 |
980~1250 |
≥7 |
0.77~0.98 |
√ Fuentes de datos: Norma EN 10149-2:2013, manuales de productos oficiales de SSAB y especificaciones técnicas de Salzgitter Steelworks.
Regla de la relación entre fluencia y tracción: La relación entre fluencia y tracción general aumenta al aumentar el grado de resistencia. Al mismo nivel de resistencia, el acero de grano fino tiene una relación límite elástico-tracción ligeramente mayor que el acero laminado en caliente convencional, pero su margen de plasticidad sigue siendo suficiente para cumplir con los requisitos de conformado en frío.
2. Composición química y propiedades físicas.
• Características de los componentes: Todas las series tienen un diseño con bajas emisiones de carbono (C ≤ 0,12%). La resistencia se mejora mediante el fortalecimiento de la solución sólida de Mn, Si y el fortalecimiento de la precipitación de microaleaciones de Nb/V/Ti. El contenido de P es ≤ 0,025% y S es ≤ 0,015%. El carbono equivalente (CEV) es generalmente ≤ 0,45%, lo que garantiza un excelente rendimiento de soldadura.
• Parámetros físicos: módulo elástico E = 206 GPa, relación de Poisson μ = 0,3, densidad ρ = 7,85 g/cm³, coeficiente de expansión térmica ≈ 11,5 × 10⁻⁶ /℃. Estos valores son básicamente consistentes con los del acero al carbono ordinario, y los cálculos de simulación pueden utilizar directamente los parámetros físicos del acero común.
三、Análisis del proceso de producción
1. Proceso ordinario de laminación en caliente
El proceso de laminación en caliente convencional es el siguiente: calentamiento de losa (1150 - 1250 ℃) → laminación en desbaste → laminación fina → enfriamiento laminar → laminación. Este proceso se basa en la recristalización de austenita para refinar los granos, y la microestructura consiste principalmente en ferrita + perlita. Tiene una alta eficiencia de producción y un bajo costo, pero el potencial de mejora de la resistencia es limitado y la conformabilidad disminuye significativamente en condiciones de alta resistencia.
2. Proceso de laminación mecánico térmico TMCP (tecnología central para acero de grano fino)
TMCP (Proceso de control termomecánico) se refiere a la tecnología de control de laminación y control de enfriamiento. Es el proceso de producción principal del acero de grano fino de alta resistencia, que permite la combinación de alta resistencia y alta tenacidad sin necesidad de tratamiento térmico posterior.
• Principio básico:
un. Controlar la etapa de laminación: en la zona de no recristalización de austenita (800 - 950 ℃), realizar una gran reducción de laminación para alargar los granos de austenita y acumular energía de deformación, proporcionando una gran cantidad de sitios de nucleación para la transformación de fase posterior;
b. Etapa de enfriamiento controlado: Inmediatamente después del laminado final, se adopta un enfriamiento acelerado (enfriamiento por agua en capas) para pasar rápidamente a través de la zona de transformación ferrita-perlita, inhibiendo el crecimiento del grano y finalmente obteniendo granos de ferrita ultrafinos (hasta 3-5 μm). En algunos grados de alta resistencia, se formará una estructura de bainita, logrando la combinación de fortalecimiento de grano fino y fortalecimiento de transformación de fase.
• Ventaja del proceso: Sin aumentar el contenido de carbono, mejora significativamente la resistencia manteniendo una plasticidad, tenacidad y soldabilidad excelentes. Actualmente, esta es la vía de producción más rentable para el acero de alta resistencia.
四、Escenarios de aplicaciones automotrices industriales y de vehículos completos
1. Aplicaciones industriales generales
Maquinaria de construcción: Cajas de carga para volquetes, brazos de grúas y piezas estructurales de excavadoras. •La alta resistencia permite la reducción de peso y una mayor capacidad de carga.
•Equipos logísticos: Contenedores, bastidores de semirremolques y paneles laterales de furgonetas, que reducen el peso en vacío y aumentan la capacidad de carga útil.
•Industrias municipales y energéticas: Tuberías de transmisión de petróleo y gas, soportes fotovoltaicos y estructuras de maquinaria de elevación, equilibrando resistencia y tenacidad a bajas temperaturas.
2. Aplicaciones automotrices para vehículos completos
El acero laminado en caliente de alta resistencia actúa como material central para chasis de automóviles y estructuras portantes, cubriendo todos los escenarios de aplicación de vehículos comerciales y de pasajeros.
(1) Sector de vehículos comerciales
•Sistema de bastidor: Las vigas longitudinales, las vigas transversales y las placas de refuerzo son los principales campos de aplicación de S500MC y S700MC. Los camiones domésticos de servicio pesado adoptan ampliamente acero de alta resistencia 600/700 MPa para reemplazar el marco de acero tradicional 510L, lo que ofrece una reducción del peso del marco del 15 % al 30 %. Por ejemplo, sustituir el B510L por acero de 700 MPa permite que las vigas longitudinales de los camiones pesados cambien del diseño de doble capa al de una sola capa, logrando un ahorro de peso de más del 30 %.
•Carrocerías y ejes de carga: Se utilizan grados superiores a S550MC para las placas de piso de camiones volquete para aumentar en gran medida la resistencia al impacto y al desgaste. Las carcasas de los ejes adoptan S420MC–S500MC, equilibrando la conformabilidad y la capacidad de carga.
(2) Sector de vehículos de pasajeros y vehículos de nuevas energías
•Sistema de chasis: S355MC–S550MC se utilizan comúnmente para subchasis, brazos de control y soportes de articulación. Reemplazar el acero convencional con bajo contenido de carbono reduce el peso en más de un 20%, al tiempo que mejora la rigidez del chasis y el rendimiento de manejo.
•Estructuras de la carrocería: S420MC–S600MC se aplican a los travesaños del parachoques, los refuerzos de los umbrales y los rieles de los asientos para mejorar la absorción de energía del impacto y el rendimiento anti-intrusión.
五、 Aplicaciones extendidas en simulación CAE
El análisis de simulación de acero laminado en caliente de alta resistencia cubre cuatro escenarios principales: rendimiento estructural, seguridad contra choques, durabilidad a la fatiga y procesos de conformado, con los correspondientes modelos de materiales y parámetros requeridos para cada escenario.
1. Simulación de resistencia y rigidez estática
•Escenarios aplicables: rigidez a flexión/torsión del marco, resistencia a la carga estática de los componentes de la suspensión, análisis de tensiones de conexiones atornilladas, etc.
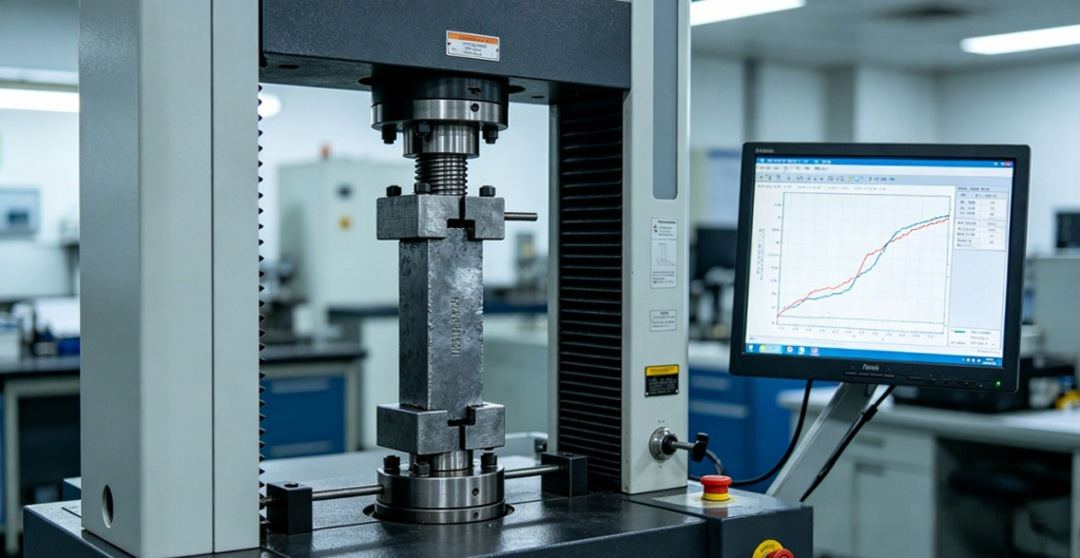
•Modelos de materiales: Modelo elástico lineal para rigidez de rutina y análisis de carga baja; Modelo elastoplástico combinado con curvas de tensión-deformación reales para la verificación de la carga máxima y la deformación plástica.
•Software común: Abaqus, OptiStruct, Ansys.
•Notas clave: El acero de alta resistencia presenta un límite elástico indistinto. Se adoptarán datos reales de deformación plástica convertidos a partir de tensiones y deformaciones de ingeniería para evitar sobreestimar la capacidad de carga de las estructuras.
2. Simulación de seguridad en caso de accidente
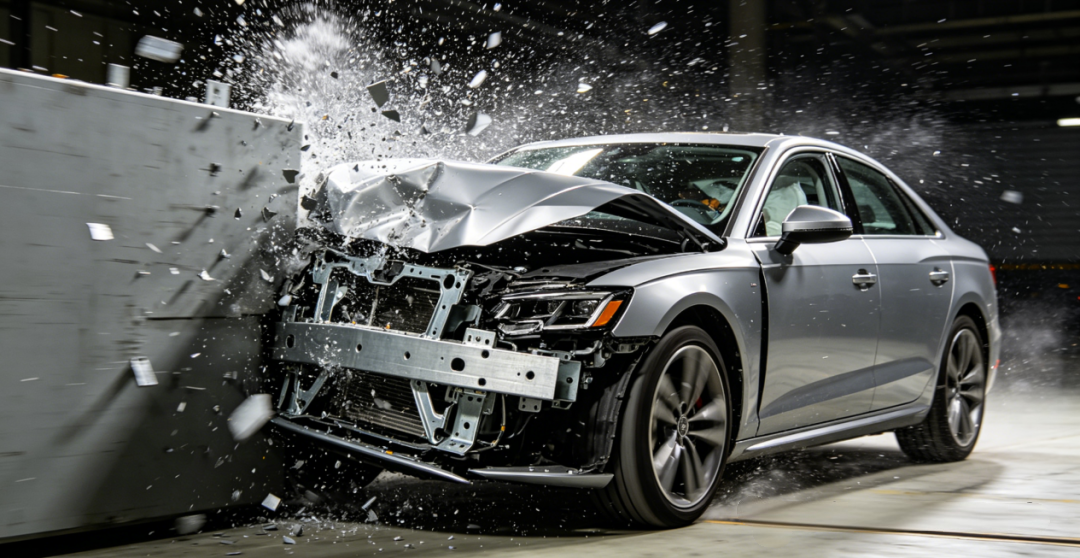
•Escenarios aplicables: choque de vehículo completo, aplastamiento de parachoques, condiciones de impacto del chasis
•Modelo de material: Modelo constitutivo de Johnson-Cook con parámetros de velocidad de deformación incorporados. Los aceros de alta resistencia presentan un notable efecto de endurecimiento por deformación; su límite elástico aumenta significativamente bajo cargas de choque a alta velocidad. Ignorar los efectos de la tasa de deformación conducirá a resultados de simulación demasiado conservadores.
•Software común: LS-DYNA, PAM-CRASH
•Notas clave: Los aceros con altas relaciones entre fluencia y tracción tienen un rango de deformación plástica estrecho y su comportamiento de absorción de energía difiere del de los aceros con bajo contenido de carbono. Se deben asignar criterios de falla apropiados para eliminar la desviación en la predicción de fracturas.
3. Simulación de durabilidad por fatiga
•Escenarios aplicables: Predicción de la vida por fatiga bajo cargas alternas para componentes del chasis y bastidores de vehículos.
•Métodos de análisis: Método estrés-vida (curva S-N) para fatiga de ciclo alto; Método de vida de deformación para fatiga de ciclo bajo. Las correcciones se realizarán en función del grado de fatiga del material, la rugosidad de la superficie y el factor de concentración de tensiones.
•Software común: nCode DesignLife, FE-SAFE, MSC Fatigue
•Notas clave: Los aceros de alta resistencia son más sensibles a las inclusiones y defectos superficiales. Su resistencia a la fatiga no aumenta linealmente con la resistencia a la tracción. Se deben adoptar curvas S-N medidas de los grados de acero correspondientes en lugar de escalas proporcionales basadas en la resistencia.
4. Simulación del proceso de conformado en frío
•Escenarios aplicables: flexión de vigas longitudinales, estampado y predicción de recuperación elástica.
•Software común: AutoForm, Dynaform, LS-DYNA
•Notas clave: El acero de grano fino de alta resistencia genera una recuperación elástica mayor que el acero convencional con bajo contenido de carbono, y la recuperación elástica se vuelve más prominente a medida que aumenta el límite elástico. En la simulación se requiere una entrada precisa de las curvas de endurecimiento del material y los parámetros de anisotropía para predecir la recuperación elástica por adelantado y guiar la compensación del troquel.
六、Problemas de fallas comunes durante la producción y el servicio y las soluciones correspondientes
1. Fatiga material
Descripción del problema
Bajo cargas alternas cíclicas, las microfisuras se inician y propagan incluso con tensiones muy por debajo del límite elástico, lo que eventualmente causa una fractura repentina. Este es el modo de falla más frecuente en chasis de automóviles y estructuras de vehículos.
Causas fundamentales:
•Concentración de tensiones inducidas por características de diseño estructural (esquinas afiladas, agujeros, raíces de soldadura);
•Inclusiones internas de gran tamaño (Al₂O₃, TiN) dentro del acero, que actúan como sitios de iniciación de grietas por fatiga;
•Mala calidad de la superficie (arañazos, picaduras de corrosión) o defectos de soldadura (penetración incompleta, socavados);
•Las picaduras de corrosión aceleran la iniciación de grietas en ambientes corrosivos (fatiga por corrosión).
Soluciones:
•Perspectiva de diseño: Optimice los filetes estructurales y evite cambios abruptos de sección para reducir los factores de concentración de tensiones;
•Perspectiva del material: aplicar procesos de refinación metalúrgica secundaria para controlar el tamaño y la distribución de las inclusiones, y seleccionar grados de acero con una limpieza superior;
•Perspectiva del proceso: implementar refuerzo de granallado en superficies críticas de soporte de carga para introducir tensión residual de compresión en la superficie; estandarizar la calidad de la soldadura y rectificar los dedos de la soldadura después de soldar;
•Perspectiva de protección: Aplique recubrimientos anticorrosivos para evitar daños combinados de corrosión y fatiga.
2. Corrosión de materiales
Descripción del problema: El material sufre reacciones químicas o electroquímicas en ambientes húmedos, con niebla salina y ácidos, lo que provoca oxidación de la superficie, reducción del área de la sección transversal y, en última instancia, una menor resistencia y una vida de fatiga más corta.
Causas:
• Corrosión electroquímica: una película de agua combinada con oxígeno forma una celda electroquímica, que es la forma principal de corrosión en un ambiente atmosférico;
• Corrosión por niebla salina: en entornos de carreteras costeras o invernales donde se aplica sal, los iones de cloruro aceleran la disolución del ánodo.
• Corrosión en grietas: En los espacios de uniones atornilladas y uniones solapadas, la falta de oxígeno provoca una corrosión localizada.
Solución:
• Protección de superficies: seleccione esquemas de protección como galvanizado en caliente, recubrimiento electroforético o recubrimiento epoxi rico en zinc según el grado ambiental.
• Optimización del diseño: Evitar estructuras de acumulación de agua. Se utiliza pegamento sellador para sellar los espacios en las juntas;
• Selección de materiales: para ambientes altamente corrosivos, se puede elegir la versión de acero resistente a la corrosión o se puede aumentar el espesor del recubrimiento para brindar redundancia.
3. Deformación plástica del material
Descripción del problema: Durante el uso de los componentes, se produce una deformación plástica irreversible, lo que resulta en desviaciones dimensionales de la estructura, fallas en el ensamblaje y reducción de la capacidad de carga. Por ejemplo, las vigas longitudinales del bastidor del vehículo se doblan y los brazos de control se deforman, etc.
Causas:
• El margen de carga de diseño es insuficiente y la tensión de las condiciones de trabajo reales excede el límite elástico del material;
• El límite elástico del material es inferior al requisito estándar (el material es不合格).
• Condiciones extremas como golpes y sobrecargas exceden los límites de diseño.
Solución:
• Lado del diseño: verificar la tensión en condiciones extremas y conservar un factor de seguridad de fluencia razonable (generalmente ≥1,3 para estructuras generales, ≥1,5 para componentes críticos de carga);
• Lado del material: realizar una estricta inspección entrante del límite elástico y seleccionar preferentemente acero de grano fino TMCP con un rendimiento estable;
• Extremo estructural: Añadir nervaduras de refuerzo en las zonas que se deforman fácilmente para aumentar el momento de inercia de la sección y reducir los esfuerzos de trabajo.
4. Agrietamiento del material
Descripción del problema: Se producen grietas macroscópicas en el material durante el proceso de formación o uso, lo que conduce directamente a una falla estructural. Estas grietas se clasifican en tres tipos: grietas de formación en frío, grietas de la zona afectada por el calor de soldadura y grietas frágiles inducidas por el uso.
Causas:
• Grietas por conformado en frío: el radio de curvatura es demasiado pequeño, el alargamiento es insuficiente y hay rebabas y microfisuras en los bordes del material;
• Grietas en la soldadura: contenido excesivo de carbono, proceso de soldadura inadecuado y enfriamiento rápido posterior a la soldadura, lo que conduce a la fragilidad de la zona afectada por el calor;
• Se produce agrietamiento: el material carece de dureza suficiente en ambientes de baja temperatura o sufre una fractura frágil bajo cargas de impacto.
Solución:
• Extremo de acabado: haga coincidir el radio de curvatura mínimo según el grado del material (cuanto mayor sea la resistencia, mayor será el radio de curvatura). Después del corte, elimine las rebabas de los bordes mediante esmerilado.
• Final de soldadura: Utilice materiales de soldadura con bajo contenido de hidrógeno, controle el aporte de calor de soldadura, precaliente las placas gruesas antes de soldar para evitar una dureza excesiva en la zona afectada por el calor;
• Final de uso: Para entornos de baja temperatura, se deben seleccionar tipos de acero de grado D y grado E con alta tenacidad al impacto para evitar que los componentes queden sujetos a cargas de impacto repentinas.
七、Conclusiones y tendencias de desarrollo.
El acero de alta resistencia de grano fino laminado en caliente cuenta con amplias ventajas de alta resistencia, alta tenacidad, excelente conformabilidad y buena soldabilidad, lo que lo convierte en el material preferido para el diseño liviano en automóviles y maquinaria de construcción. En la actualidad, la industria evoluciona en dos direcciones principales:
En primer lugar, los avances continuos en los grados de resistencia, con la comercialización gradual de grados como el S1100MC e incluso aceros de mayor resistencia.
En segundo lugar, el desarrollo multifuncional que integra alta resistencia, alto rendimiento de expansión de orificios y resistencia superior a la corrosión, para cumplir con requisitos complejos de aplicaciones emergentes, incluidos chasis de vehículos y paquetes de baterías de nueva energía.
Desde la perspectiva de la simulación CAE y la aplicación de ingeniería, el dominio preciso de los límites de rendimiento de los materiales, las leyes de falla y las características del proceso sirve como requisito previo fundamental para explotar plenamente el potencial de reducción de peso del acero de alta resistencia y garantizar la seguridad estructural.
•Vehículos de nueva energía: el acero de alta resistencia S550MC–S700MC se adopta ampliamente para las carcasas inferiores del paquete de baterías y los soportes de montaje. Cumple con los requisitos de resistencia para la protección de la batería y al mismo tiempo equilibra el peso en vacío y la autonomía.


