


Las series de marcas CR, HR, LA y CL, que se encuentran con frecuencia en el uso diario, pueden parecer tener convenciones de nomenclatura simples. Sin embargo, detrás de cada uno de ellos se esconde un diseño de composición, un proceso de producción, un límite de rendimiento y un escenario aplicable diferentes. La selección incorrecta no sólo puede causar problemas de conformado y soldadura, sino que también puede sentar las bases para riesgos de fallas como fatiga y corrosión.
Este artículo resume los atributos conceptuales, las propiedades mecánicas, los procesos de producción y los escenarios de aplicación de vehículos de las cuatro series principales de marcas principales. Al mismo tiempo, proporciona métodos de simulación CAE y soluciones de fallas comunes en el uso de producción, lo que hace que sea conveniente para los ingenieros en posiciones como materiales, estampado, carrocería y CAE consultarlos rápidamente.
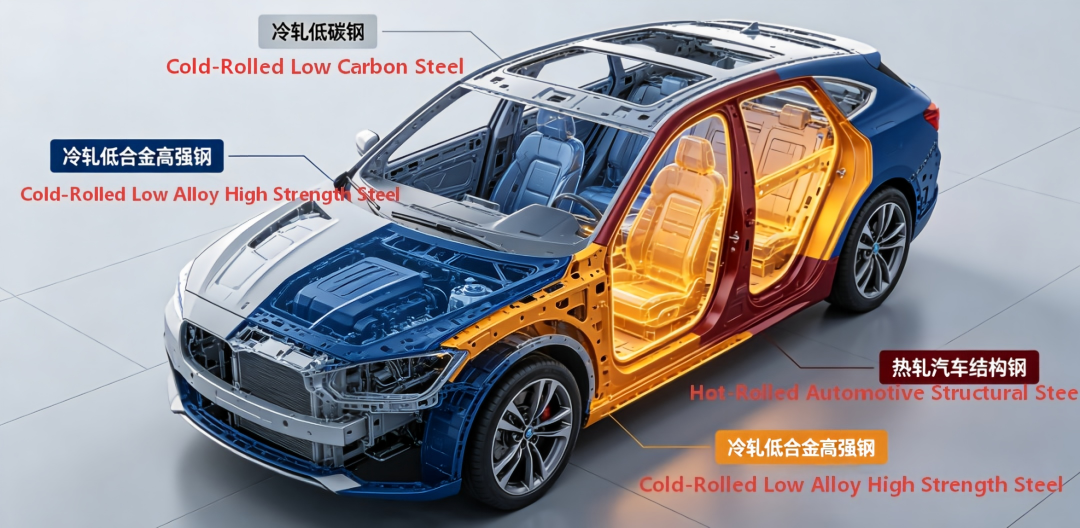
一、 Descripción general del sistema de materiales y reglas de denominación para las calificaciones.
Este sistema de denominación para números de placas es un estándar aplicable a nivel mundial para placas de acero conformadas en frío en la industria automotriz. Su lógica de denominación principal se basa en el proceso de laminación, el grado de resistencia y las características de la aplicación:
• Prefijo: CR = Laminado en frío, HR = Laminado en caliente, HD = Laminado en caliente galvanizado en caliente
• Acero dulce con bajo contenido de carbono: Los números de sufijo representan los grados de conformado, que van del 1 al 5, que están en secuencia: grado de estampado → grado de embutición profunda → grado de embutición ultraprofunda → grado de embutición extraprofunda → grado de embutición ultraprofunda.
• Acero de baja aleación y alta resistencia (con sufijo "LA"): el número del medio representa el límite elástico mínimo (en MPa). "LA" significa microaleación de baja aleación (Low Alloy). Logra un equilibrio entre resistencia y plasticidad a través de oligoelementos como Nb, Ti y V.
•Acero estructural (con sufijo CL): El número del medio representa la resistencia mínima a la tracción (MPa). CL significa Cold Forming Structural, que enfatiza las propiedades de conformado por flexión y laminación, y se utiliza principalmente para ruedas y marcos.
- Atributos conceptuales y desempeño central de cada serie de materiales
2.1 Acero dulce laminado en frío
La propiedad conceptual del acero templado con bajo contenido de carbono/acero IF con un contenido de carbono de ≤ 0,12% se produce mediante procesos de laminado en frío + recocido. Sus características principales incluyen excelente plasticidad, buena conformabilidad, excelente soldabilidad y bajo costo. Es el material básico para paneles de carrocería de automóviles y componentes estructurales simples, y representa más del 40% del uso de láminas de acero laminadas en frío en la carrocería de vehículos.
• Parámetros físicos básicos: Densidad 7,85 g/cm³, Módulo elástico 206 GPa, Relación de Poisson 0,3, Coeficiente de expansión térmica 11,7×10⁻⁶/℃
• Propiedades químicas: La resistencia a la corrosión del tablero desnudo es media. Debe usarse en combinación con electroforesis, recubrimiento o enchapado; El diseño con bajo contenido de carbono garantiza una excelente soldabilidad y es adecuado para todos los procesos de soldadura convencionales, como la soldadura por puntos, la soldadura por arco y la soldadura por láser. Propiedades mecánicas del núcleo (muestras transversales, espesor 0,8 - 2,0 mm)
Propiedades mecánicas del núcleo (muestras transversales, espesor 0,8 - 2,0 mm)
|
Grado |
Rango de límite elástico (MPa) |
Rango de resistencia a la tracción (MPa) |
Elongación después de la fractura A80 (≥ %) |
Relación típica de rendimiento a tracción |
Grado de formabilidad |
Referencia estándar nacional correspondiente |
|
CR1 |
140-300 |
270-410 |
28 |
0.65 |
Grado de estampado |
DC01 |
|
CR2 |
140-240 |
270-370 |
34 |
0.60 |
Grado de embutición profunda (DD) |
DC03 |
|
CR3 |
140-210 |
270-350 |
38 |
0.56 |
Grado de embutición extra profunda (EDD) |
DC04 |
|
CR4 |
140-180 |
270-330 |
39 |
0.53 |
Grado especial de embutición extra profunda |
DC05 |
|
CR5 |
110-170 |
260-330 |
41 |
0.47 |
Grado de embutición ultraprofunda (UDD) |
DC06 |
Nota: La relación entre rendimiento y tracción se calcula en función de los valores medianos típicos, específicamente [(límite de rendimiento superior + límite de rendimiento inferior) / 2] ÷ [(límite de tracción superior + límite de tracción inferior) / 2], lo mismo se aplica en lo sucesivo. Cuanto mayor sea el número en la designación del grado, mejor será la conformabilidad, menor será la relación entre fluencia y tracción y mayor será la capacidad de deformación por embutición.
2.2 Acero HSLA laminado en frío
Concepto y características
Al acero con bajo contenido de carbono se añaden oligoelementos de aleación como Nb, Ti y V. Su resistencia se mejora mediante mecanismos de fortalecimiento del refinamiento del grano y fortalecimiento de la precipitación. Clasificado como acero convencional de alta resistencia, cubre un rango de límite elástico de 210 a 460 MPa.
Si bien logra una mayor resistencia, mantiene una conformabilidad y soldabilidad en frío favorables. Como material ligero principal para piezas estructurales de carrocerías de automóviles, permite una reducción del espesor del 10% al 20% en comparación con el acero con bajo contenido de carbono para un rendimiento estructural equivalente.
Propiedades mecánicas del núcleo (muestras transversales, espesor: 0,8 ~ 2,5 mm)
|
Grado |
Rango de límite elástico (MPa) |
Rango de resistencia a la tracción (MPa) |
Elongación después de la fractura A80 (≥ %) |
Relación típica de rendimiento a tracción |
|
CR210LA |
210~300 |
310~410 |
31 |
0.71 |
|
CR240LA |
240~320 |
320~430 |
28 |
0.74 |
|
CR270LA |
270~350 |
350~460 |
26 |
0.76 |
|
CR300LA |
300~380 |
380~490 |
23 |
0.78 |
|
CR340LA |
340~430 |
410~530 |
21 |
0.82 |
|
CR380LA |
380~470 |
450~570 |
19 |
0.83 |
|
CR420LA |
420~520 |
480~600 |
17 |
0.85 |
|
CR460LA |
460~580 |
520~680 |
15 |
0.87 |
2.3 Acero laminado en caliente de baja aleación y alta resistencia (HSLA laminado en caliente)
Atributos conceptuales
El acero de microaleación de alta resistencia laminado en caliente producido mediante el proceso de laminación y enfriamiento controlados (TMCP), con especificaciones de espesor que varían de 1,5 mm a 12 mm, tiene un rango de resistencia de 300 a 500 MPa en el límite elástico. En comparación con el HSLA laminado en frío, las especificaciones laminadas en caliente son más gruesas y tienen una mejor combinación de resistencia y tenacidad, lo que las hace adecuadas para componentes estructurales que soportan carga de paredes gruesas y piezas de chasis.
Entre ellos, HD340LA es la versión galvanizada en caliente, con las propiedades mecánicas del material base siendo las mismas que HR340LA, y se agrega un recubrimiento adicional de galvanizado en caliente a la superficie, lo que aumenta la resistencia a la corrosión de 3 a 5 veces, adecuado para escenarios corrosivos severos como el chasis.
Propiedades mecánicas del núcleo (muestras transversales, espesor 2,0 - 6,0 mm)
|
Grado |
Rango de límite elástico (MPa) |
Rango de resistencia a la tracción (MPa) |
Elongación después de la fractura A80 (≥ %) |
Relación típica de rendimiento a tracción |
|
HR300LA |
300~380 |
380~500 |
26 |
0.79 |
|
HR340LA |
340~440 |
410~530 |
24 |
0.82 |
|
HD340LA |
340~440 |
410~530 |
24 |
0.82 |
|
HR380LA |
380~480 |
450~580 |
22 |
0.83 |
|
HR420LA |
420~520 |
480~600 |
22 |
0.86 |
|
HR460LA |
460~560 |
520~650 |
20 |
0.87 |
|
HR500LA |
500~620 |
550~700 |
18 |
0.89 |
2.4 Aceros estructurales laminados en caliente (para automóviles)
Atributos conceptuales
Acero laminado en caliente desarrollado específicamente para componentes estructurales de conformado en frío de automóviles. La microestructura se compone principalmente de ferrita uniforme + perlita. Se centra en optimizar el rendimiento del conformado por laminación y doblado en frío, así como la resistencia a la fatiga. Es especialmente adecuado para procesos como el laminado de perfiles de ruedas y el doblado de marcos. En comparación con el acero HSLA de la misma resistencia, tiene una relación límite elástico-resistencia más baja, mejor rendimiento de conformado por flexión y resistencia superior al impacto y la fatiga.
Propiedades mecánicas del núcleo (muestras transversales, espesor 2,0 - 8,0 mm)
|
Grado |
Rango de límite elástico (≥MPa) |
Rango de resistencia a la tracción (MPa) |
Elongación después de la fractura A80 (≥ %) |
Relación típica de rendimiento a tracción |
Características principales |
|
HR330CL |
225 |
330~430 |
33 |
0.72 |
Excelente rendimiento de flexión en frío, adecuado para llantas de turismos |
|
HR420CL |
305 |
420~540 |
29 |
0.76 |
Resistencia y resistencia a la flexión equilibradas, aplicables a ruedas y bastidores de camiones ligeros. |
|
HR450CL |
335 |
450~570 |
27 |
0.77 |
Alta resistencia y tenacidad, ideal para discos de ruedas de camiones pesados. |
|
HR500CL |
380 |
500~620 |
24 |
0.79 |
Alta capacidad de carga, compatible con bastidores y carcasas de ejes de alta resistencia |
三、Introducción detallada a los procesos de fabricación
3.1 Proceso de fabricación de acero dulce con bajo contenido de carbono laminado en frío
• Proceso clave 1: recocido
Las láminas de acero producidas mediante recocido por lotes ofrecen una conformabilidad superior, adecuadas para los grados de embutición profunda CR3~CR5; El recocido continuo presenta una alta eficiencia de producción y propiedades de material consistentes, igualando los grados de estampado ordinarios CR1 ~ CR2.
• Proceso clave 2: Templado
El laminado de temple con pequeña reducción elimina el límite de rendimiento, mejora la calidad de la superficie y previene defectos de la banda Lüders durante el estampado.
• Productos de alta gama: los grados CR4 y CR5 adoptan en su mayoría un diseño de composición de acero IF (acero libre intersticial). Se añaden elementos de aleación Ti y Nb para inmovilizar los átomos de C y N, logrando un límite elástico ultrabajo y un alargamiento ultraalto.
3.2 Proceso de fabricación de acero HSLA (alta resistencia y baja aleación)
• HSLA laminada en caliente
Controle con precisión la adición de elementos de microaleación Nb, Ti y V durante la fabricación de acero. En el laminador de acabado se adopta laminación controlada por reducción pesada a baja temperatura, combinada con enfriamiento laminar acelerado. La resistencia y la tenacidad se mejoran simultáneamente mediante el fortalecimiento por refinamiento del grano y el fortalecimiento por precipitación, y las propiedades mecánicas deseadas se pueden obtener sin tratamiento térmico posterior.
• HSLA laminado en frío
Como materia prima se utilizan bobinas HSLA laminadas en caliente. Después del decapado y laminado en frío para reducir el espesor, se lleva a cabo un recocido continuo para regular la recristalización y las fases precipitadas, a fin de producir productos laminados en frío con resistencia y formabilidad equilibradas.
3.3 Proceso de fabricación de acero estructural laminado en caliente (Serie CL)
Adopte la ruta de laminación continua en caliente. Controle estrictamente la temperatura de laminación de acabado y la temperatura de bobinado para obtener una microestructura uniforme de ferrita + perlita y restrinja firmemente el grado de la estructura con bandas. El acero acabado cuenta con una conformabilidad excepcional sin grietas bajo flexión en frío de 180°.
Mientras tanto, la pureza del acero fundido se optimiza para reducir el contenido de inclusiones y extender la vida útil de la resistencia a la fatiga de componentes como las ruedas.
四、. Expansión de aplicaciones industriales y de vehículos completos
4.1 Aplicación de acero blando con bajo contenido de carbono laminado en frío
•CR1: Piezas estampadas simples, como placas de cubierta del compartimiento del motor, particiones del tanque de combustible, accesorios de asientos, soportes de puertas, diversas juntas de refuerzo y componentes estructurales generales con bajos requisitos de conformado.
•CR2: Piezas comunes de embutición profunda, como paneles interiores de puertas, placas de cubierta de maletero, guardabarros delanteros, molduras de suelo y paneles interiores de pasos de ruedas.
•CR3 - CR4: Piezas de revestimiento complejas y placas interiores, como placas exteriores del capó del motor, paneles laterales, cubiertas de techo, paneles exteriores de puertas y marcos de paneles de instrumentos.
•CR5: Piezas de embutición ultraprofunda, como cárteres de aceite, elementos interiores elásticos complejos, placas interiores de umbral y componentes estructurales de tipo elástico de formas complejas.
4.2 Aplicación de acero de alta resistencia y baja aleación laminado en frío
• **Grado de baja intensidad (CR210LA\CR300LA)**: Los componentes de refuerzo de la carrocería, como las placas de refuerzo de la viga de impacto de la puerta, las piezas de refuerzo del umbral del piso, el marco del asiento y la viga transversal del piso, se utilizan para reemplazar el acero con bajo contenido de carbono, logrando una reducción de peso del 10 % al 15 %.
• Grado de resistencia media-alta (CR340LA ~ CR460LA): La principal estructura de carga de la carrocería del vehículo, como las placas de refuerzo del pilar B, la viga del piso, los componentes de refuerzo de la viga longitudinal delantera, los deslizadores de los asientos y los asientos de montaje del parachoques, son los principales materiales para garantizar la seguridad estructural de toda la carrocería del vehículo.
4.3 Aplicación de acero de alta resistencia y baja aleación laminado en caliente
• Sistema de chasis: Subchasis, brazos de suspensión, barras estabilizadoras, caja del eje trasero, soportes de amortiguadores, capaces de soportar altos impactos y cargas alternas.
• Estructura de la carrocería: Vigas longitudinales delanteras/traseras, travesaños del parachoques, elementos de refuerzo del suelo, etc., estructuras absorbentes de energía de paredes gruesas.
• Versión galvanizada (serie HD): Los brazos inferiores del chasis, subchasis, etc., para componentes en ambientes corrosivos severos, no requieren pintura adicional para cumplir con los requisitos de resistencia a la corrosión de 5 a 8 años.
4.4 Aplicación de aceros estructurales laminados en caliente (Serie CL)
• Sistema de ruedas: HR330CL se utiliza para las llantas de vehículos de pasajeros con ruedas rodantes; HR420CL/HR450CL se utilizan para radios y llantas de vehículos comerciales, adecuados para el proceso de conformado por laminación, con excelente resistencia a los golpes y a la fatiga.
• Bastidor y viga transversal: Las vigas longitudinales de los bastidores de camiones pesados, los esqueletos de carrocerías de autobuses y los paneles laterales de compartimentos requieren componentes estructurales de gran tamaño con un alto rendimiento de resistencia a la flexión.
• Otros: Los tubos del eje de transmisión, las carcasas del eje motriz, los paneles laterales de los contenedores, etc., son todos componentes estructurales conformados en frío.
五、 Expansión de las aplicaciones de simulación CAE
5.1 Simulación de conformado por prensado
• Herramientas principales: AutoForm, Dynaform, LS-DYNA
• Modelo de material: Modelo general de material anisotrópico elástico-plástico *MAT_024, combinado con el criterio de fluencia Hill48, con entrada de valor r, valor n, curva tensión-deformación y diagrama de límite de formación FLD.
• Escenarios de aplicaciones principales:
un. Predicción de defectos para el conformado: identificación temprana de riesgos como grietas por estiramiento, arrugas y adelgazamiento excesivo, optimización de la fuerza de sujeción, disposición de las nervaduras de estiramiento y forma de la pieza en bruto, lo que reduce el número de pruebas de moldes en el sitio.
b. Predicción y compensación de la deformación residual: el acero de alta resistencia tiene un alto índice de límite elástico y una gran deformación residual. Mediante la simulación, la cantidad de deformación residual se calcula con precisión y la superficie del molde se compensa a la inversa, lo que aumenta la tasa de éxito del molde de prueba en más del 60 %.
do. Verificación de selección de materiales: Comparación de los límites de conformado de diferentes grados, bajo la premisa de cumplir con los requisitos de resistencia, seleccionando el esquema de materiales con el mejor rendimiento de conformado y el menor costo.
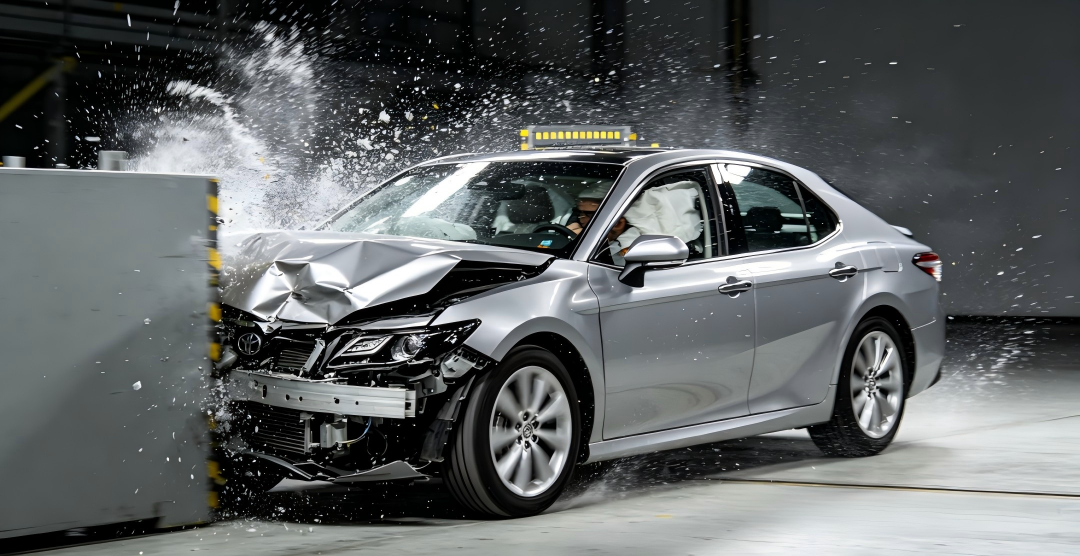
5.2 Simulación de seguridad de colisión
• Herramientas principales: LS-DYNA, ABAQUS/Explicit
• Modelos de materiales: emplear un modelo de material elastoplástico que tenga en cuenta el efecto de la tasa de deformación. Ingrese los parámetros de velocidad de deformación de Cowper-Symonds para simular con precisión el comportamiento de fortalecimiento del material en colisiones a alta velocidad.
• Escenarios de aplicaciones principales:
un. Análisis de resistencia al choque de todo el vehículo: en condiciones de impacto positivo, impacto lateral y compresión del techo, evalúe la capacidad de absorción de energía estructural y el volumen de intrusión del compartimiento de ocupantes, y optimice la combinación de resistencia del material para diferentes partes; seleccione materiales con un índice de límite elástico ligeramente menor en la zona de absorción de energía y un rango de deformación plástica más amplio, y seleccione un índice de límite elástico alto y materiales de alta resistencia en la zona anti-intrusión.
b. Verificación del rendimiento a nivel de componente: Simulaciones especiales como impacto de parachoques a baja velocidad, impacto lateral de puerta y resistencia del asiento, para verificar si la selección del material cumple con los requisitos reglamentarios y de rendimiento.
5.3 Simulación de durabilidad por fatiga
• Herramientas principales: nCode DesignLife, MSC Fatigue, FEMFAT
• Escenarios de aplicaciones principales:
un. Análisis de fatiga de ciclo alto: basado en el método de vida de tensión S-N, evalúe la vida de fatiga de los componentes sujetos a cargas alternas, como piezas del chasis y ruedas, ubique zonas de concentración de tensión y disperse la tensión mediante la optimización estructural.
b. Evaluación de la fatiga de la soldadura: adopte el método de tensión estructural para calcular la vida útil de las soldaduras por puntos y por arco, y optimice el diseño y los procedimientos de soldadura.
do. Análisis de acoplamiento corrosión-fatiga: combine tasas de corrosión ambiental para evaluar la vida útil a largo plazo de los componentes recubiertos o pintados.
六. Problemas y soluciones comunes en la producción y aplicación de materiales
6.1 Falla por fatiga
Descripción del problema: Bajo cargas alternas a largo plazo, las grietas por fatiga se inician en los sitios de concentración de tensiones (agujeros, filetes, cordones de soldadura) y se propagan hasta la fractura. Este es el modo de falla principal para los componentes estructurales del chasis, las ruedas y la carrocería.
Soluciones:
• Optimización de la simulación: Calcule el rendimiento de fatiga durante toda la vida útil a través del software de simulación de fatiga para identificar zonas de alto riesgo. Reduzca la concentración de tensiones ampliando los radios de filete, agregando nervaduras de refuerzo y ajustando el espesor de la pared.
• Selección de materiales: para componentes con estrictos requisitos de fatiga, utilice acero templado con un control de inclusión superior, como el acero exclusivo para ruedas de la serie CL, que ofrece una resistencia a la fatiga entre un 10 % y un 15 % mayor que el acero convencional con una resistencia a la tracción equivalente.
• Mejora del proceso: Introducir tensión residual de compresión a través de procesos de fortalecimiento de la superficie, incluido el granallado y el bruñido con rodillo; Optimice los parámetros de soldadura para minimizar los defectos de soldadura y la tensión residual de tracción.
6.2 Falla por corrosión
Descripción del problema: La corrosión electroquímica se produce cuando los materiales se exponen a entornos húmedos, con niebla salina o con agentes descongelantes, lo que provoca una reducción del espesor de la pared y una degradación de las propiedades mecánicas. La corrosión severa produce perforaciones, que se encuentran comúnmente en el chasis, los paneles inferiores de la carrocería y los pasos de rueda.
Soluciones:
• Protección de superficies: Priorizar las chapas de acero galvanizadas en caliente y recubiertas de zinc-aluminio-magnesio (serie HD). Combinado con un recubrimiento electroforético y un sellador de chasis de PVC, la vida útil contra la corrosión se puede extender de 3 a 10 veces.
• Diseño estructural: Eliminar las cavidades cerradas que atrapan agua; Diseñe orificios de drenaje y orificios de ventilación para mitigar la corrosión acelerada causada por la acumulación de polvo y líquido atrapado.
• Actualización de materiales: para ambientes extremadamente corrosivos, cambie a recubrimientos con resistencia superior a la corrosión o adopte sistemas de protección catódica suplementarios.
6.3 Falla por deformación plástica
Descripción del problema: La deformación plástica irreversible se produce cuando los componentes soportan sobrecargas o cargas de impacto, lo que lleva a una tolerancia dimensional fuera de especificación y falla funcional. Los casos típicos incluyen la deformación del parachoques, la flexión del marco y la distorsión del marco del asiento.
Soluciones:
• Análisis de simulación: realice análisis de elementos finitos de resistencia estática e impacto para calcular la distribución de tensión-deformación y la magnitud de la deformación, y evalúe la capacidad de carga estructural por adelantado.
• Actualización de materiales: seleccione grados con mayor límite elástico, por ejemplo, actualice de CR340LA a CR420LA, o de HR340LA a HR420LA, para aumentar la resistencia a la deformación.
• Optimización estructural: ajuste la geometría de la sección transversal y agregue nervaduras de refuerzo para mejorar la rigidez estructural y distribuir cargas localizadas.
6.4 Fallo por craqueo
6.4.1 Descripción del problema de agrietamiento por prensado: Durante el proceso de prensado, la deformación local excede el límite de formación del material, lo que resulta en grietas microscópicas o macroscópicas, que es el defecto más común en la producción de prensas.
Solución:
• Pre-simulación: utilice software como AutoForm para simular todo el proceso de prensado, predecir el área de agrietamiento y optimizar la fuerza de sujeción, aumentar el radio del molde y ajustar la resistencia de las nervaduras de embutición.
• Optimización de materiales: para piezas de embutición complejas, seleccione materiales con una tasa de alargamiento más alta y un valor n mayor, como usar CR3 en lugar de CR1 para piezas de embutición profunda y priorizar acero HSLA de bajo límite elástico para piezas de alta resistencia.
• Mejora del proceso: utilice aceite de prensado de alto rendimiento para mejorar el efecto de lubricación, optimizar el contorno del espacio en blanco y reducir la concentración de deformación local.
6.4.2 Descripción del problema de agrietamiento en servicio: Durante el servicio del componente, está sujeto a impactos o cargas alternas, lo que resulta en agrietamiento por fragilidad o agrietamiento por expansión por fatiga, que ocurre principalmente en las costuras de soldadura y áreas de concentración de tensiones.
Solución:
• Evaluación de tenacidad: mediante simulación de tenacidad a la fractura y pruebas de impacto a baja temperatura, verifique el riesgo de fragilidad del material a baja temperatura. Las regiones de gran altitud deberían priorizar el acero HSLA de alta tenacidad.
• Control de soldadura: Antes de soldar acero de alta resistencia, precalentar adecuadamente, controlar la energía de la línea y evitar grietas por frío; Realice un tratamiento de alivio de tensión después de soldar para reducir la tensión residual.
• Optimización estructural: elimine las fuentes de concentración de tensiones, como esquinas y bordes afilados, y suavice las secciones de transición.
6.5 Recuperación excesiva
Descripción del problema: Después del conformado en prensa, la pieza tiene una desviación de tamaño con respecto al diseño debido a la recuperación elástica, lo que resulta en una precisión de ensamblaje insuficiente para acero de alta resistencia con un índice de límite elástico más alto. Cuanto mayor sea el índice de límite elástico, más importante será la recuperación elástica, lo que provocará una precisión de montaje insuficiente.
Solución:
• Compensación de simulación: predice con precisión la cantidad de recuperación elástica a través de la simulación de prensa, realiza compensación geométrica inversa en la superficie del molde, que actualmente es el método principal y eficiente para controlar la recuperación elástica del prensado de acero de alta resistencia.
• Optimización de procesos: agregue procesos de acabado, extienda el tiempo de retención y utilice procesos de conformado en caliente o de acabado en frío para reducir la recuperación elástica.
• Balance de materiales: Priorice los materiales con una relación de límite elástico ligeramente inferior para reducir la dificultad del control de la recuperación elástica y los costos del molde.
6.6 Defectos y fallas de soldadura
Descripción del problema: Se producen pequeñas pepitas de soldadura, soldadura falsa y grietas de soldadura, lo que da como resultado una resistencia de unión insuficiente y los puntos de soldadura o las costuras de soldadura se caen durante el servicio.
Solución:
• Optimización de parámetros: el acero con bajo contenido de carbono y el acero HSLA tienen excelentes propiedades de soldadura. Ajuste la corriente de soldadura, la presión y el tiempo de energización para que coincidan con los parámetros óptimos; Para acero galvanizado, adopte un proceso de soldadura de tres etapas para reducir las salpicaduras y las soldaduras falsas.
• Control de materiales: controle estrictamente el contenido de carbono del acero HSLA para que sea ≤ 0,45% para garantizar que la sensibilidad al agrietamiento en frío esté en un nivel bajo.
• Verificación de simulación: utilice SORPAS y otro software de simulación de soldadura para simular el proceso de formación de la pepita de soldadura y optimizar rápidamente los parámetros del proceso de soldadura.
七、Conclusión
Las cuatro series principales de acero cubren la mayoría de los escenarios de aplicación de los automóviles, desde paneles exteriores de la carrocería hasta componentes estructurales del chasis. La lógica central para la selección de materiales es la siguiente: se dará prioridad al acero de embutición profunda con bajo contenido de carbono para los paneles exteriores para garantizar una excelente formabilidad; El acero HSLA es la opción óptima para que las piezas estructurales equilibren la resistencia y el rendimiento liviano; El acero estructural de la serie CL se recomienda para componentes doblados en frío o laminados, como ruedas y marcos, lo que requiere tanto una conformabilidad favorable como una excelente resistencia a la fatiga.
Combinado con tecnologías de simulación CAE que incluyen análisis de estampado, choque y fatiga, el rendimiento del material se puede verificar por adelantado durante la fase de desarrollo para evitar posibles riesgos de falla. Este enfoque acorta significativamente los ciclos de desarrollo y reduce los costos de prueba y error, y se ha convertido en el flujo de trabajo de desarrollo estandarizado para la ingeniería de materiales automotrices actual.
Flujo del proceso central: Fabricación de acero con convertidor → Fundición continua → Laminación en caliente (laminación en desbaste + laminación de acabado) → Enfriamiento y bobinado laminar → Decapado → Laminación en frío → Recocido → Laminación templada → Acabado y corte


