


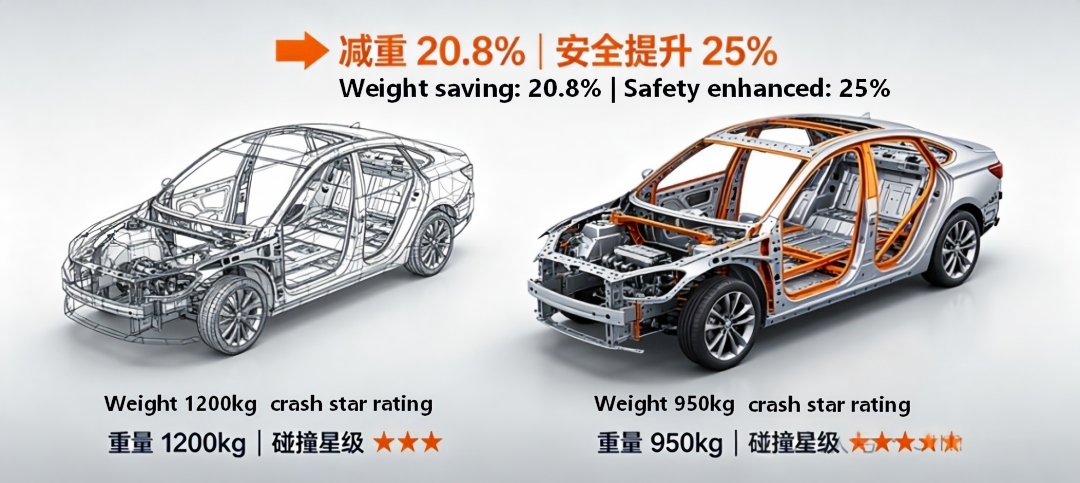
1. Temple - Acero aleado (QP): Equivalente al "techo de formación" del mismo nivel de resistencia
1. Concepto central
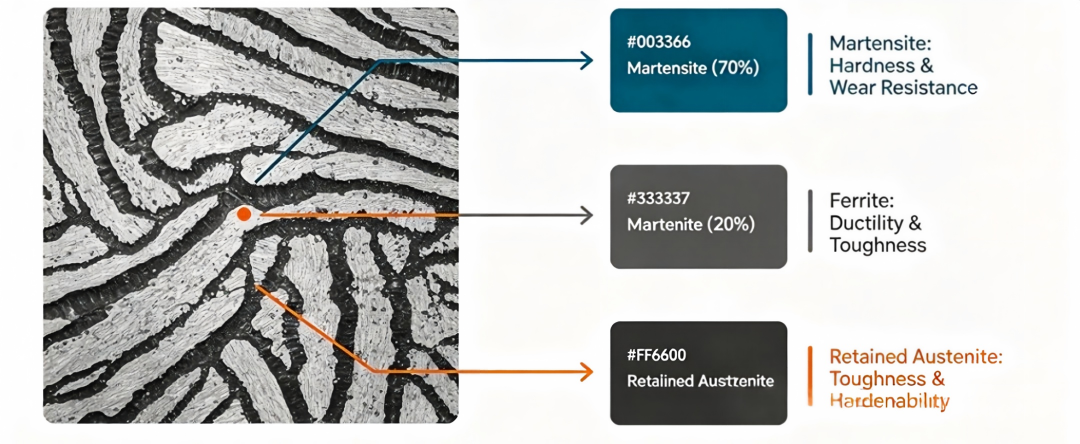
El acero de temple - partición (QP Steel), un producto de referencia del acero avanzado de alta resistencia de tercera generación, logra un control preciso de la microestructura a través del exclusivo proceso de tratamiento térmico de "templado - partición": 70 % de martensita (que proporciona una resistencia ultraalta) + 20 % de ferrita (que garantiza la plasticidad) + 10 % de austenita residual (que aporta el efecto de plasticidad de transformación de fase TRIP).
El avance más significativo radica en el hecho de que, incluso a niveles de resistencia ultra altos de 980 MPa y 1180 MPa, aún puede mantener una tasa de alargamiento y un rendimiento de expansión del orificio que superan con creces los del acero DP de la misma categoría. Esto ha resuelto perfectamente el problema de la industria de que "la alta resistencia conduce inevitablemente a una mala conformabilidad".
2. Referencia rápida de propiedades mecánicas clave (dirección transversal a temperatura ambiente)
|
Grado |
Límite elástico (MPa) |
Resistencia a la tracción (MPa) |
Elongación después de la fractura (A50) |
Relación típica de rendimiento a tracción |
Ventajas principales |
|
HC600/980QP |
600~850 |
≥980 |
≥15% |
0.61~0.87 |
Grado equilibrado |
|
HC600/980QP-EL |
600~850 |
≥980 |
≥20% |
0.61~0.87 |
Versión de alta elongación (+33%) |
|
HC820/1180QP |
820~1100 |
≥1180 |
≥8% |
0.69~0.93 |
Grado de resistencia ultraalta |
|
HC820/1180QP-EL |
820~1100 |
≥1180 |
≥14% |
0.69~0.93 |
Resistencia ultraalta y formabilidad superior |
✅ Otros indicadores clave: Tasa de expansión del orificio ≥ 35 %, módulo elástico 206 ± 10 GPa, índice de Poisson 0,30. El revestimiento galvanizado pasa la prueba de niebla salina neutra de 800 horas.
3. Proceso de producción central (recocido continuo)
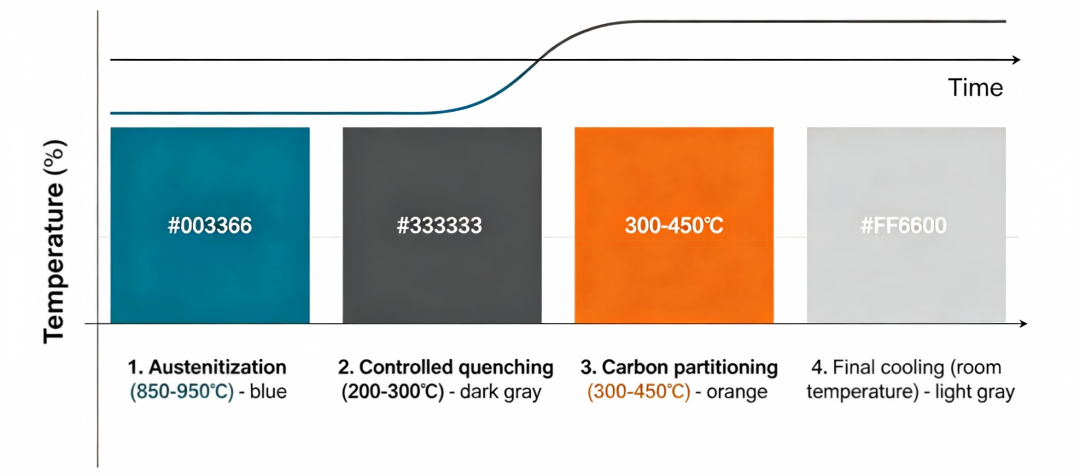
1.Austenitización: calentar y mantener a 850 ~ 950 ℃ para austenizar completamente la microestructura.
2. Enfriamiento controlado: Enfríe rápidamente a una temperatura entre Ms y Mf (200 ~ 300 ℃) para obtener martensita y austenita sin transformar.
3. Partición de carbono: Remojar a 300 ~ 450 ℃. El carbono se difunde de la martensita a la austenita para estabilizarla.
4.Enfriamiento final: Enfríe a temperatura ambiente. Se conserva la austenita retenida estable, formando una microestructura compuesta de tres fases.
4. Aplicación de producción en masa en vehículos completos
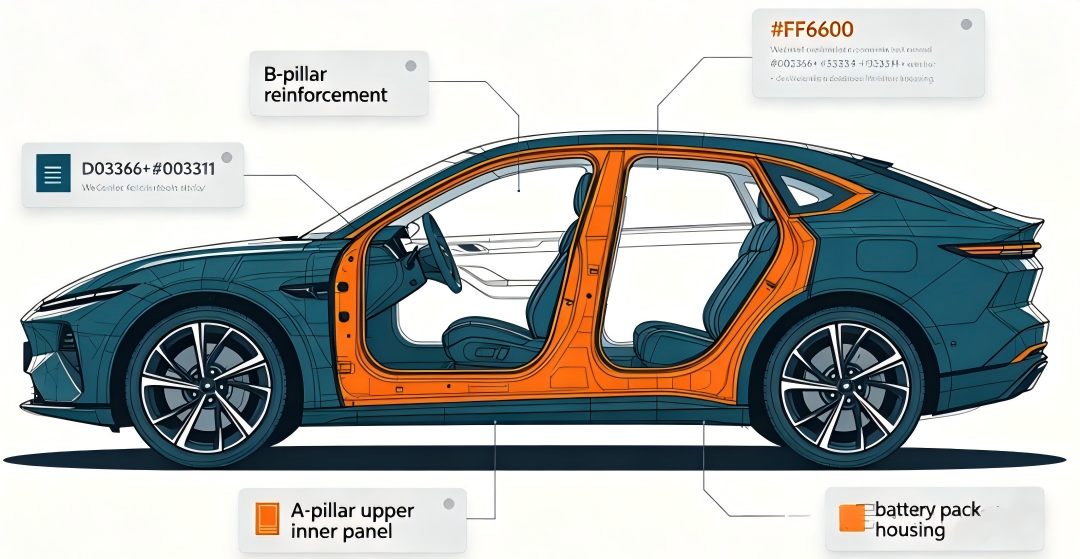
Escenarios de aplicación principales: componentes de seguridad y piezas estructurales de formas complejas para paquetes de baterías de vehículos de nueva energía
•Refuerzo del pilar B, pilar A interior superior, viga de impacto de la puerta, riel lateral del techo
•Sección trasera del larguero delantero, estructura del asiento y soporte del motor.
•Carcasa de batería, viga transversal y viga lateral para vehículos de nueva energía.
Casos de aplicación de campo:
•Para refuerzo del pilar B de un vehículo de marca nacional: HC600/980QP de 2,0 mm reemplazó a DP780 de 2,5 mm. Logró una reducción de peso del 20 % y una mejora del 12 % en el rendimiento en caso de colisión.
•Para el pilar A interior superior de un modelo de empresa conjunta: HC600/980QP-Z de 1,0 mm reemplazó a DP600 de 1,2 mm. El peso de la pieza se redujo en un 16,7% y al mismo tiempo se redujo el área ciega del pilar A.
•Para la carcasa inferior del paquete de baterías de una marca de vehículos de nueva energía: Adopción de HC600/980QP-EL de 1,5 mm para estampado integral. Los puntos de soldadura se redujeron en un 30% y la rigidez estructural aumentó en un 25%.
5. Puntos clave de la simulación CAE
Simulación de prensado y conformado (AutoForm/Dynaform)
•Modelo recomendado: Endurecimiento híbrido Swift/Hockett-Sherby + Modelo de rendimiento Yld2000-2d
• Entradas requeridas: Curva tensión-deformación verdadera (hasta un 10% de deformación después de la fuerza máxima), valor r, curva FLD
•Enfoque clave: Endurecimiento continuo causado por el efecto TRIP, deterioro del módulo elástico con deformación plástica
Simulación de seguridad de colisión (LS-DYNA)
•Modelo Básico: *MAT_PIECEWISE_LINEAR_PLASTICITY(MAT_24)
•Modelo de alta precisión: *MAT_GISSMO (Considerando la triaxialidad de la tensión y la influencia del ángulo de Roeder en la falla)
•Parámetros de velocidad de deformación: C = 40,4, P = 5
•Criterio de falla: use triaxialidad de tensión: curva de deformación por fractura, no use un único criterio de deformación plástica máxima
2. Acero laminado en caliente SAPH: el caballo de batalla fundamental para la industria automotriz
2.1 Concepto central
La serie SAPH se refiere a láminas de acero decapado laminadas en caliente para aplicaciones estructurales automotrices fabricadas de acuerdo con las normas JIS G3113. Pertenecen a la familia de los aceros al manganeso con bajo contenido de carbono, con propiedades mecánicas equilibradas que se logran mediante procesos de laminación y enfriamiento controlados.
Desglose de la nomenclatura de grados:
S = Acero, A = Automoción, P = Piezas, H = Laminado en caliente, seguido de un número que representa la resistencia mínima a la tracción en MPa.
Su característica más destacada es el bajo costo, la buena conformabilidad y la excelente soldabilidad, lo que lo convierte en el tipo de acero estructural básico más utilizado en la industria automotriz.
2.Referencia rápida de propiedades mecánicas clave (dirección longitudinal a temperatura ambiente)
|
Grado |
Límite elástico (MPa) |
Resistencia a la tracción (MPa) |
Elongación después de la fractura (A50) |
Relación típica de rendimiento a tracción |
Doblado de 180° |
|
SAPH400 |
≥255 |
≥400 |
≥31% |
0.64 |
D=2a |
|
SAPH440 |
≥305 |
≥400 |
≥29% |
0.69 |
D=3a |
✅ Otros indicadores clave: Carbono equivalente ≤ 0,40 %; ligero ablandamiento en la zona afectada por el calor después de la soldadura; rugosidad superficial Ra ≤ 1,6 μm después del decapado.
3. Proceso de producción central
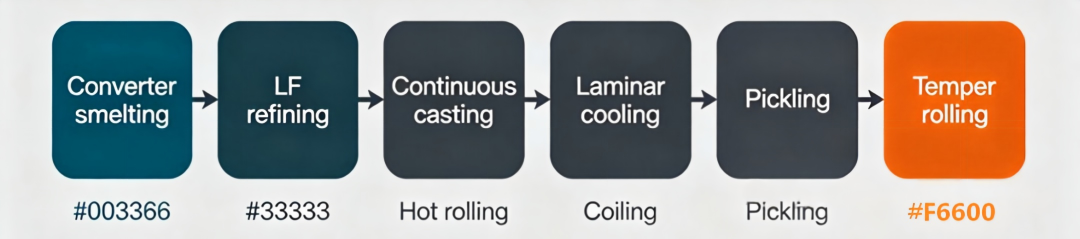
Fundición de convertidores → refinación LF → colada continua → laminado en caliente (temperatura de acabado: 850 ~ 900 ℃) → enfriamiento laminar → bobinado (550 ~ 650 ℃) → decapado → laminado superficial
4. Aplicación en la producción en masa de automóviles completos.
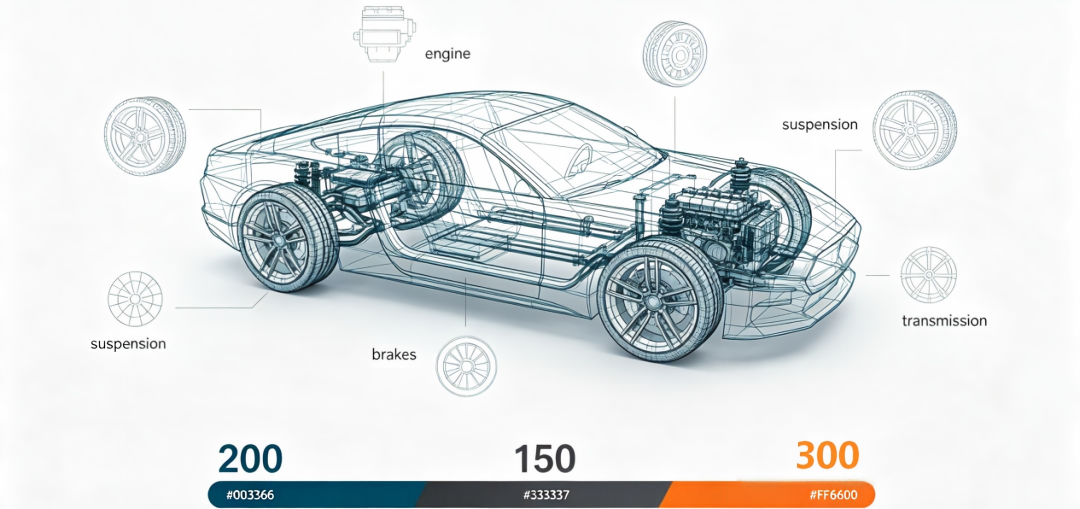
Escenarios de aplicación principales: componentes estructurales no críticos, piezas de chasis, sistemas de ruedas
• Vigas longitudinales del marco, vigas transversales, umbral de puerta, vigas de refuerzo del piso.
• Soportes de suspensión, subchasis, brazos de control, asientos de montaje de barra estabilizadora
• Llantas, radios, soportes del tanque de combustible, bisagras de puertas
Caso de producción real:
• Bastidor de vehículo comercial: SAPH440 reemplaza al Q235, el espesor se reduce de 6 mm a 5 mm, el peso se reduce en un 16,7 % y el costo se reduce en un 8 %.
• El sistema de chasis de un automóvil económico: más del 90 % de las piezas tipo soporte utilizan SAPH400/SAPH440.
• Una fábrica de ruedas: todas las ruedas de acero de 15 pulgadas están hechas de SAPH440 y su vida útil supera el millón de veces.
Puntos clave de la simulación CAE
• Simulación de presurización: endurecimiento isotrópico + modelo de rendimiento Hill48 que puede cumplir con los requisitos de precisión
• Simulación de resistencia estructural: *MAT_PLASTIC_KINEMATIC(MAT_3)
• Simulación de fatiga: ingrese la curva S-N estándar, céntrese en el área de la junta de soldadura
• Precisión de la simulación: las piezas con formas simples pueden alcanzar más del 95 %
三、 Acero de fase dual (DH) de alta conformabilidad: versión profesional mejorada del acero DP convencional
1. Concepto central
El acero DH es un grado mejorado de acero avanzado de alta resistencia de segunda generación. Su microestructura se compone de ferrita, martensita, una pequeña cantidad de austenita retenida y bainita.
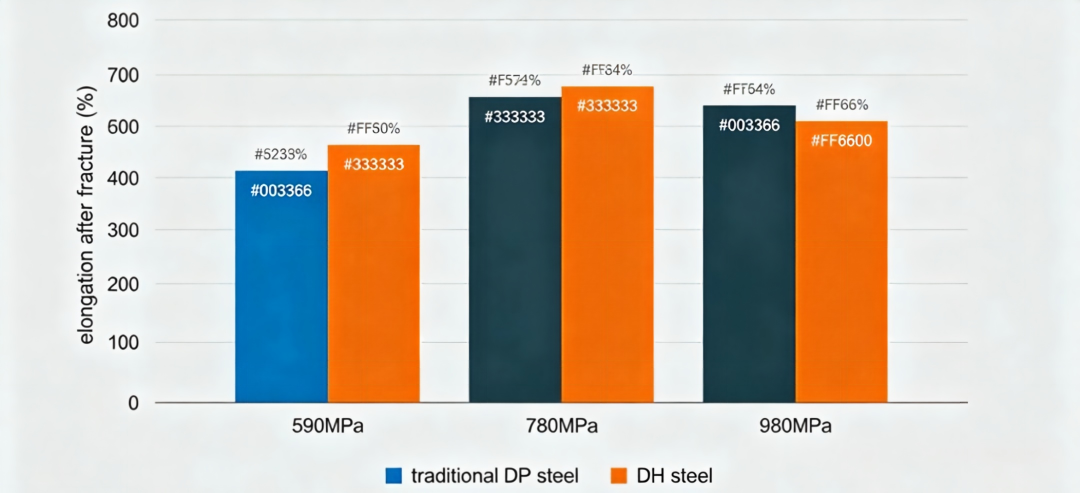
En comparación con el acero DP convencional del mismo grado de resistencia, se introduce austenita retenida estabilizada para generar el efecto TRIP, lo que aumenta el alargamiento entre un 30% y un 75%. Resuelve perfectamente el problema del fácil agrietamiento durante la formación de componentes complejos cuando se utiliza acero DP tradicional.
2.Referencia rápida de propiedades mecánicas clave (dirección longitudinal a temperatura ambiente)
|
Grado |
Límite elástico (MPa) |
Resistencia a la tracción (MPa) |
Elongación después de la fractura (A50) |
Relación típica de rendimiento a tracción |
Alargamiento del acero DP con grado de resistencia equivalente |
Margen de mejora |
|
HC330/590DH |
330~440 |
590~700 |
≥27% |
0.56~0.75 |
≥22% |
+23% |
|
HC440/780DH |
420~550 |
780~900 |
≥19% |
0.54~0.71 |
≥15% |
+27% |
|
HC700/980DH |
700~850 |
980~1180 |
≥14% |
0.71~0.87 |
≥8% |
+75% |
✅ Otros indicadores clave: Tasa de expansión ≥ 35%\40%, valor n ≥ 0,13\0,16, la capacidad de endurecimiento durante el procesamiento es significativamente superior a la del acero DP tradicional.
3. Proceso de producción del núcleo (recocido continuo)
1. Calentamiento en la zona bifásica (780 - 850 ℃): Lograr una estructura mixta de ferrita y austenita
2. Enfriamiento rápido a la zona de bainita (350 - 450 ℃)
3. Tratamiento post-envejecimiento: Transformación de bainita + distribución de carbono, estabilizando la austenita residual
4. Enfriamiento final a temperatura ambiente.
4. Aplicación de producción en masa de vehículos completos.
Escenarios de aplicación principales: componentes de refuerzo de formación de alta resistencia, componentes de absorción de energía anticolisión
• Vigas longitudinales delanteras, vigas longitudinales traseras, vigas longitudinales de piso, placas de refuerzo
• Vigas anticolisión delanteras, vigas anticolisión traseras, vigas anticolisión en puertas
• Armazones de asientos, componentes estructurales del paquete de baterías, componentes de refuerzo del chasis.
Casos reales de producción en masa:
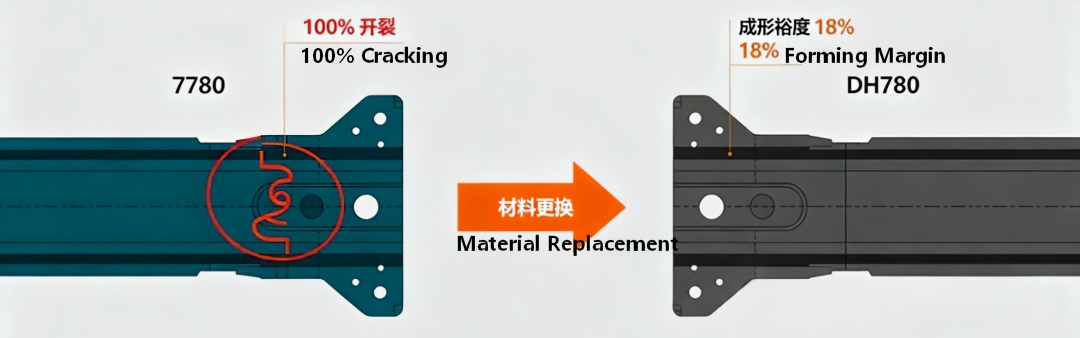
• Viga longitudinal delantera de un determinado modelo: el DP780 tradicional se agrietó un 100% en la zona de transición en forma de S; después de reemplazarlo con el DH780, el conformado fue bueno y el margen de conformado aumentó del 5% al 18%.
• Viga longitudinal superior del piso de un determinado modelo de empresa conjunta: HC700/980DH de 1,2 mm reemplazó a DP780 de 1,4 mm, reducción de peso del 14,3%
• El acero DH de Shougang se ha suministrado en lotes a los principales fabricantes de automóviles como Mercedes-Benz, FAW y Great Wall.
5. Puntos clave de la simulación CAE
• Simulación de Presurización: Se debe utilizar el modelo de rendimiento Yld2000-2d; de lo contrario, el error de predicción de craqueo puede llegar a más del 30%.
• Simulación de colisión: similar al acero QP, se recomienda el modelo de daño GISSMO
• Enfoque clave: Modo de falla por fractura por corte. El criterio tradicional de deformación principal máxima sobreestimará significativamente el límite de formación.
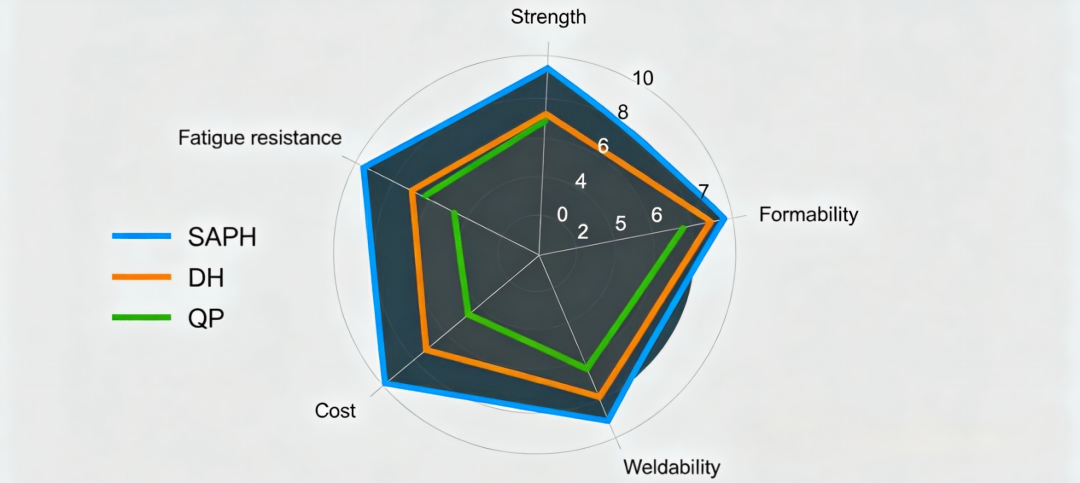
四、 Guía definitiva de comparación y selección de materiales para tres grados
1. Tabla comparativa general de propiedades principales
|
Tipo de material |
Grado de resistencia (MPa) |
Relación típica de rendimiento a tracción |
Rango de elongación |
Formabilidad |
Soldabilidad |
Índice de costos |
|
Serie SAPH |
400~440 |
0.64~0.69 |
29%~31% |
Excelente |
Excelente |
1.0 |
|
Serie DH |
590~980 |
0.54~0.87 |
14%~27% |
Bueno+ |
bueno |
1.3 |
|
Serie QP |
980~1180 |
0.61~0.93 |
8%~20% |
bueno |
bueno |
1.6 |
2. Método de toma de decisiones de selección de cuatro pasos
1. Verifique los requisitos de resistencia:
○ ≤ 440 MPa: La serie SAPH es la primera opción, con el coste más bajo
○ 590 - 980 MPa: se debe dar prioridad a la serie DH, ya que ofrece la mayor rentabilidad
○ ≥ 980 MPa: Se debe utilizar la serie QP, ya que proporciona la mejor conformabilidad para la misma resistencia.
2. Considere la complejidad del proceso de formación:
○ Doblez simple, estiramiento superficial: el acero DP tradicional es suficiente
○ Estirado complejo, conformado en múltiples pasadas: serie DH
○ Implica bridado, perforación y gran deformación local: serie QP-EL
3. Considere el nivel de seguridad:
○ Componentes estructurales no críticos: SAPH
○ Componentes generales de seguridad: DH
○ Componentes principales de seguridad (columnas A/B, vigas longitudinales): QP
4. Considere requisitos especiales para nuevas energías:
○ Alojamiento de la batería: Prefiera HC600/980QP-EL, teniendo en cuenta la resistencia, la conformabilidad y la resistencia al impacto.
○ Altos requisitos de aligeramiento: Prefiera la versión con alto alargamiento (EL), que puede lograr una mayor reducción de espesor.
五、Tendencias de desarrollo futuro
La resistencia se ha mejorado aún más: el acero QP de grado 1500MPa y 1800MPa ha entrado en la etapa de verificación de producción en masa.
2. El costo continúa disminuyendo: mediante la optimización de la composición de la aleación y la mejora del proceso, el costo del acero QP se acercará gradualmente al del acero DP.
3. Desarrollo especializado: Desarrollar grados de acero especializados específicamente para componentes como paquetes de baterías y motores en vehículos de nueva energía.
4. Mejora de la precisión de la simulación: las simulaciones de acoplamiento a múltiples escalas que consideren la cinética de cambio de fase se convertirán en la corriente principal.
Al final, el desarrollo de acero avanzado de alta resistencia está remodelando la metodología de diseño de carrocerías. Desde el "intercambio de espesor por resistencia" inicial hasta la actual "ganancia a través de la precisión", cada avance en el rendimiento de los materiales ha supuesto un salto cualitativo en el aligeramiento y el rendimiento de seguridad de los automóviles.
Tema de discusión: ¿Qué aceros avanzados de alta resistencia ha utilizado en su trabajo? ¿Ha encontrado algún problema en el conformado o simulación? No dude en enviar un correo electrónico a: market@so-lucky.cn.


