


En la competencia triangular de aligeramiento, alta seguridad y bajo costo en la industria automotriz, el acero avanzado de alta resistencia siempre ha sido el núcleo absoluto del sistema de materiales de la carrocería en blanco. Desde las piezas de cubierta exterior fácilmente conformables hasta los componentes estructurales de seguridad anticolisión, desde acero con bajo contenido de carbono conformado en frío hasta acero al boro conformado en caliente de grado 1800MPa, las características de la microestructura, el rendimiento mecánico, las ventanas de proceso y los escenarios aplicables de diferentes tipos de acero varían enormemente, lo que determina directamente el costo, el peso y el rendimiento de seguridad de la carrocería del vehículo.
Para los profesionales involucrados en el diseño de carrocerías de vehículos, simulación CAE, selección de materiales y desarrollo de procesos, establecer un sistema de conocimiento completo, preciso y práctico para acero de alta resistencia es la base para resolver problemas in situ, como la formación de grietas, el rebote excesivo y las fallas por fatiga. Este artículo revisa sistemáticamente los 7 tipos principales de grados de acero para automóviles convencionales según el sistema estándar VDA. Cubre las propiedades esenciales del material, los parámetros mecánicos centrales, la lógica del proceso de producción, así como los escenarios de aplicación de todo el vehículo, la dirección de simulación CAE y las soluciones a todos los problemas de falla a lo largo del proceso. Todos los datos de rendimiento se derivan de las especificaciones públicas de las acerías y los estándares de la industria.
一、Aceros libres de intersticiales (IF) de alta resistencia laminados en frío
1. Concepto de material y propiedades microestructurales
El acero IF, abreviatura de acero libre de intersticiales, utiliza elementos de microaleación como titanio (Ti) y niobio (Nb) para inmovilizar completamente los átomos intersticiales de carbono (C) y nitrógeno (N) en forma de carbonitruros. Su matriz está formada por ferrita pura. Caracterizado por un límite elástico extremadamente bajo y una capacidad de embutición profunda superior (alto valor r y alto valor n), el acero IF sirve como material fundamental para paneles exteriores de automóviles y componentes complejos embutidos.
Los aceros IF de alta resistencia conservan una excelente conformabilidad al tiempo que aumentan la resistencia mediante el fortalecimiento de solución sólida y el fortalecimiento del refinamiento del grano, logrando un equilibrio entre el diseño liviano y los requisitos de conformado.
2. Propiedades mecánicas clave y relación límite elástico-tracción
(Fuente de datos: norma VDA 239-100, especificaciones de producto de Salzgitter y Baoshan Iron & Steel)
|
Grado |
Límite elástico ReL/Rp0,2 (MPa) |
Resistencia a la tracción Rm (MPa) |
Elongación después de la fractura A80 (%) |
Relación típica de rendimiento a tracción |
Características principales |
|
CR180IF |
180 ~ 240 |
320 ~ 400 |
≥ 35 |
~ 0.56 |
Óptima embutición profunda, comparable a la del acero de embutición profunda convencional |
|
CR210IF |
210 ~ 270 |
340 ~ 420 |
≥ 33 |
~ 0.62 |
Formabilidad y resistencia equilibradas |
|
CR240IF |
240 ~ 300 |
360 ~ 440 |
≥ 31 |
~ 0.67 |
Acero de embutición profunda de resistencia media-alta |
|
CR260IF |
260 ~ 320 |
380 ~ 440 |
≥ 30 |
~ 0.68 |
Grado superior de acero IF de alta resistencia con excelente resistencia a abolladuras |
3. Puntos clave del proceso de producción.
• Final de fundición: control de carbono ultrabajo (C ≤ 0,01%), añadiendo Ti/Nb para fijar los átomos intersticiales y controlando estrictamente elementos impurezas como S y P.
• Extremo de laminación: La tasa de reducción de laminación en frío se controla entre 70% y 80%, combinada con el proceso de recristalización por recocido continuo, para garantizar una estructura de grano uniforme y una alta relación de deformación plástica.
• Postprocesamiento: Puede recubrirse con capas de galvanizado en caliente o electrogalvanizado para cumplir con los requisitos de prevención de corrosión.
4. Aplicación en Vehículos Completos
• Paneles exteriores de la carrocería: paneles exteriores del capó del motor, paneles exteriores del maletero, paneles exteriores de las puertas del coche y guardabarros, teniendo en cuenta tanto el estampado de formas complejas como la calidad de las superficies exteriores.
5. Dirección de aplicación de simulación
• Simulación de conformado en prensa: utilizando AutoForm y Dynaform, se simula la velocidad de arrugamiento, agrietamiento y adelgazamiento del proceso de embutición profunda para optimizar el tamaño de la matriz y el diseño de la barra de tiro.
• Simulación anti-abolladuras: basándose en el análisis de rigidez, se evalúa la cantidad de deformación del panel exterior bajo cargas locales y se igualan la resistencia del material y el diseño del espesor de la placa.
二、 Aceros laminados en frío endurecibles al horno (BH)
1. Concepto de material y propiedades microestructurales
El acero BH, abreviatura de acero endurecible al horno, presenta una matriz de ferrita. Al regular el contenido de átomos de carbono del soluto, logra la propiedad distintiva de un límite elástico bajo para una fácil conformación durante el estampado y una mayor resistencia después del horneado de la pintura.
Las luxaciones se multiplican a lo largo del proceso de estampado. En el posterior procedimiento de horneado del revestimiento para automóviles (170°C durante 20 minutos), los átomos de carbono intersticiales precipitan y provocan dislocaciones. Este mecanismo aumenta el límite elástico entre 30 y 50 MPa y mejora enormemente la resistencia a las abolladuras de las piezas terminadas.
2. Propiedades mecánicas clave y relación límite elástico-tracción
(Fuente de datos: norma VDA 239-100, especificaciones de producto de thyssenkrupp)
|
Grado |
Límite elástico en el momento de la entrega (MPa) |
Resistencia a la tracción en el momento de la entrega (MPa) |
Incremento del límite elástico después del horneado (MPa) |
Elongación después de la fractura A80 (%) |
Relación típica entre rendimiento y tracción (tal como se entrega) |
|
CR180BH |
180 ~ 230 |
290 ~ 360 |
≥ 30 |
≥ 34 |
~ 0.62 |
|
CR210BH |
210 ~ 260 |
320 ~ 390 |
≥ 30 |
≥ 32 |
~ 0.66 |
|
CR240BH |
240 ~ 300 |
340 ~ 440 |
≥ 35 |
≥ 29 |
~ 0.71 |
|
CR300BH |
300 ~ 360 |
400 ~ 480 |
≥ 40 |
≥ 26 |
~ 0.75 |
3. Puntos clave del proceso de producción.
• Control de componentes: controle con precisión el contenido de carbono del soluto, equilibre el valor de endurecimiento por horneado con la propiedad antienvejecimiento a temperatura ambiente y evite el envejecimiento natural durante el almacenamiento.
• Proceso de recocido: Recocido continuo con enfriamiento rápido, solubilizando átomos de carbono sobresaturados, asegurando la capacidad de respuesta BH del producto terminado.
4. Aplicación en Vehículos Completos
• La aplicación principal es para componentes exteriores de automóviles: puertas, capó, guardabarros y tapa del maletero. Esta es una solución convencional que tiene en cuenta tanto la apariencia como la resistencia al uso, y puede lograr un efecto de ligereza al reducir el espesor de la placa entre 0,1 y 0,2 mm.
El acero BH de resistencia media-alta también se utiliza para componentes estructurales secundarios como los paneles interiores del umbral y las vigas del suelo.
5. Dirección de aplicación de simulación
• Simulación de conformado: Incorporación de un modelo constitutivo de endurecimiento por cocción para distinguir las diferencias en propiedades mecánicas entre la forma formada y la posterior al horneado.
• Simulación de rigidez y antideformación: simule la rigidez del producto terminado después del recubrimiento y verifique el rendimiento antideformación y antiimpacto de piedras del panel exterior.
三、 Aceros laminados en frío de fase dual (DP)
1. Concepto de material y características microestructurales
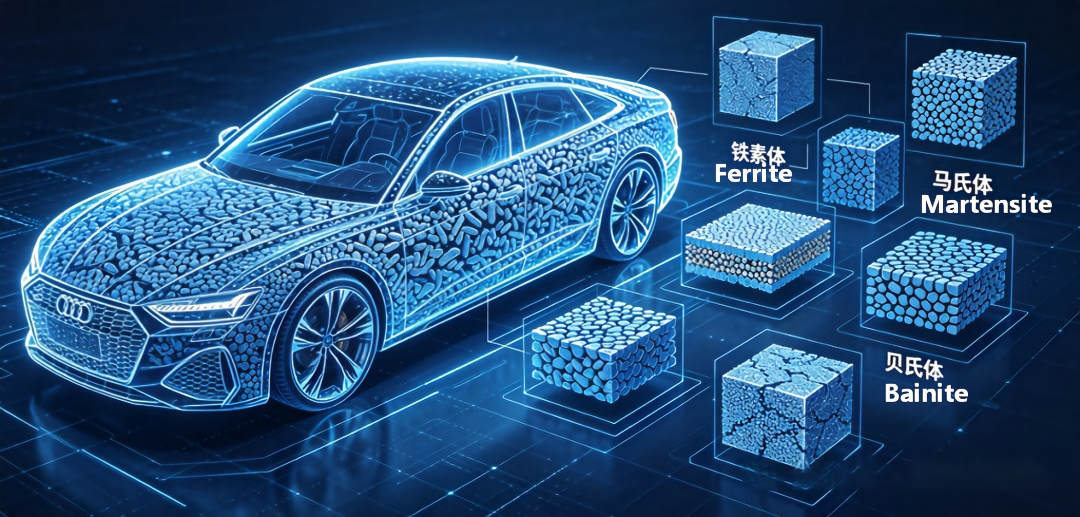
El acero DP (acero de fase dual) es el grado central del acero avanzado de alta resistencia (AHSS) de primera generación. Su microestructura consta de una matriz de ferrita blanda con islas de martensita dura dispersas. La fracción de volumen de martensita aumenta del 5% a más del 40% con grados de resistencia ascendentes.
Sus ventajas clave incluyen una baja relación entre rendimiento y tracción, un alto índice de endurecimiento por trabajo, ausencia de límite elástico y una eficiencia superior de absorción de energía en caso de impacto, lo que lo convierte en el grado de acero más utilizado para componentes de seguridad estructurales de automóviles.
2. Propiedades mecánicas clave y relación límite elástico-tracción
(Fuente de datos: Norma Baosteel Q/BQB 418-2023, especificación ASTM A1088)
|
Grado |
Límite elástico (MPa) |
Resistencia a la tracción (MPa) |
Elongación después de la fractura A80 (%) |
Relación típica de rendimiento a tracción |
Clasificación de fuerza |
|
CR250Y440T-DP |
250 ~ 320 |
≥ 440 |
≥ 27 |
~ 0.57 |
Acero DP de baja resistencia |
|
CR290Y490T-DP |
290 ~ 380 |
≥ 490 |
≥ 23 |
~ 0.59 |
Grado de resistencia media-baja |
|
CR330Y590T-DP |
330 ~ 440 |
≥ 590 |
≥ 20 |
~ 0.56 |
Grado estructural principal |
|
CR440Y780T-DP |
440 ~ 550 |
≥ 780 |
≥ 14 |
~ 0.56 |
Grado de seguridad de alta resistencia |
|
CR590Y980T-DP |
590 ~ 700 |
≥ 980 |
≥ 10 |
~ 0.60 |
Grado estructural de resistencia ultraalta |
|
CR900Y1180T-DP |
900 ~ 1050 |
≥ 1180 |
≥ 8 |
~ 0.76 |
extra alto acero resistente conformable en frío |
|
CR1150Y1400T-DP |
1150 ~ 1300 |
≥ 1400 |
≥ 6 |
~ 0.82 |
Límite superior de resistencia para el conformado en frío |
√Regla: Los aceros DP de baja resistencia presentan una baja relación entre elasticidad y tracción y una excelente capacidad de absorción de energía. A medida que aumenta el grado de resistencia, aumenta la fracción de volumen de martensita y la relación límite elástico-tracción aumenta gradualmente.
3. Puntos clave del proceso de producción
• Proceso central: Laminación en frío + calentamiento intercrítico durante el recocido continuo + enfriamiento rápido. La lámina de acero se calienta hasta la región bifásica ferrita-austenita, se mantiene a temperatura y luego se enfría rápidamente, mediante lo cual la austenita se transforma en martensita.
• Desafíos del proceso: controlar con precisión la velocidad de enfriamiento y la temperatura de bobinado para garantizar un contenido y una morfología uniformes de martensita. Para el acero DP galvanizado en caliente, la temperatura de galvanizado debe coordinarse con los procesos de transformación de fases.
4. Aplicación en Vehículos Completos
• Grado 440-590 MPa: vigas longitudinales delanteras y traseras, vigas transversales de piso, marcos de asientos y placas de refuerzo de umbrales, equilibrando la conformabilidad y la resistencia estructural.
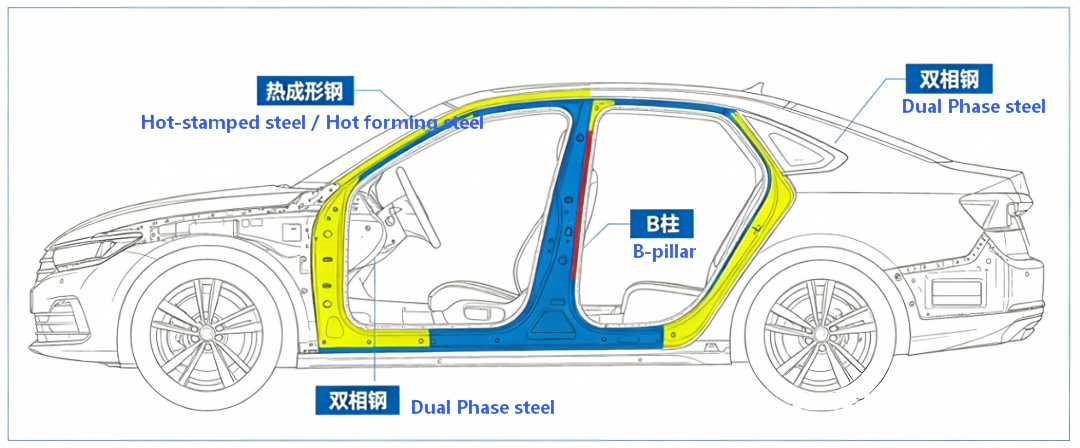
• Grado 780-980 MPa: La placa de refuerzo del pilar B, la viga de impacto de la puerta lateral, la viga de impacto frontal y la caja de absorción de energía son los materiales principales para la seguridad en caso de colisión.
• Grado superior a 1180 MPa: las piezas de refuerzo del parachoques trasero y el panel interior del vehículo reemplazan algunas piezas termoformadas con estampado en frío para lograr una reducción de costos.
5. Dirección de aplicación de simulación
• Simulación de colisiones: en LS-DYNA/RADIOSS, el modelo MAT_24 (elastoplástico lineal por partes) combinado con el modelo de tasa de deformación de Cowper-Symonds se usa comúnmente para simular con precisión la evolución de tensión-deformación y la absorción de energía durante colisiones de alta velocidad.
• Simulación de conformado: centrarse en predecir los riesgos de rebote y agrietamiento del acero de alta resistencia y guiar la compensación por la deformación del conformado; Introduzca el diagrama de límite de formación (FLD) para determinar la ventana de formación.
四、Aceros TRIP laminados en frío
1. Concepto de material y propiedades microestructurales
TRIP steel significa Acero de Plasticidad Inducida por Transformación. Su microestructura consta de ferrita, bainita y entre un 5% y un 15% de austenita retenida.
Durante la deformación plástica, la austenita retenida metaestable se transforma gradualmente en martensita, generando un endurecimiento por trabajo continuo y retrasando el estrechamiento. En consecuencia, su producto de resistencia y alargamiento (resistencia a la tracción × alargamiento) es notablemente más alto que el del acero DP de idéntico grado de resistencia, lo que ofrece una conformabilidad superior.
2. Propiedades mecánicas clave y relación límite elástico-tracción
(Fuente de datos: especificaciones del producto Baosteel, norma ASTM A1088)
|
Grado |
Límite elástico (MPa) |
Resistencia a la tracción (MPa) |
Elongación después de la fractura A80 (%) |
Relación típica de rendimiento a tracción |
Ventajas principales |
|
CR400Y690T-TR |
400 ~ 510 |
≥ 690 |
≥ 24 |
~ 0.58 |
Alto alargamiento, adecuado para conformados complejos |
|
CR450Y780T-TR |
450 ~ 560 |
≥ 780 |
≥ 22 |
~ 0.58 |
Alto producto de resistencia y alargamiento, absorción sostenible de energía de choque. |
3. Puntos clave del proceso de producción
• Diseño de aleación: aleación compuesta con alto contenido de Mn junto con Si/Al para estabilizar la austenita retenida y suprimir la precipitación de carburo durante la transformación de bainita.
• Proceso de recocido: recocido intercrítico más transformación isotérmica de bainita, que permite el enriquecimiento de carbono en la austenita retenida para asegurar la estabilidad de la austenita a temperatura ambiente.
4. Aplicaciones de vehículos automotrices
• Componentes estructurales de seguridad de formas complejas: pilar B superior, sección deformable del larguero delantero, refuerzo del paso de rueda, soporte de montaje del eje trasero y otras piezas que requieren un estampado de carrera pesada.
• Componentes de la zona de absorción de energía en caso de colisión: confíe en el endurecimiento continuo del trabajo generado por el efecto TRIP para lograr una deformación progresiva y absorción de energía durante la colisión, a fin de mejorar el rendimiento de protección de los ocupantes.
5. Instrucciones de aplicación de simulación CAE
• Simulación de conformación: Se adoptará el modelo constitutivo de transformación de fase TRIP para tener en cuenta la evolución del endurecimiento inducida por la transformación de austenita retenida durante la deformación, a fin de predecir con precisión el límite de conformación.
• Simulación de colisión: se utilizan subrutinas de materiales definidas por el usuario (por ejemplo, LS-DYNA UMAT) para caracterizar la cinética de transformación de fase, lo que permite una simulación más realista del comportamiento de absorción de energía bajo grandes deformaciones.
五、 Aceros de fase compleja (CP) laminados en frío
1. Concepto de material y propiedades microestructurales
El acero CP (Complex Phase Steel) presenta una matriz de ferrita/bainita acompañada de una pequeña cantidad de martensita y precipitados a nanoescala. Su alta resistencia se logra mediante el fortalecimiento por precipitación y el fortalecimiento del refinamiento del grano mediante elementos de microaleación de Ti y Nb.
Se caracteriza por una alta relación entre rendimiento y tracción, excelente relación de expansión del orificio y capacidad de flexión, así como una resistencia superior a la deformación local y rendimiento ante la fatiga, lo que lo convierte en el material preferido para chasis y componentes que forman bridas.
2. Propiedades mecánicas clave y relación límite elástico-tracción
(Fuente de datos: especificaciones del producto Baosteel, norma ASTM A1088)
|
Grado |
Límite elástico (MPa) |
Resistencia a la tracción (MPa) |
Elongación después de la fractura A80 (%) |
Relación típica de rendimiento a tracción |
Ventajas principales |
|
CR570Y780T-CP |
570 ~ 680 |
≥ 780 |
≥ 16 |
~ 0.73 |
Alto índice de expansión de orificios, calidad general para chasis |
|
CR780Y980T-CP |
780 ~ 900 |
≥ 980 |
≥ 12 |
~ 0.80 |
Alta resistencia y alta resistencia a la fatiga, para chasis de carga pesada. |
|
CR900Y1180T-CP |
900 ~ 1050 |
≥ 1180 |
≥ 10 |
~ 0.76 |
Acero de fase compleja de ultra alta resistencia, alternativa al acero estampado en caliente |
√ Comparación: con la misma resistencia a la tracción, el acero CP exhibe una relación límite elástico-tracción notablemente mayor y un alargamiento menor, pero una conformabilidad local superior, incluida la expansión del orificio y el rendimiento de flexión.
3. Puntos clave del proceso de producción.
Mediante el proceso de recocido de laminación controlada y enfriamiento controlado o laminado en frío, combinado con el fortalecimiento por precipitación de microaleaciones, se obtiene una estructura de matriz de bainita fina y uniforme.
Controle estrictamente la ruta de enfriamiento para evitar la formación excesiva de martensita y garantizar la dureza del doblado y escariado.
4. Aplicación en Vehículos Completos
• Sistema de chasis: Brazos de suspensión, subchasis, brazos de suspensión, barras estabilizadoras, sometidos a cargas de fatiga alternas y formación de bridas locales.
• Estructura de la carrocería: rieles deslizantes de los asientos, placa de refuerzo inferior del pilar B, componentes de refuerzo del umbral, piezas con altos requisitos de precisión dimensional y resistencia a la fatiga.
• Sistema de ruedas: Llanta, radios, requiere alto rendimiento de perforación y resistencia a cargas cíclicas.
5. Dirección de aplicación de simulación
• Simulación de conformado: la atención se centra en simular los riesgos de agrietamiento de los bordes en los procesos de bridado y perforación, y utilizar la simulación de expansión del orificio para verificar la viabilidad del proceso.
• Simulación de fatiga: al integrar el espectro de carga del chasis, nCode se utiliza para evaluar la vida útil de fatiga de ciclos altos de las piezas y verificar el rendimiento de durabilidad.
六、Aceros ferrítico-bainíticos (FB) laminados en caliente
1. Concepto de material y propiedades microestructurales
El acero FB (acero ferrítico-bainítico) es un acero avanzado laminado en caliente de alta resistencia con una microestructura de doble fase de ferrita y bainita. Sus propiedades mecánicas objetivo se logran directamente mediante laminación controlada y enfriamiento controlado durante la laminación continua en caliente, eliminando la necesidad de laminación en frío y recocido, lo que ofrece importantes ventajas de costos.
Ofrece buena conformabilidad y soldabilidad, junto con un rendimiento uniforme en espesores de gran espesor, lo que lo convierte en el material principal para componentes estructurales de chasis y vehículos comerciales.
2. Propiedades mecánicas clave y relación límite elástico-tracción
(Fuente de datos: norma VDA 239-100, especificaciones de producto de SSAB y Salzgitter)
|
Grado |
Límite elástico (MPa) |
Resistencia a la tracción (MPa) |
Elongación después de la fractura A80 (%) |
Relación típica de rendimiento a tracción |
Condición de suministro |
|
HR440Y580T-FB |
440 ~ 600 |
580 ~ 700 |
≥ 15 |
~ 0.76 |
Laminado en Caliente / Decapado |
|
HR600Y780T-FB |
600 ~ 720 |
780 ~ 850 |
≥ 13 |
~ 0.77 |
Laminado en Caliente / Decapado |
3. Puntos clave del proceso de producción.
La línea de producción de laminación continua en caliente puede obtener directamente una estructura de ferrita + bainita controlando la temperatura de laminación final, la velocidad de enfriamiento laminar y la temperatura de bobinado.
• Sin necesidad de procesos de laminado y recocido en frío, el proceso de producción es corto y el costo bajo, lo que lo hace adecuado para productos de tamaño grueso (2-6 mm).
4. Aplicación en Vehículos Completos
• En el sector de los vehículos comerciales: las vigas longitudinales y transversales del bastidor del vehículo, así como los paneles laterales de la caja de carga, son los materiales básicos para aligerar el peso en camiones pesados y ligeros.
• Chasis de vehículos de pasajeros: bastidor auxiliar, tirante inferior, articulación de dirección, elementos estructurales portantes de sección gruesa.
• Otros: Llantas, soportes de parachoques, soportes de tanques de combustible y otros componentes estructurales.
5. Dirección de aplicación de simulación
• Simulación de resistencia del bastidor: Análisis de resistencia estática y rigidez torsional de todo el bastidor de vehículos comerciales, para verificar la tensión bajo carga completa y condiciones extremas.
• Simulación de durabilidad por fatiga: basándose en el espectro de carga en carretera, evalúe la vida por fatiga y la confiabilidad de los componentes del chasis y el bastidor.
七、Aceros para estampación en caliente (Norma VDA)
1. Concepto de material y características microestructurales
El acero estampado en caliente, también conocido como acero endurecido a presión (PHS) o acero al boro, suele ser acero de aleación Mn-B.
En el estado de entrega, posee una microestructura de ferrita-perlita con ductilidad favorable. Después de calentar hasta la temperatura de austenitización, la pieza en bruto se somete a estampación seguida de un enfriamiento simultáneo en el molde. Al final se obtiene una estructura totalmente martensítica, con una resistencia a la tracción que oscila entre 1300 MPa y 2000 MPa. Es el grado de acero de mayor resistencia que se aplica actualmente a las carrocerías de automóviles, caracterizado por una recuperación elástica ultrabaja y una precisión dimensional superior después del conformado.
2. Propiedades mecánicas clave y relación entre rendimiento y tracción (después del estampado en caliente y el enfriamiento)
(Fuente de datos: normas VDA, especificaciones de productos de fabricantes nacionales de acero)
|
Grado |
Límite elástico (MPa) |
Resistencia a la tracción (MPa) |
Elongación después de la fractura A80 (%) |
Relación típica de rendimiento a tracción |
Posicionamiento de fuerza y características centrales |
|
CR350_500HS |
≥ 350 |
≥ 500 |
≥ 18 |
~ 0.70 |
Grado de estampado en caliente de baja resistencia con alta tenacidad |
|
CR370_550HS |
≥ 370 |
≥ 550 |
≥ 17 |
~ 0.67 |
Resistencia media-baja, para componentes de formas complejas |
|
CR370_570HS |
≥ 370 |
≥ 570 |
≥ 16 |
~ 0.65 |
Variante de gran alargamiento dentro de la misma clase de resistencia |
|
CR780_980HS |
≥ 780 |
≥ 980 |
≥ 10 |
~ 0.80 |
Acero de estampación en caliente de resistencia media que equilibra resistencia y tenacidad |
|
HS950Y1300T-BORO |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Acero al boro clásico 22MnB5, el grado convencional más utilizado |
|
CR950_1300HS |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Acero para estampación en caliente de clase 1500 MPa basado en sustrato laminado en frío |
|
HR950_1300HS |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Acero para estampación en caliente de clase 1500 MPa basado en sustrato laminado en caliente |
|
HS950Y1300T-BORO HAZ |
- |
- |
- |
- |
Tipo de zona afectada por el calor optimizada con resistencia mejorada a la fragilización por hidrógeno |
|
CR1200_1800HS |
≥ 1200 |
≥ 1800 |
≥ 5 |
~ 0.67 |
Acero para estampado en caliente de resistencia ultraalta de tercera generación para un aligeramiento definitivo |
3. Puntos clave del proceso de producción.
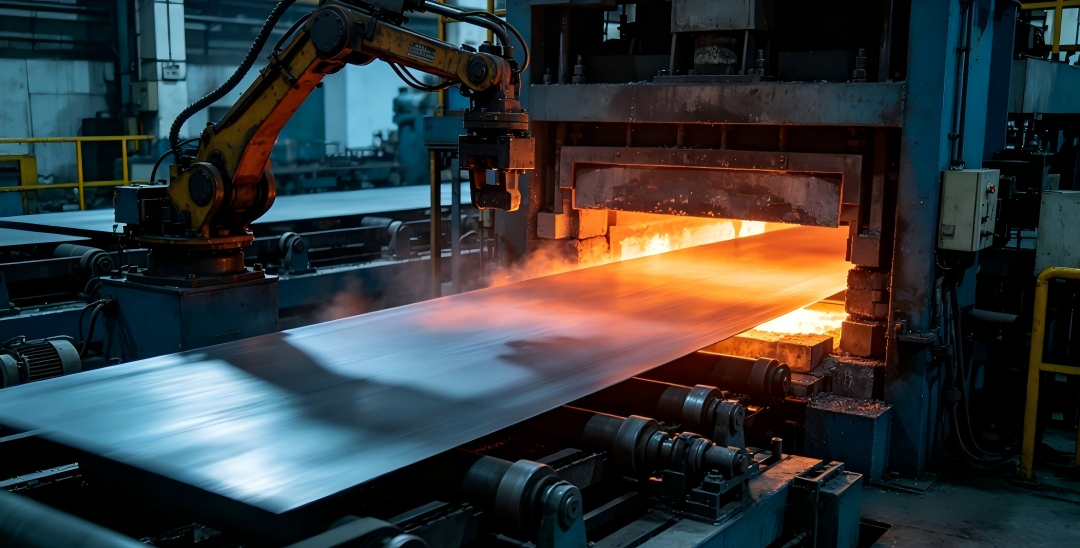
Corte: El material laminar se corta según el tamaño de la pieza. La práctica común es utilizar láminas recubiertas de Al-Si para evitar la oxidación a alta temperatura.
2. Calentamiento: El horno de fondo giratorio se calienta a 880 - 950 ℃ y luego se mantiene a esta temperatura para permitir que la placa de acero se transforme completamente en austenita.
3. Transferencia y Prensado: La pieza se transfiere rápidamente al molde (≤ 5 segundos). Mientras el molde se cierra y presiona, se enfría y enfría rápidamente a través de los canales del molde (velocidad de enfriamiento ≥ 30 ℃/s).
4. Postprocesamiento: corte y punzonado de bordes con láser, y algunas piezas se someten a un tratamiento de granallado.
4. Aplicación en Vehículos Completos
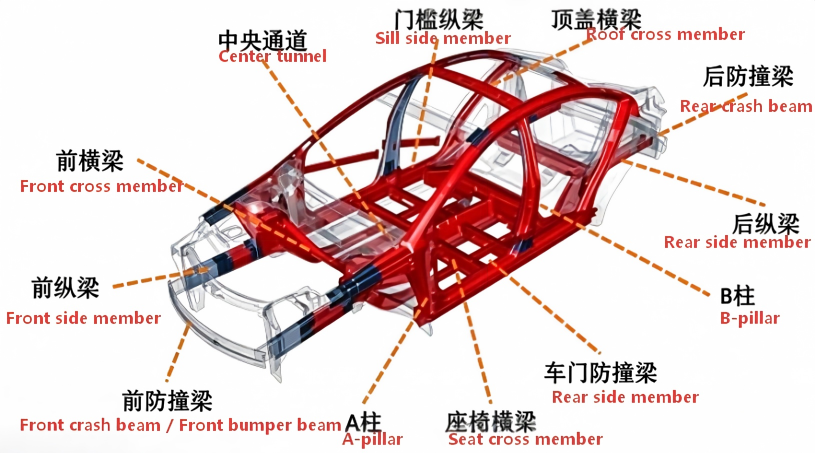
• Componentes principales de seguridad de la cabina de pasajeros: placas de refuerzo de vigas A/B, vigas de piso, vigas transversales de techo y pasillo central, que forman una cabina de pasajeros de alta resistencia y garantizan un espacio seguro para los ocupantes durante una colisión.
• Componentes de soporte de carga resistentes a los impactos: viga de impacto frontal, placa de refuerzo del respaldo del asiento y viga de impacto de la puerta.
• Estado de la industria: El acero conformado en caliente para carrocerías de vehículos de gama media y alta puede representar del 20% al 30% de toda la estructura de la carrocería del vehículo. Es un material necesario que combina un peso extremadamente ligero con seguridad en caso de colisión.
5. Instrucciones de aplicación de simulación CAE
• Simulación del proceso de estampado en caliente: los cálculos de transformación de fases termomecánicas acopladas se llevan a cabo mediante AutoForm-Hotform y PAM-STAMP para predecir el campo de temperatura, la distribución de martensita, la uniformidad de la dureza y la recuperación elástica.
• Simulación de choque: se adoptan modelos de falla como GISSMO para caracterizar con precisión el comportamiento de fractura del acero de ultra alta resistencia y verificar la integridad estructural bajo condiciones de carga de choque.
• Simulación del riesgo de fragilización por hidrógeno: combine la difusión de hidrógeno y el campo de tensión para evaluar la susceptibilidad al agrietamiento retardado.
八、 Análisis y soluciones a problemas comunes en todo el proceso de producción y vida útil del acero de alta resistencia
1.Fallo por fatiga del material
Descripción del problema: Cuando las piezas se someten a cargas alternas (como vibraciones del chasis, sacudidas de la carrocería del vehículo e impactos al abrir y cerrar las puertas), comienzan a formarse microgrietas en los puntos de concentración de tensiones y se expanden gradualmente. Finalmente, se produce una fractura repentina por fatiga, que es el modo de falla más común para los componentes del chasis y las piezas estructurales del vehículo.
Causas principales: concentración de tensiones en esquinas redondeadas estructurales/agujeros/costuras de soldadura; Defectos superficiales del material; Tensión de tracción residual de soldadura; Amplitud de carga que excede el límite de fatiga del material.
Solución:
• Análisis de simulación: utilice software de fatiga como nCode DesignLife y Fe-Safe, y combine los resultados de resistencia estática/dinámica transitoria para predecir la vida de fatiga de ciclo alto/ciclo bajo; Las uniones soldadas se evalúan utilizando el método de tensión de punto caliente estándar de IIW y el método de tensión de muesca.
• Selección de materiales: elija preferentemente grados de acero con una alta relación resistencia a la fatiga-peso, como acero CP y acero FB, acero específico para chasis; Seleccione materiales con grados de calidad superficial más altos para reducir las fuentes de defectos superficiales.
• Optimización de diseño y procesos: optimizar el radio de los filetes estructurales para evitar cambios abruptos en la sección transversal y reducir el coeficiente de concentración de tensiones; Introducir tensión de compresión residual en la superficie mediante el uso de granallado, laminado y fortalecimiento por impacto con láser; Optimice los parámetros de soldadura para reducir defectos y tensiones de tracción residuales.
2. Fallo por corrosión del material
Descripción del problema: En ambientes con alta humedad, niebla salina y lluvia ácida, el acero sufre corrosión electroquímica, lo que resulta en manchas de óxido en la superficie, reducción del espesor de las paredes y, en casos severos, perforaciones y disminución de la resistencia estructural, lo que afecta la durabilidad de todo el vehículo.
Causas principales: el sustrato queda expuesto después de que se daña el revestimiento; los medios corrosivos como los iones de cloruro aceleran la erosión; la acumulación de agua en los huecos provoca corrosión local; La corrosión electroquímica se produce debido al contacto de diferentes metales.
Solución:
• Análisis de simulación: utilizando software como COMSOL y MSC Marc, se simula la difusión de medios corrosivos y la velocidad de corrosión electroquímica para predecir la pérdida de espesor de la pared y la resistencia estructural restante después de un servicio a largo plazo.
• Selección de materiales: Para entornos normales, se utiliza un revestimiento de galvanizado en caliente (GI); para ambientes costeros/con mucha niebla salina, se adopta un recubrimiento de zinc-aluminio-magnesio (ZM); Los componentes del chasis están fabricados de acero FB/CP resistente a la intemperie.
• Diseño y optimización de procesos: Se reservan orificios de drenaje en el diseño estructural para evitar la acumulación de agua en huecos cerrados; se añaden juntas aislantes para la conexión de diferentes metales para evitar la corrosión galvánica; Se proporciona recubrimiento electroforético catódico y sellado de soldadura con adhesivo para mejorar el nivel anticorrosión.
3. Deformación plástica y juego de presión
Descripción del problema: después del estampado en frío, la tensión interna de la pieza se libera, lo que provoca un rebote y excede el límite de precisión dimensional; durante el servicio, la carga excede el límite elástico, provocando una deformación plástica permanente, que afecta el ensamblaje y la funcionalidad.
Causa principal: el módulo de elasticidad del acero de alta resistencia es cercano al del acero con bajo contenido de carbono, pero su límite elástico es mayor. Después del formado, la energía de deformación elástica es grande y el rebote es 2-3 veces mayor que el del acero con bajo contenido de carbono; la rigidez estructural insuficiente conduce a una tensión de servicio excesiva.
Solución:
• Análisis de simulación: realice una simulación de rebote de conformado de todo el proceso utilizando AutoForm y LS-DYNA, y genere la cantidad de compensación de la superficie del molde; Realice una simulación de resistencia estática para verificar la tensión y la deformación en condiciones de servicio.
• Selección de materiales: Para piezas con altos requisitos de precisión dimensional, se deben preferir tipos de acero con un índice de límite elástico moderado y propiedades de conformado estables; para piezas de ultra alta resistencia, se puede adoptar el proceso de conformado en caliente para eliminar fundamentalmente el retorno elástico.
• Optimización del proceso y del diseño: Durante la etapa de diseño del molde, se lleva a cabo la compensación del rebote y se adopta una corrección de superficie del tipo "sobrecorrección"; se agrega el proceso de conformación y se utiliza prensado completo del material y conformación lateral para controlar el rebote; La sección estructural está optimizada para mejorar la rigidez y reducir el nivel de tensión durante el servicio.
4. Agrietamiento durante la formación
Descripción del problema: Durante el proceso de embutición, la deformación local superó el límite de formación, lo que provocó estrechamientos y fracturas; en los procesos de doblado y escariado se rompían los bordes de las piezas, provocando el desguace de las mismas.
Causas principales: plasticidad del material y límite de formación insuficientes; Filetes de molde insuficientemente grandes y ángulo de desmoldeo excesivo que conducen a la concentración de tensiones; Mala lubricación y flujo de material desigual; Ventana de conformado estrecha para acero de ultra alta resistencia, lo que lo hace sensible a las fluctuaciones del proceso.
Solución:
• Análisis de simulación: basándose en el diagrama de límite de formación (FLD), simule el riesgo de agrietamiento por embutición, optimice la fuerza de sujeción, las nervaduras de embutición y el tamaño de la pieza en bruto; Utilice el criterio de fractura de borde para predecir el agrietamiento en flexión y expansión.
• Selección de materiales: Para piezas complejas de embutición profunda, se prefieren el acero TRIP y el acero DP con alto valor n y alto alargamiento; para piezas con altos requisitos de bridas y perforación, se seleccionan acero CP y acero FB con alta tasa de perforación.
• Optimización de procesos y diseño: aumentar el radio de las esquinas redondeadas del molde para reducir la concentración de tensiones; Optimice la disposición de los brazos de tracción para equilibrar el flujo de materiales; Utilice un lubricante de estampado exclusivo para reducir la fricción; Cuando sea necesario, adopte un conformado en caliente para mejorar la plasticidad.
5. Fallo de la unión soldada.
Descripción del problema: Durante el proceso de carga de las juntas de soldadura por puntos y soldadura por láser, se producen fracturas de interfaz y extrusión del núcleo, lo que resulta en una resistencia de la junta inferior a la del material base; Después de soldar acero de ultra alta resistencia, la estructura endurecida es abundante y la tenacidad disminuye, lo que la hace propensa a fracturarse por fragilidad.
Causas principales: El ciclo térmico de la soldadura conduce a una microestructura desigual en la unión, donde el núcleo fundido se endurece y la zona afectada por el calor se ablanda; los parámetros de soldadura inadecuados provocan salpicaduras y defectos de fusión incompleta; El acero de alta resistencia tiene un alto contenido de carbono, lo que aumenta su susceptibilidad al agrietamiento en frío.
Solución:
• Análisis de simulación: utilizar SYSWELD para simular el campo de temperatura de soldadura, la evolución de la microestructura y la tensión residual, y predecir la distribución de dureza de la junta; establecer un modelo de simulación mecánica de la junta y evaluar los modos de falla y la capacidad de carga bajo diferentes cargas.
• Selección de materiales: seleccionar preferentemente grados de acero con bajo equivalente de carbono y buena soldabilidad; Evite elegir acero con un nivel de resistencia excesivamente alto en escenarios con altos requisitos de soldadura.
• Optimización del proceso: utilice el proceso de soldadura por puntos de resistencia de múltiples pulsos, optimice la secuencia actual y mejore la forma del núcleo de soldadura; para soldadura láser, adopte la técnica de alimentación de alambre para controlar la estructura de soldadura; Después de soldar los componentes clave, realice un templado a baja temperatura para reducir la dureza y la fragilidad.
6. Fragilización por hidrógeno y craqueo retardado.
Descripción del problema: Los aceros de resistencia ultraalta con una resistencia de ≥ 1000 MPa y el acero conformado en caliente, durante la fabricación o el servicio, absorben átomos de hidrógeno y sufren un agrietamiento retardado sin previo aviso bajo tensión, que es muy oculto y repentino, lo que plantea riesgos de seguridad extremadamente altos.
Causas principales: el hidrógeno se introduce a través de procesos como el decapado, la galvanoplastia y la soldadura; el hidrógeno se produce mediante reacciones catódicas en ambientes corrosivos; La estructura de martensita es sensible al hidrógeno, y el hidrógeno se acumula en los límites de los granos y las dislocaciones, lo que reduce la fuerza de unión de la interfaz.
Solución:
• Análisis de simulación: A través de la simulación de la difusión de hidrógeno, se analizan los patrones de distribución y enriquecimiento de los átomos de hidrógeno y se evalúa el riesgo de fragilización del hidrógeno en función del campo de tensión; Se establece el criterio de falla para el craqueo inducido por hidrógeno y se predice la tensión crítica para el craqueo retardado.
• Selección de materiales: seleccione un tipo de acero con baja fragilidad por hidrógeno que contenga Nb y Ti para refinar la estructura del grano; Para las áreas sensibles de la zona afectada por el calor de la soldadura, seleccione acero al boro optimizado HAZ.
• Optimización del proceso: Reducir el proceso de decapado que absorbe hidrógeno y en su lugar utilizar materiales de soldadura con bajo contenido de hidrógeno; realizar recocido por deshidrogenación después de la soldadura; para el conformado en caliente, utilice un recubrimiento de Al-Si con bajo contenido de hidrógeno y controle la absorción de hidrógeno durante el proceso de calentamiento; a través de la optimización del proceso, reducir la tensión de tracción residual de las piezas.
• Paneles interiores y componentes estructurales: Paneles interiores de puertas, piezas de refuerzo del suelo, accesorios de la estructura de los asientos, así como piezas embutidas como cárter de aceite y hueco de rueda.


