


En la era actual en la que la electrificación del automóvil y el aligeramiento están profundamente integrados, "reducir el peso significa aumentar la autonomía y mejorar la eficiencia significa reducir los costos" se ha convertido en un consenso de la industria. Las aleaciones de aluminio, con una densidad de aproximadamente un tercio de la del acero, un sistema de procesamiento maduro y costos generales controlables, son actualmente los materiales metálicos livianos de mayor escala y más ampliamente aplicables para aligerar el peso de los automóviles. Entre ellos, los sistemas de dos aleaciones de las series 6xxx (Al-Mg-Si) y 7xxx (Al-Zn-Mg), con su equilibrada resistencia a la corrosión por conformación y su extremadamente alta resistencia específica, cubren casi todos los escenarios principales de aligeramiento, desde las piezas de cubierta exterior de la carrocería y los perfiles estructurales hasta los componentes de seguridad en caso de colisión.
Este artículo revisa sistemáticamente las marcas, las propiedades físicas y mecánicas, las técnicas de preparación y procesamiento, los escenarios de aplicación de vehículos, los métodos de implementación de simulación CAE de las principales aleaciones de aluminio de las series 6 y 7 en el campo automotriz, así como los problemas y soluciones de fallas típicas durante los procesos de producción y servicio. Todos los parámetros de rendimiento se basan en normas EN, manuales de materiales oficiales de empresas líderes en aluminio y literatura académica pública. Pueden consultarlo los profesionales involucrados en el desarrollo de carrocerías, la selección de materiales, la ingeniería de procesos y el análisis de simulación.
一、Aleación de aluminio serie 6xxx (Serie Al-Mg-Si)
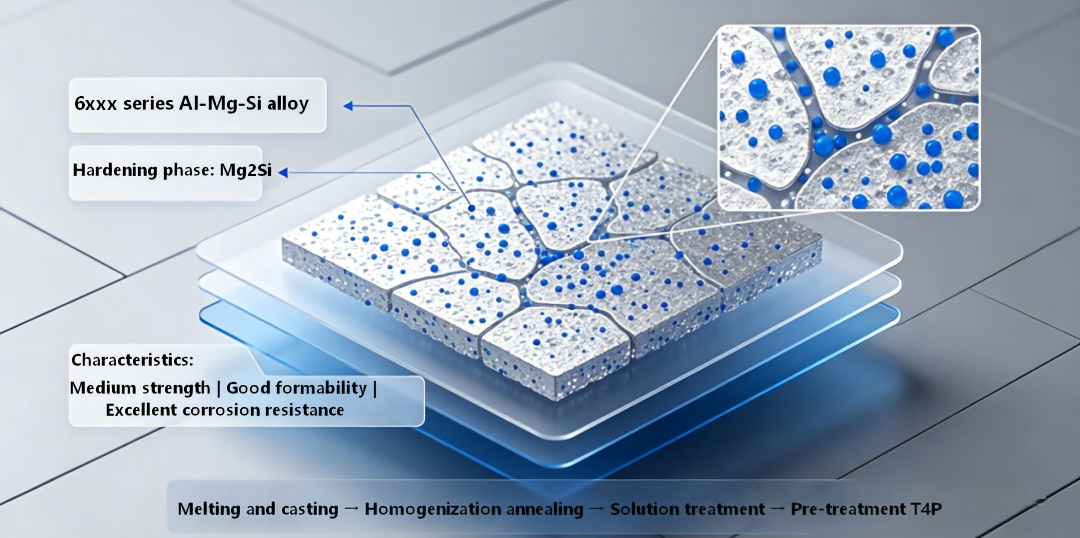
La aleación de aluminio de la serie 6xxx se compone principalmente de magnesio y silicio como elementos de aleación, con Mg₂Si como fase de refuerzo. Es una aleación reforzada tratable térmicamente, que presenta resistencia media, excelente formabilidad, resistencia a la corrosión y soldabilidad. Actualmente es el
material principal para paneles de carrocería de automóviles, componentes estructurales y perfiles extruidos.
1. Sistema de Nomenclatura y Explicación Conceptual
Aleación de aluminio serie 6 personalizada para el campo automotriz, los significados de los sufijos y el posicionamiento son los siguientes:
|
Identificador de sufijo |
Identificación de sufijo |
Posicionamiento central |
|
T4P |
Estado T4 preenvejecido (T4 preenvejecido) |
Después del enfriamiento con solución y el pretratamiento a baja temperatura, el proceso de envejecimiento natural se estabiliza y se mejora la respuesta de curado de la pintura. Este es el estado de suministro principal de placas estampadas para automóviles. |
|
hornear |
Estado de endurecimiento de la pintura |
En correspondencia con el rendimiento después del proceso de horneado electroforético de automóviles a 170-200 ℃, la fase de Mg₂Si precipita por completo y la resistencia mejora significativamente. |
|
HI |
Tipo de endurecimiento mejorado (Endurecimiento mejorado) |
La optimización de la composición y del proceso de pretratamiento conduce a un mayor aumento de la resistencia de la pintura y a un mejor rendimiento antiabolladuras. |
|
SA |
Tipo de alta resistencia (alta resistencia) |
El aumento de la proporción de elementos de aleación da como resultado una mayor resistencia tanto del material base como del material horneado, lo que es adecuado para componentes estructurales de alta carga. |
|
IBR |
Tipo de flexibilidad mejorada |
La optimización de los granos y las fases precipitadas conduce a límites de formación más altos para doblar y rebordear, y es adecuado para procesos complejos en frío. |
|
E170/E200 |
Grado de rendimiento de horneado de 170 ℃/200 ℃ |
Correspondiente a los indicadores de desempeño después del horneado para los procesos de recubrimiento de diferentes fabricantes de automóviles. |
|
S600 |
Identificación de grado de alta resistencia |
El código de grado de resistencia para perfiles extruidos de alta resistencia |
|
6K21 |
Componente mejorado de aleación serie tipo 6. |
Ajuste de la relación Mg/Si y oligoelementos, teniendo en cuenta tanto las propiedades de formación como la absorción de energía de colisión. |
|
ZAT 0,7/0,63/0,43 |
Coeficiente de reducción de resistencia de la zona afectada por el calor de soldadura |
La relación entre el límite elástico de la zona afectada por el calor después de la soldadura y el material base es un parámetro fundamental para el diseño de estructuras de soldadura. |
|
AC118/AC170/AC600 |
Código del proceso de envejecimiento artificial |
Correspondiente a diferentes sistemas de tratamiento térmico de envejecimiento por temperatura/longitud |
|
F22 |
Proceso de enfriamiento en línea de extrusión. |
Enfriamiento directo en línea después de la extrusión, seguido de envejecimiento manual para lograr el rendimiento T6 |
|
CAPÓ EXTERIOR BAJO/ALTO |
Panel exterior de la cubierta del motor de grado especial |
BAJA representa una versión de alta conformabilidad y baja resistencia, mientras que ALTA representa una versión de alta resistencia y alta resistencia a las abolladuras. |
|
SAPA INFERIOR |
Grado de baja resistencia marca SAPA |
Productos de gama de rendimiento específicos de materiales extruidos SAPA de Norsk Hydro |
2. Propiedades físicas, químicas y mecánicas básicas
(1) Características físicas y químicas básicas
• Densidad: Todos oscilan entre 2,69 y 2,72 g/cm³, aproximadamente un tercio de la del acero, lo que produce un efecto de aligeramiento significativo.
• Módulo elástico: Aproximadamente 70 GPa, un tercio del del acero
• Conductividad térmica: aproximadamente 180-200 W/(m・K), tres cuartos de la del acero.
• Coeficiente de expansión lineal: Aproximadamente 23×10⁻⁶ /℃, el doble que el del acero
• Resistencia a la corrosión: En condiciones naturales, se forma una densa película de óxido en la superficie, exhibiendo una excelente resistencia a la corrosión en ambientes atmosféricos; La serie 6 tiene un bajo contenido de cobre y no tiene una tendencia obvia a la corrosión bajo tensión, y tiene buena estabilidad en ambientes ácidos y alcalinos débiles.
(2) Propiedades mecánicas típicas y relación límite elástico (valores típicos a temperatura ambiente)
En forma de lámina (Paneles de carrocería de automóvil)
|
Grado y temple de aleación |
Resistencia a la tracción Rm (MPa) |
0,2% Fuerza de prueba compensada Rp0,2 (MPa) |
Elongación después de la Fractura A (%) |
Relación entre rendimiento y resistencia a la tracción Rp0,2/Rm |
Observaciones |
|
6016-T4P |
190~230 |
90~120 |
24~28 |
0.47~0.52 |
Estado de suministro, excelente conformabilidad. |
|
6016-T4P+Hornear |
260~300 |
170~210 |
18~22 |
0.65~0.70 |
Después de hornear a 180 ℃ durante 20 minutos |
|
6014-T4P |
200~240 |
100~130 |
22~26 |
0.50~0.54 |
La calidad de la superficie es excelente, adecuada para piezas de revestimiento exteriores. |
|
6111-T4 |
220~260 |
120~150 |
20~24 |
0.55~0.58 |
Fuerte efecto de endurecimiento al hornear |
|
6451-T4P |
240~280 |
130~160 |
20~23 |
0.54~0.57 |
Especial para componentes estructurales, buena absorción de energía durante la colisión. |
Tipo de perfil (componentes estructurales extruidos)
|
Grado y temple de aleación |
Resistencia a la tracción Rm (MPa) |
0,2% Fuerza de prueba compensada Rp0,2 (MPa) |
Elongación después de la Fractura A (%) |
Relación entre rendimiento y resistencia a la tracción Rp0,2/Rm |
factor de reducción de ZAT |
|
6005A-T6 |
260~300 |
210~250 |
12~16 |
0.80~0.83 |
~0.6 |
|
6060-T6 |
290~320 |
240~270 |
10~14 |
0.82~0.84 |
~0.58 |
|
6061-T6 |
280~320 |
240~280 |
10~14 |
0.85~0.88 |
0,5 (valor estándar nacional) |
|
6063-T6 |
200~240 |
170~200 |
10~14 |
0.83~0.85 |
0,5 (valor estándar nacional) |
|
6082-T6 |
300~340 |
260~290 |
8~12 |
0.85~0.87 |
~0.55 |
3. Procedimientos típicos de preparación y procesamiento
(1) Proceso de producción de chapa metálica para automóviles
1. Fusión y fundición: controle con precisión la relación Mg/Si (normalmente 1,0 - 1,3), agregue Mn, Cr, etc. como oligoelementos para refinar los granos y realice una fundición semicontinua para producir lingotes de gran tamaño.
2. Recocido de homogeneización: Mantener a 550/570 °C durante 6/10 horas para eliminar las tensiones de fundición y garantizar una disolución uniforme de las fases precipitadas.
3. Laminación en caliente + Laminación en frío: Temperatura de laminación inicial a 540/560°C, laminación en caliente hasta 5/7 mm, luego laminación en frío hasta el espesor objetivo (normalmente 0,8 - 2,0 mm).
4. Recocido de solución: Solución continua en un horno de baño de aire (manteniendo a 540/580°C durante 0,5/3 minutos), enfriamiento con agua a una velocidad > 50°C/s, obteniendo una solución sólida sobresaturada.
5. Pretratamiento: Después del enfriamiento, ingrese rápidamente a un horno de baja temperatura (80 - 120 °C) para su mantenimiento, enfriamiento lento para estabilizar la microestructura, logrando el estado T4P.
6. Acabado y recubrimiento de aceite: enderezamiento de la forma de la placa, pasivación de la superficie, recubrimiento con aceite lubricante para estampado y entrega al fabricante principal.
(2) Proceso de producción de perfiles de extrusión
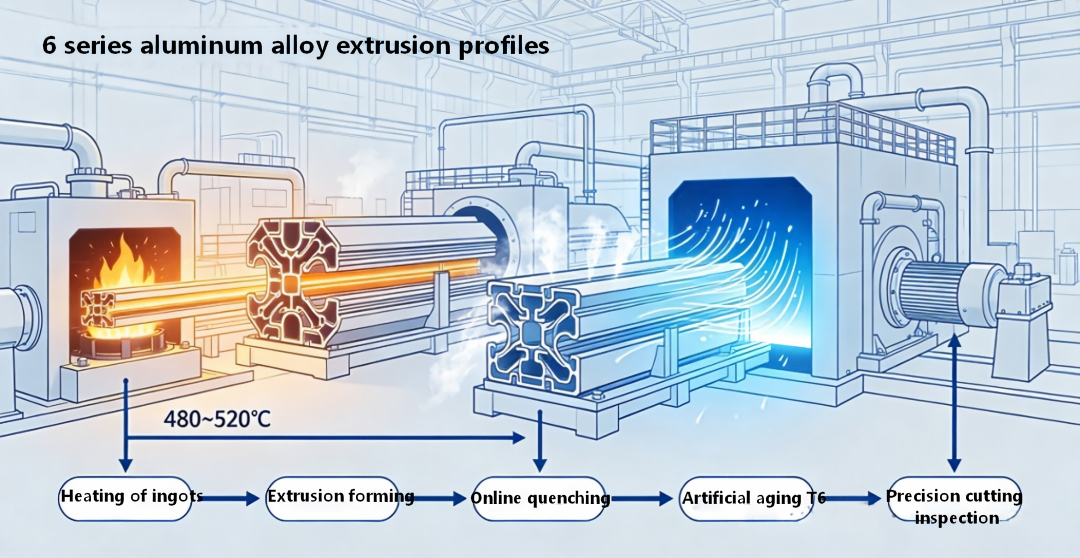
1. Después de la homogeneización del lingote, calentar a 480 - 520 °C y extruir la sección transversal objetivo utilizando una máquina de extrusión.
2. Enfriamiento directo en línea en la salida de extrusión (enfriado por aire o por agua nebulizada), obteniendo la microestructura en estado de solución.
3. Tratamiento de Envejecimiento Artificial (manteniendo a 170/180°C durante 4/8 horas), alcanzando la fuerza máxima de T6
4. Corte de precisión posterior, tratamiento superficial (anodizado, pulverización, etc.)
4. Aplicaciones de vehículos industriales y automotrices
(1) Aplicaciones industriales generales
Carrocerías de vagones de ferrocarril, fachadas de edificios, soportes fotovoltaicos, componentes estructurales de equipos electrónicos, piezas de maquinaria de construcción, etc.
(2) Aplicaciones del segmento de vehículos automotrices
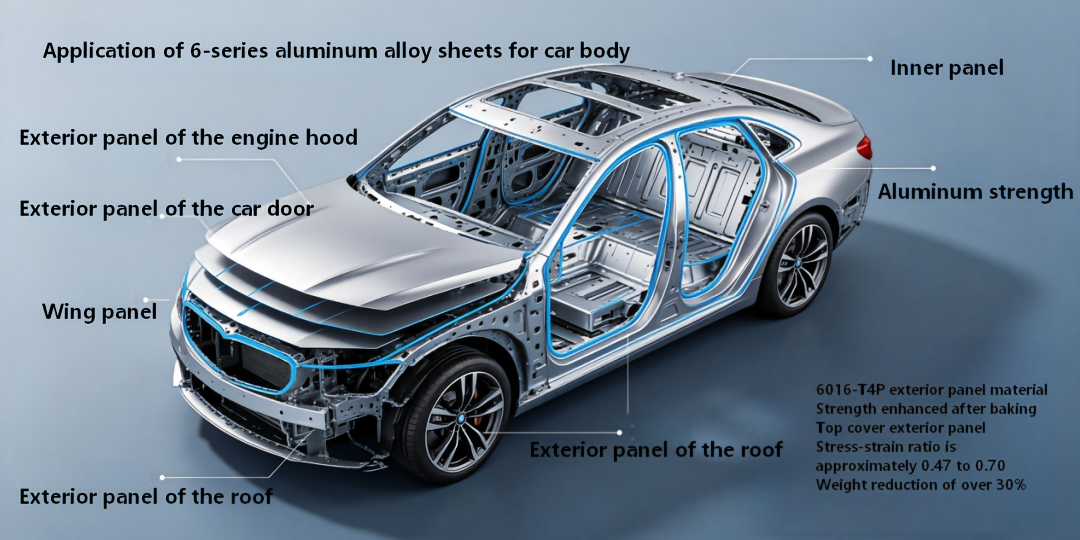
Paneles de carrocería (paneles exteriores): 6016, 6014, 6111 son los materiales principales seleccionados
• Paneles exteriores del capó, paneles exteriores de las puertas, guardabarros, paneles exteriores del techo
• Ventajas: T4P fácil estampado por estampado, mayor resistencia después de pintar, cumplimiento de los requisitos de resistencia al impacto del panel externo, reducción de peso de más del 30 % para los componentes estructurales de la carrocería (paneles interiores/sistemas de vigas): 6451, 6082, 6005A son los materiales principales
Paneles interiores de puertas, paneles interiores del capó del motor, vigas longitudinales, vigas de umbral, vigas transversales del suelo, estructuras de asientos
•Ventajas: Equilibrio de resistencia y absorción de energía, puede formarse mediante estampado o extrusión, adecuado para vías de transmisión de fuerza de colisión de chasis y accesorios: 6082, 6061, 6063
•Viga de impacto, bastidor auxiliar, brazo de control, cubo de rueda, portaequipajes, placa protectora del chasis
•Ventajas: Resistencia media para cumplir con los requisitos de carga, resistencia a la corrosión adecuada para condiciones de trabajo complejas del chasis.
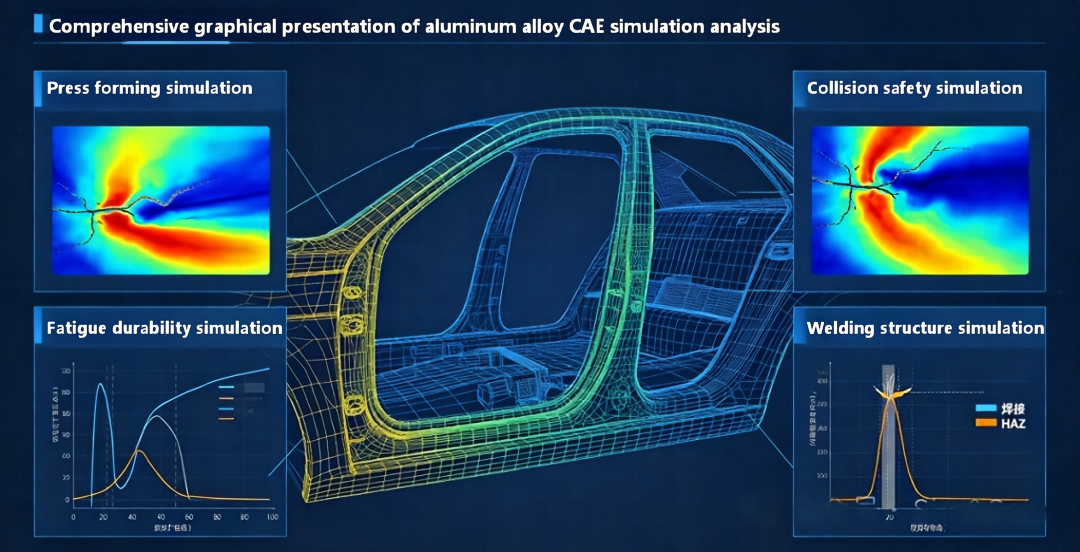
5. Ampliación de las aplicaciones de simulación CAE
(1) Simulación de conformado por prensado
• Herramientas: AutoForm, Dynaform, Abaqus/Estándar
• Aplicaciones principales: predicción de límites de formación, cantidades de arrugas, grietas y recuperación elástica, optimización de la fuerza de sujeción, disposición de nervaduras elásticas y velocidad de prensado.
• Modelos clave: adopción del criterio de rendimiento anisotrópico de Barlat, igualando la anisotropía plana de placas de aluminio de 6 series, mejorando la precisión de la predicción del retorno elástico; Dentro de la industria, mediante simulación, la desviación del control de recuperación elástica se puede reducir hasta un 5%.
(2) Simulación de seguridad en caso de accidente
• Herramientas: LS-DYNA, Abaqus/Explicit, Radioss
• Modelo constitutivo: Adopta principalmente el modelo constitutivo de Johnson-Cook (JC) para describir el comportamiento de la tensión de flujo bajo altas tasas de deformación, parámetros típicos para 6061-T6: A=285MPa, B=245MPa, n=0,28, C=0,028, coeficiente de correlación R² > 0,96
• Modelo de falla: el uso del modelo de falla CrachFEM puede predecir con precisión el inicio y la expansión de fracturas bajo diferentes estados de tensión, lo que admite la simulación de fracturas por choque a nivel de componente y de vehículo.
• Valor de ingeniería: Reemplazo de algunas pruebas de choque, acortando el ciclo de desarrollo, optimizando la eficiencia de absorción de energía de la estructura.
(3) Simulación de durabilidad a la fatiga
• Herramientas: nCode, Fe-safe, MSC Fatiga
• Método: Basado en la curva S-N del material (cuando la relación de tensión R=-1 para 6082-T651, el límite de fatiga bajo 10⁷ ciclos es aproximadamente 73 MPa), combinado con el coeficiente de concentración de tensión, la rugosidad de la superficie, el ablandamiento de la ZAC de soldadura y otros factores de corrección, predicen la vida de fatiga de la estructura.
• Aplicación: La verificación de la durabilidad de los componentes del chasis y los sistemas de la carrocería, puede identificar los puntos débiles de fatiga por adelantado.
(4) Simulación de estructura de soldadura
• Teniendo en cuenta el coeficiente de reducción de resistencia de la HAZ, estableciendo las propiedades del material ablandado alrededor de la costura de soldadura
• Simulación de tensiones y deformaciones residuales de soldadura, optimizando la secuencia de soldadura y los parámetros del proceso, controlando la precisión dimensional de la estructura.
二、Aleaciones de aluminio de la serie 7xxx (Serie Al-Zn-Mg)
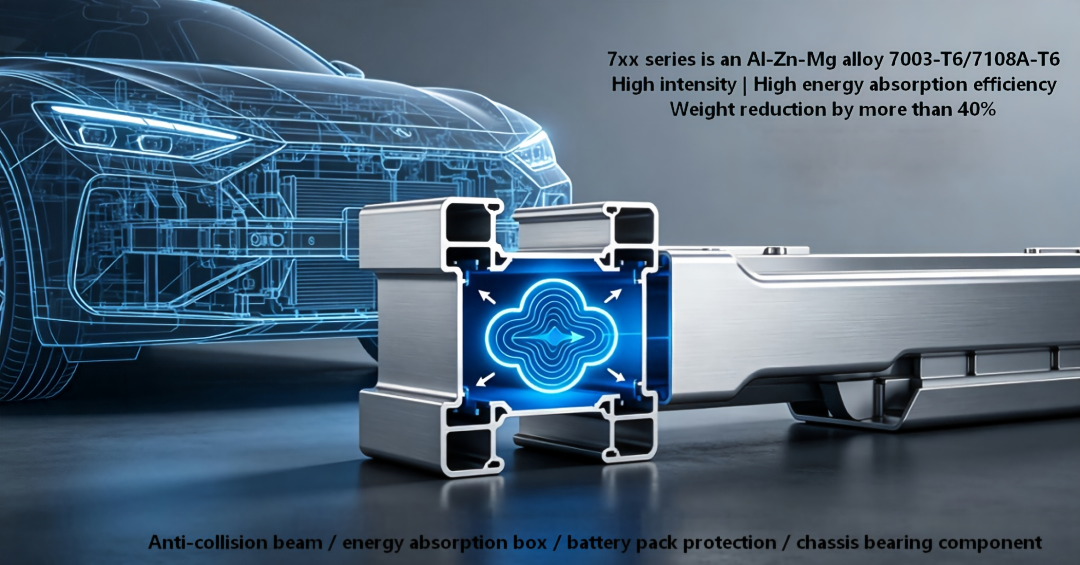
La serie 7xxx de aleaciones de aluminio se compone principalmente de zinc y magnesio como elementos de aleación. Logran el fortalecimiento del envejecimiento a través de la fase η-MgZn₂. Es la serie con mayor fuerza. Entre ellas, 7003 y 7108A son aleaciones de la serie 7 de resistencia media específicas para componentes estructurales de automóviles, que equilibran la resistencia, las propiedades de extrusión y la soldabilidad.
1. Sistema de números de marca y análisis conceptual
• 7003-T6: Una aleación de Al-Zn6Mg0.8Zr, con circonio añadido para refinar los granos y mejorar la resistencia al agrietamiento y el rendimiento ante la fatiga. Es el material principal elegido para los sistemas de protección contra accidentes automotrices.
• 7108A-T6: una versión mejorada de 7003, con un mejor equilibrio entre resistencia y tenacidad, excelente rendimiento de extrusión y adecuado para perfiles de sección transversal complejos.
• HAZ 0,67/0,47: El rango de coeficientes de reducción de resistencia para la zona afectada por el calor de la soldadura, con el valor máximo en 0,67 y el mínimo en 0,47, correspondiente a diferentes procesos y posiciones de soldadura.
2. Propiedades físicas, químicas y mecánicas básicas
(1) Características básicas
• Densidad: 2,78 - 2,82 g/cm³, ligeramente superior a la de la serie 6, pero aún muy inferior a la del acero.
• Resistencia: Significativamente superior a la serie 6, con una resistencia específica comparable a la del acero de alta resistencia.
• Resistencia a la corrosión: La resistencia general a la corrosión es más débil que la de la serie 6, con cierta sensibilidad al agrietamiento por corrosión bajo tensión (SCC), más obvia en el estado T6 y se puede mejorar con el envejecimiento en dos etapas en el estado T7.
• Soldabilidad: 7003/7108A pertenecen a las aleaciones soldables de la serie 7. Su soldabilidad es mejor que la del aluminio ultraduro 7075, pero aún tienen el problema del ablandamiento de la HAZ.
(2) Propiedades mecánicas típicas y relación de límite elástico (perfiles extruidos en estado T6)
|
Estado de calidad del material |
Resistencia a la tracción Rm (MPa) |
Límite elástico Rp0,2 (MPa) |
Elongación después de la Fractura A (%) |
Relación entre rendimiento y resistencia a la tracción Rp0,2/Rm |
Rango de coeficiente de reducción HAZ |
|
7003-T6 |
340~380 |
280~310 |
10~13 |
0.82~0.84 |
0.47~0.67 |
|
7108A-T6 |
350~390 |
290~320 |
9~12 |
0.83~0.85 |
0.47~0.67 |
3. Procedimientos típicos de preparación y procesamiento
1. Fusión y fundición: controle estrictamente el contenido de Zn y Mg, agregue Zr y Ti para refinar los granos y controle el contenido de impurezas de Fe y Si.
2. Tratamiento de homogeneización: calentamiento prolongado a 460-480 °C para eliminar la segregación de la pieza fundida.
3. Conformación por extrusión: extrusión a 420-480 °C, enfriamiento en línea a la salida
4. Tratamiento térmico: El T6 estándar es 120°C/24 horas para envejecimiento en una sola etapa; para escenarios que requieren rendimiento anticorrosión, utilice envejecimiento de doble etapa (T74), sacrificando entre un 10 y un 15 % de resistencia a cambio de resistencia a la corrosión bajo tensión.
5. Procesamiento posterior: fresado CNC, doblado, pulverización de superficies, etc.
4. Aplicaciones de vehículos industriales y automotrices
(1) Aplicaciones industriales generales
Componentes estructurales ferroviarios, componentes portantes secundarios aeroespaciales, equipos de elevación, recipientes de alta presión, equipamiento deportivo, etc.
(2) Subaplicaciones de vehículos automotores
Sistema de seguridad contra colisiones: escenarios de aplicación principales de 7003/7108A
• Vigas de impacto delanteras y traseras, cajas de absorción de energía, piezas de refuerzo de parachoques
• Ventajas: Alta resistencia + alta eficiencia de absorción de energía, los perfiles de sección en forma de I tienen una reducción de peso de más del 40% en comparación con las vigas de impacto de acero, y la capacidad de absorción de energía de colisión aumenta en un 30%.
Componentes de la estructura del bastidor del vehículo.
• Viga de umbral, refuerzos de viga A/B, viga longitudinal delantera, marco de batería
• Ventajas: Alta resistencia específica, logrando una mayor capacidad de carga dentro de un espacio de sección transversal limitado, adecuado para los componentes de soporte de carga del chasis que cumplen con los requisitos de protección de los paquetes de baterías de vehículos de nueva energía.
• Bastidor auxiliar, brazo de control, articulación de dirección
• Ventajas: Reducción de la masa no suspendida, mejora del comportamiento de manejo del vehículo y de la autonomía.
5. Ampliación de las aplicaciones de simulación CAE
Las diferencias entre la simulación de aleación de aluminio de la serie 7 y el núcleo de la serie 6 radican en:
1. Simulación de choque: la sensibilidad a la tasa de deformación es mayor y la no linealidad durante la etapa de ablandamiento a alta temperatura es más significativa. El modelo JC tradicional se desvía hasta un 18 % por encima de 400 ℃, y es necesario introducir el modelo constitutivo de Zerilli-Armstrong para una corrección suplementaria.
2. Simulación de fatiga: se debe dar consideración adicional al efecto de acoplamiento de la corrosión bajo tensión. En un ambiente corrosivo, el coeficiente de reducción de la vida por fatiga debe establecerse entre 0,6 y 0,8.
3. Simulación de soldadura: el rango de ablandamiento HAZ (zona afectada por el calor) es más amplio y la fluctuación de resistencia es mayor. La verificación de la condición límite debe realizarse por separado en los valores máximo y mínimo.
4. Simulación de conformado por extrusión: HyperXtrude y otro software se utilizan para simular el flujo de metal, el campo de temperatura y la evolución de la microestructura. La velocidad de extrusión y el diseño del molde están optimizados para evitar grietas y defectos en los anillos de grano grueso.
三、Problemas y soluciones comunes en la producción y el servicio de aleaciones de aluminio
1. Falla por fatiga del material
Descripción del problema: Bajo cargas alternas repetidas, comienzan a formarse grietas por fatiga en los puntos de concentración de tensión en el material y continúan expandiéndose, lo que eventualmente resulta en una fractura frágil de baja tensión, que es uno de los principales modos de falla para los sistemas de chasis y carrocería de automóviles. La vida a fatiga de las uniones soldadas por puntos de aleación de aluminio es sólo del 20% al 30% de la de las uniones de acero del mismo espesor, lo que las convierte en un eslabón débil.
Causas:
• Las estructuras tienen características de concentración de tensiones, como agujeros, muescas y esquinas.
• Las juntas de soldadura tienen poros, inclusiones, reblandecimiento de la ZAC y tensión residual.
• Defectos como rayones en la superficie y picaduras de corrosión se convierten en fuentes de inicio de grietas.
• La amplitud de las cargas alternas excede el límite de fatiga del material Solución:
• Lado de diseño: Optimice el radio de las esquinas estructurales para evitar esquinas agudas y cambios abruptos en la sección transversal, reduciendo así el coeficiente de concentración de tensiones.
• Lado del proceso: Adoptar preferentemente conexiones mecánicas como remachado autorroscante (SPR) y tornillos de perforación por flujo (FDS) en lugar de soldadura por puntos para mejorar el rendimiento de fatiga de las uniones; después de soldar, realice esmerilado y granallado e introduzca tensión de compresión residual.
• Lado del material: seleccione aleaciones de grano fino y alta pureza, controle el tamaño y la distribución de las inclusiones; adoptar un proceso de envejecimiento de dos etapas para mejorar la resistencia a la fatiga
• Lado de simulación: realice una verificación de la vida por fatiga basada en la ley de daño acumulativo lineal de Miner y reserve un factor de seguridad.
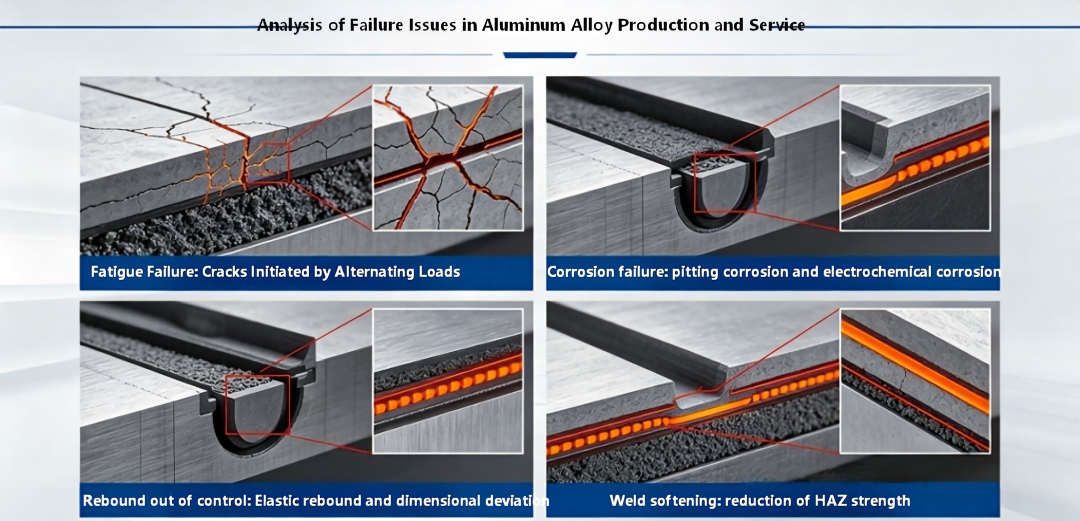
2. Falla por corrosión del material
Descripción del problema: Los materiales sufren reacciones químicas o electroquímicas en medios ambientales, lo que resulta en deterioro de la superficie, disminución del rendimiento e incluso fallas estructurales. Los tipos de corrosión comunes de las aleaciones de aluminio incluyen corrosión por picaduras, corrosión intergranular, fisuración por corrosión bajo tensión (SCC) y corrosión galvánica.
Causas:
• Corrosión por picaduras: el entorno de iones de cloruro (costero, sal de deshielo) daña la película de óxido de la superficie y forma picaduras de corrosión localizadas.
• Corrosión por tensión: el aluminio de alta resistencia de la serie 7, bajo la acción combinada de tensión de tracción y medio corrosivo, sufre agrietamiento intergranular.
• Corrosión galvánica: cuando la aleación de aluminio entra en contacto con metales con potenciales más positivos, como el acero o el cobre, se forma una celda electrolítica en un ambiente húmedo, donde el aluminio actúa como ánodo y acelera la corrosión.
Soluciones:
• Protección de superficies: utilice anodizado, recubrimiento electroforético, pulverización de polvo, etc. para formar una capa protectora; aplicar cera anticorrosión a las piezas clave
• Diseño Estructural: Evitar estructuras de acumulación de agua, establecer orificios de drenaje; agregue almohadillas aislantes al conectar diferentes metales para aislar el contacto eléctrico
• Selección de materiales: seleccione la serie 6 para piezas de revestimiento exterior con alta resistencia a la corrosión; reemplace el estado T6 de las piezas estructurales de la serie 7 con el estado T7 para mejorar la resistencia al SCC
• Protección electroquímica: Instalar ánodos de sacrificio (bloques de zinc) dentro de cavidades cerradas.
3. Deformación plástica incontrolada y recuperación elástica
Descripción del problema: Después del estampado, la pieza sufre un retroceso elástico y la precisión dimensional no cumple con los requisitos de ensamblaje; durante el servicio, bajo carga, experimenta deformación plástica, afectando la estabilidad estructural. El módulo elástico de la aleación de aluminio es bajo y la cantidad de recuperación elástica es de 2 a 3 veces mayor que la del acero. Es una dificultad central en el proceso de estampado.
Causas:
• Módulo elástico bajo, lo que resulta en una gran recuperación elástica después de la deformación plástica.
• Fluctuaciones en el límite elástico y la anisotropía del material que causan una recuperación elástica desigual
• Rigidez estructural insuficiente, con la carga de servicio excediendo el límite elástico
Soluciones:
• Proceso de estampado: use simulación de conformado para predecir la cantidad de recuperación elástica y diseñe la compensación para la superficie del molde; Adopte el conformado por estiramiento en lugar de la simple flexión para aumentar la proporción de deformación plástica.
• Suplementos de proceso: configure un proceso de acabado para realizar un prensado fino secundario en dimensiones clave
• Optimización estructural: agregue nervaduras y alas para aumentar el momento de inercia de la sección, mejorando la rigidez estructural
• Control de calidad: controle estrictamente el rango de fluctuación del límite elástico del material en lámina cuando se suministra y acorte el período de almacenamiento de envejecimiento natural.
4. Grietas de formación y servicio
Descripción del problema: Durante el proceso de estampado, el material de la lámina se agrieta (como agrietamiento por estiramiento, agrietamiento por flexión); Durante el servicio, la estructura desarrolla grietas y se expande, lo que resulta en una falla estructural.
Causas:
• Elongación insuficiente de la lámina, deformación que excede el límite de formación
• Los materiales en láminas en estado T4P se almacenan durante demasiado tiempo; el envejecimiento natural provoca un aumento del límite elástico y una disminución de la plasticidad.
• Lubricación de estampado insuficiente, filetes de molde pequeños, concentración de tensión local
• Durante el servicio, la carga de impacto excede la tenacidad a la fractura del material o las grietas por fatiga se extienden hasta el tamaño crítico
Soluciones:
• Lado del material: seleccione IBR y otros grados de alto rendimiento de conformado; Implementar estrictamente los requisitos de gestión del envejecimiento dentro de los 6 meses y revalidar el rendimiento de los materiales que hayan excedido el límite de tiempo.
• Lado del proceso: Optimice los parámetros de estampado, utilice aceite de estampado de aleación de aluminio exclusivo; aumentar los filetes del molde, optimizar la disposición de las costillas elásticas; para piezas complejas, adopte un proceso de estampado en caliente; calentar a 200-300 °C puede aumentar el límite de formación en un 30%-50%
• Lado del diseño: Evite deformaciones severas locales, distribuya uniformemente la deformación; Realizar verificación de tenacidad a la fractura para piezas clave que soportan carga.
• Lado de inspección: utilice métodos de prueba no destructivos, como corrientes de Foucault y ultrasonidos, para detectar defectos internos y microfisuras.
5. Reblandecimiento de la zona afectada por el calor y grietas calientes.
Descripción del problema: Después de la soldadura por fusión, las fases de endurecimiento por envejecimiento en la zona afectada por el calor alrededor de la costura de soldadura se disuelven o se vuelven más gruesas, lo que resulta en una disminución significativa de la resistencia (la resistencia de la HAZ en estado T6 de la serie 6 se reduce en aproximadamente un 40-50 % y la serie 7 puede alcanzar más del 50 %); La serie 7 de alta aleación es propensa a soldar grietas calientes.
Causas:
• El ciclo de calor de soldadura hace que la temperatura de la HAZ exceda la temperatura de envejecimiento, lo que resulta en un envejecimiento excesivo o redisolución de las fases de refuerzo.
• El amplio rango de temperaturas de solidificación de la aleación forma fases eutécticas de bajo punto de fusión en los límites de los granos y, durante la contracción por enfriamiento, se generan grietas de cristalización.
• El aporte excesivo de calor de soldadura aumenta el ancho de la ZAT, lo que lleva a un ablandamiento más severo.
Soluciones:
• Selección del proceso: Adoptar preferentemente soldadura por fricción y agitación (FSW) en lugar de soldadura por fusión para reducir significativamente el grado de ablandamiento de la HAZ; para soldadura por fusión, adopte un pequeño proceso de entrada de calor (soldadura de transición de metal en frío CMT)
• Selección de material: durante el diseño de la estructura de soldadura, reserve un coeficiente de reducción de resistencia de la HAZ, aumente el espesor de la sección transversal o seleccione un material base de mayor resistencia.
• Tratamiento posterior a la soldadura: para algunas aleaciones, parte de la resistencia de la HAZ se puede restaurar parcialmente mediante envejecimiento artificial posterior a la soldadura.
• Prevención de grietas: Optimice los parámetros de soldadura, utilice alambres de relleno adecuados; diseñar biseles y espacios libres de montaje razonables para reducir la tensión de soldadura
Conclusión
Las series 6xxx y 7xxx de aleaciones de aluminio forman juntas la "base fundamental" y las "líneas de alta resistencia" del aligeramiento del aluminio en automóviles: la primera, con su característica de endurecimiento al horno de "conformación suave y servicio duro" y su resistencia a la corrosión y rendimiento de soldadura equilibrados, se ha convertido en la opción preferida común para paneles de carrocería y estructuras de carga media; este último, con mayor resistencia específica y eficiencia de absorción de energía de colisión, asume las funciones principales de componentes de seguridad y bastidores de alta carga. Estos dos no están en una relación de sustitución; más bien, forman la combinación óptima de rendimiento, proceso y costos en diferentes partes de todo el vehículo.
Con la mejora continua de los requisitos de peso ligero para los vehículos de nueva energía, el sistema de material de aluminio todavía está experimentando iteraciones continuas: se han lanzado continuamente nuevas generaciones de placas de la serie 6 con mayor respuesta de endurecimiento por horneado, materiales extruidos de la serie 7 con alta resistencia a la corrosión y tenacidad, y nuevas categorías como aleaciones de aluminio fundido a presión sin tratamiento térmico; Al mismo tiempo, el progreso de los modelos constitutivos de materiales de alta precisión y las tecnologías de simulación de acoplamiento de múltiples campos también está acortando continuamente el tiempo desde el laboratorio hasta el vehículo de producción. La sinergia de la innovación de materiales, los avances en los procesos y el empoderamiento de la simulación continuará impulsando la evolución del aligeramiento del automóvil hacia direcciones más eficientes, seguras y de menor costo.


