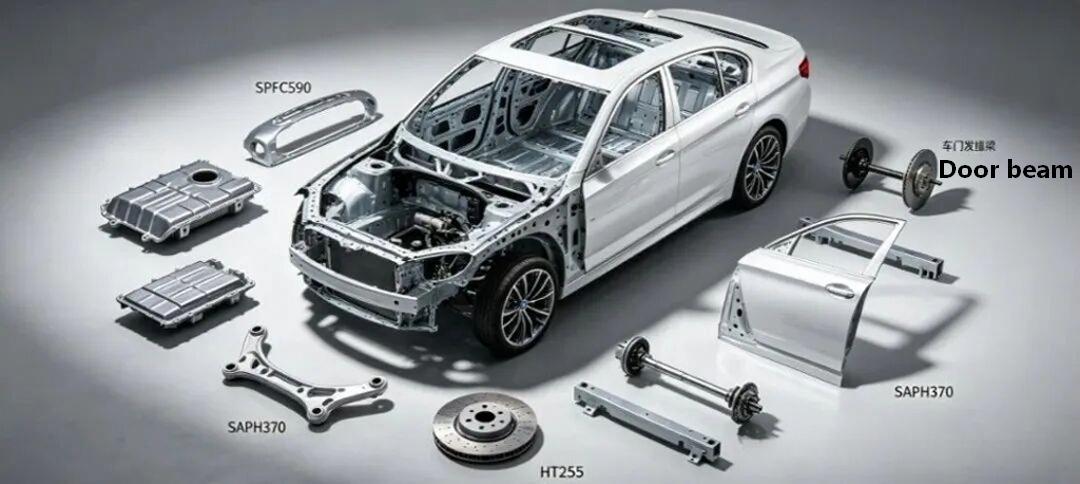
El primer principio en la selección de materiales para automóviles nunca ha sido "buscar el límite máximo de rendimiento", sino lograr el coste integral óptimo durante todo el proceso en función de los requisitos de las condiciones de trabajo. Las principales categorías de materiales que estamos discutiendo hoy (serie SP de acero dulce con bajo contenido de carbono / serie SAPH estructural de alta resistencia / serie SPFC de alta resistencia conformada / serie HT de hierro fundido gris) constituyen precisamente el marco básico del uso del metal en automóviles producidos en masa y forman la "biblioteca de materiales de máximo denominador común" que alinea toda la cadena de I+D, proceso y suministro.
Serie de acero con bajo contenido de carbono (acero con bajo contenido de carbono): SPCC/SPCD/SPCE/SPHC/SPHD/SPHE; Excelente serie de acero de conformado (Excelente acero de conformado): SPFC440/590/980; Acero para series de acero con estructura al carbono de alta calidad (Acero para estructura de acero al carbono de alta calidad): SAPH310/370/400/440; Serie de aceros de fundición de acero al carbono (aceros de fundición de acero al carbono): HT150/HT250, etc.
1. Chapas y flejes de acero al carbono laminados en frío (SPCC/SPCD/SPCE)
Atributo conceptual
• Definición: Las láminas y tiras de acero con bajo contenido de carbono laminadas en frío definidas por la norma industrial japonesa JIS G 3141 son adecuadas para aplicaciones generales de procesamiento, estampado y embutición profunda.
• Regla de nomenclatura: S (Acero) + P (Placa) + C (Frío) + Letra de grado de prensado
• Marca correspondiente:
•SPCC: Grado ordinario, correspondiente a la norma nacional GB/T 13237 Q195-Q215A, Unión Europea EN 10130 DC01 y St12 alemana.
•SPCD: Grado de prensado, correspondiente a la norma nacional GB/T 13237 08Al, EU DC03 y St13 alemana.
•SPCE: Grado de embutición profunda, correspondiente a la norma nacional GB/T 5213 para acero de embutición profunda 08Al, norma UE DC04 y norma alemana St14.
2. Química Física y Propiedades Mecánicas
Composición química (análisis de fusión, %, límite superior estándar JIS)
|
Grado |
c |
si |
mn |
pag |
S |
Alt. |
|
SPCC |
≤0.15 |
≤0.05 |
≤0.60 |
≤0.035 |
≤0.025 |
- |
|
SPCD |
≤0.10 |
≤0.03 |
≤0.45 |
≤0.030 |
≤0.020 |
≥0.020 |
|
SPCE |
≤0.08 |
≤0.03 |
≤0.40 |
≤0.025 |
≤0.020 |
≥0.025 |
Propiedades mecánicas (estado recocido, valor mínimo estándar/típico)
|
Grado |
Límite elástico (MPa) |
Resistencia a la tracción (MPa) |
Relación típica de rendimiento a tracción |
Elongación A80 (%) |
Relación de deformación plástica r₉₀ |
Exponente de endurecimiento por trabajo n₉₀ |
|
SPCC |
≥195/210 |
270-410/340 |
0.62 |
≥28/32 |
1.0-1.3/1.1 |
0.18-0.21/0.19 |
|
SPCD |
≤215/190 |
270-390/330 |
0.58 |
≥34/38 |
1.4-1.8/1.6 |
0.21-0.24/0.22 |
|
SPCE |
≤195/175 |
270-370/320 |
0.55 |
≥38/42 |
1.8-2.2/2.0 |
0.23-0.26/0.24 |
Nota: Relación límite elástico = límite elástico / resistencia a la tracción. Un valor más bajo indica una mayor capacidad de deformación plástica del material y una mejor formabilidad.
Propiedades físicas
• Densidad: 7,85 g/cm³
• Módulo elástico: 206 - 210 GPa
• Relación de Poisson: 0,3
• Coeficiente de expansión térmica: 11,7×10⁻⁶/℃ (20 - 100℃)
• El estado recocido no es magnético.
La definición central y la naturaleza física del índice de límite elástico.
Relación tensión-deformación = límite elástico (σₛ) / resistencia a la tracción (σᵦ)
• Esencia física: Refleja la facilidad con la que un material pasa de una deformación elástica a una deformación plástica, así como la duración de la etapa de deformación plástica.
• Rango de valores: 0 a 1. Cuanto menor sea el valor, mayor será la cantidad de deformación plástica que puede ocurrir después de que el material ceda. Cuanto mayor sea el valor, más cerca estará el material del estado frágil donde se rompe inmediatamente al ceder.
Los indicadores básicos del rendimiento del estampado y conformado.
• Baja relación límite elástico (<0,6): Después de que el material cede, hay un largo período de deformación plástica uniforme. El índice de endurecimiento (valor n) es alto, la posición del diagrama de límite de formación (FLD) es alta y no es probable que se produzcan estrechamientos ni grietas. Es adecuado para piezas complejas de embutición profunda.
• Relación de límite elástico moderada (0,6 - 0,7): el punto de equilibrio entre resistencia y conformabilidad, adecuado para la mayoría de los componentes de la estructura de la carrocería.
• Alta relación límite elástico (>0,7): después de que el material alcanza su límite elástico, alcanza rápidamente la resistencia a la tracción, tiene una tasa de alargamiento uniforme baja, un límite de formación bajo y es propenso a agrietarse en los bordes y en los rebordes. El proceso de estampado es difícil.
3. Introducción a los procesos centrales
1. Decapado con ácido: Las placas laminadas en caliente se decapan con ácido clorhídrico para eliminar las incrustaciones de óxido, lo que da como resultado una superficie limpia.
2. Laminación en frío: múltiples pasadas de laminación a temperatura ambiente, con una precisión de espesor de ±0,02 mm y una rugosidad superficial que oscila entre Ra 0,2 y 1,6 μm.
3. Recocido:
○ Recocido tipo carcasa: Adecuado para producción en masa, bajo costo, uniformidad de rendimiento promedio, adecuado para SPCC/SPCD
○ Recocido continuo: producción continua, rendimiento uniforme, buena calidad de superficie, capaz de producir SPCE de mayor calidad.
4. Acabado: El proceso de laminado plano elimina el límite elástico y puede proporcionar una superficie rugosa (D) o una superficie lisa (B). También se puede recubrir con aceite o pasivar para prevenir la oxidación.
4. Aplicaciones de vehículos industriales y automotrices
• Aplicaciones industriales:
○SPCC: Carcasas de electrodomésticos, mobiliario de oficina, conductos de ventilación, componentes de ferretería en general.
○SPCD: carcasa de instrumentación, soporte de equipo electrónico, componente de hardware de embutición profunda y poco profunda
○SPCE: reflector de lámpara, fregadero de cocina, caja de batería, piezas complejas de embutición profunda
• Aplicación en vehículos completos:
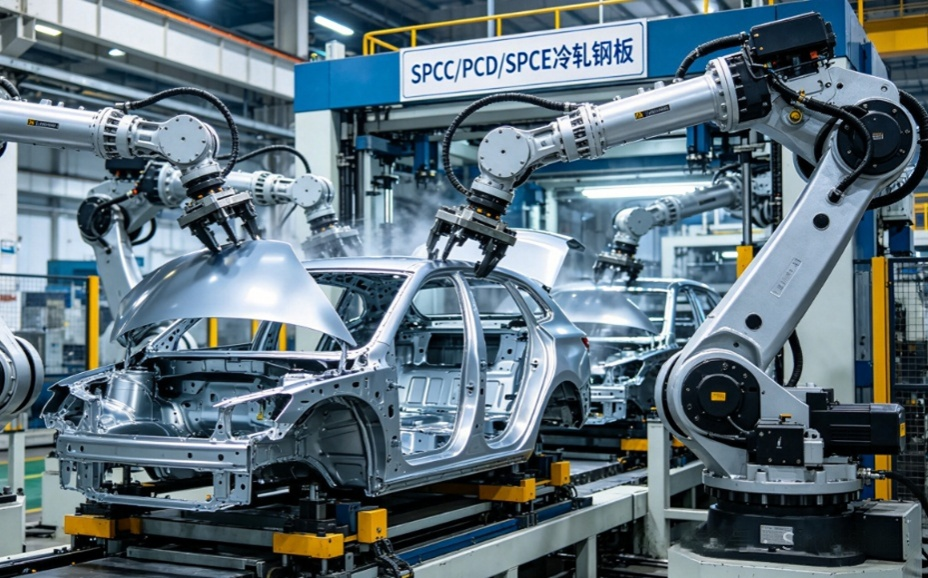
○SPCC: soporte del depósito de combustible, estructura sin carga del asiento, placa interior del travesaño del salpicadero, soporte del panel interior de la puerta
○SPCD: panel interior de la puerta del coche, panel interior del capó del motor, panel interior de la cubierta del maletero, panel interior del guardabarros
○SPCE: cárter de aceite, cubierta del amortiguador, cubierta del cubo, soporte de la manija de la puerta, piezas estampadas de formas complejas
5. Análisis de la expansión de la aplicación de simulación
• Modelo de material: Se debe dar prioridad al criterio de rendimiento anisotrópico de Hill48. Se deben ingresar la curva tensión-deformación real, el valor de r y el valor de n.
• Simulación de conformado por prensado:
○SPCC: La curva FLD es relativamente baja. La atención se centra principalmente en las tasas de arrugas y adelgazamiento (controladas dentro del 20%) y la precisión de la simulación es alta.
○SPCD/SPCE: Baja relación rendimiento-resistencia, fuerte capacidad de deformación plástica. Se requiere una calibración precisa de los valores r y n. Se debe prestar especial atención a las arrugas y grietas de las paredes laterales. SPCE puede alcanzar una relación de embutición profunda superior a 2,2.
○ Predicción de elasticidad: la elasticidad de SPCC es relativamente pequeña (<1°). Para SPCE, se requiere compensación de elasticidad cuando se trata de curvaturas complejas.
• Simulación estructural: Se puede utilizar un modelo elastoplástico. Es aplicable para el análisis de resistencia y rigidez de componentes estructurales que no soportan carga.
II. Placas y flejes de acero al carbono laminados en caliente (SPHC/SPHD/SPHE)
Atributo conceptual
• Definición: Las placas y tiras de acero laminadas en caliente con bajo contenido de carbono definidas por la norma industrial japonesa JIS G 3131 son adecuadas para estructuras generales, estampado y aplicaciones de embutición profunda.
• Regla de nomenclatura: S (Acero) + P (Placa) + H (Caliente) + Letra de grado de prensado
• Marca correspondiente:
○SPHC: Grado comercial, correspondiente a la norma nacional GB/T 912 Q235B y a la norma europea EN 10051 S235JR.
○SPHD: Grado de prensado, correspondiente a la norma nacional GB/T 912 para el acero Q235B utilizado en prensado y a la norma UE DD1
○SPHE: Grado de embutición profunda, correspondiente a la norma nacional GB/T 5213 de acero de embutición profunda laminado en caliente 08Al y a la norma de la UE DD13.
2. Química Física y Propiedades Mecánicas
Composición química (análisis de fusión, %, límite superior estándar JIS)
|
Grado |
c |
si |
mn |
pag |
S |
|
SPHC |
≤0.15 |
≤0.05 |
≤0.60 |
≤0.035 |
≤0.025 |
|
SPHD |
≤0.12 |
≤0.05 |
≤0.50 |
≤0.030 |
≤0.020 |
|
ESFE |
≤0.10 |
≤0.05 |
≤0.45 |
≤0.025 |
≤0.020 |
Propiedades mecánicas (en estado laminado en caliente, valor mínimo estándar/valor típico)
|
Grado |
Límite elástico (MPa) |
Resistencia a la tracción (MPa) |
Relación típica de rendimiento a tracción |
Elongación A50 (%) |
Propiedad de flexión en frío (180°) |
|
SPHC |
<235/215 |
270-440/360 |
0.6 |
≥29/33 |
d=a |
|
SPHD |
<235/205 |
270-430/350 |
0.59 |
≥33/37 |
re=0 |
|
ESFE |
<215/195 |
270-410/340 |
0.57 |
≥37/41 |
re=0 |
Nota: d representa el diámetro del centro de curvatura y a representa el espesor de la muestra.
3. Introducción a los procesos centrales
Calentamiento de la losa: Calentar a 1150 - 1250 ℃ para homogeneizar la austenita.
2. Laminación en caliente: Laminación en bruto + Laminación fina, temperatura final de laminación 850 - 920 ℃ (zona de recristalización de austenita)
3. Enfriamiento: El material se enfría en un flujo laminar a 550 - 650 ℃ antes del bobinado.
4. Tratamiento de superficie: Podemos proporcionar rollos de piel negra, rollos lavados con ácido y rollos recubiertos de aceite lavados con ácido.
• Características del proceso: El costo es entre un 30% y un 40% menor que el del laminado en frío, con un rango de espesor de 1,5 a 16 mm y una alta eficiencia de producción.
4. Aplicaciones de vehículos industriales y automotrices
• Aplicaciones industriales:
○SPHC: Materiales de construcción, andamios, contenedores, materias primas para tubos soldados.
○SPHD: Estructuras formadas por tubos de acero, piezas ligeramente estampadas y componentes de maquinaria agrícola.
○SPHE: cabezales de calderas, carcasas de tanques de almacenamiento de gas, piezas estampadas complejas
• Aplicación en vehículos completos:
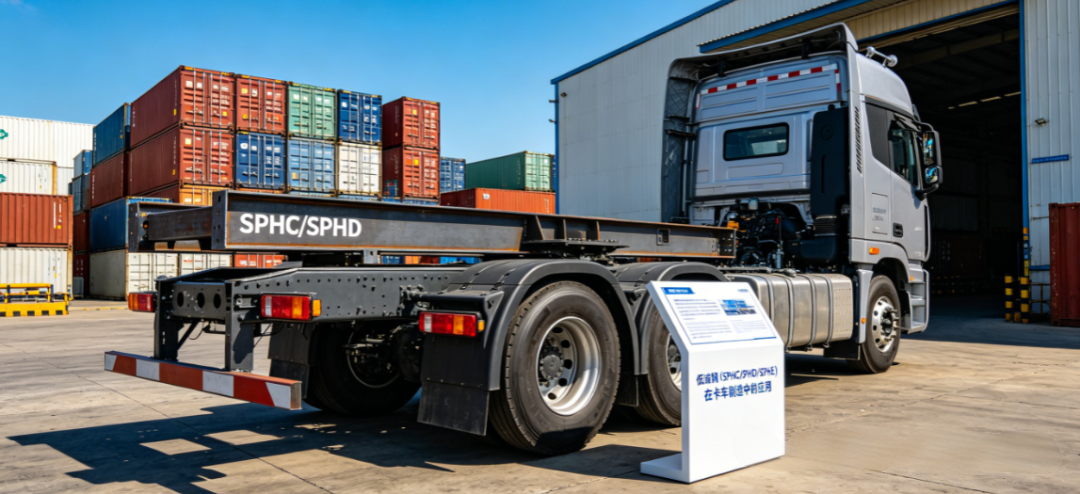
○SPHC: travesaño del chasis del camión, pieza de conexión del bastidor auxiliar, brida del sistema de escape, soporte para rueda de repuesto
○SPHD: radios de rueda, placa base de freno, soporte de suspensión trasera de la cabina del conductor, carcasa del tanque de combustible
○SPHE: carrocería del eje trasero de un turismo, soporte de montaje del motor, soporte del muñón de dirección, componentes estructurales complejos del chasis
5. Análisis de la expansión de la aplicación de simulación
• Modelo material: emplear un modelo de plasticidad. Es necesario ingresar con precisión la longitud de la plataforma de fluencia y la tasa de endurecimiento por deformación.
• Simulación de prensado:
El coeficiente de fricción se establece en 0,12 - 0,15 (más alto que el de la chapa laminada en frío, que es 0,10 - 0,12).
○SPHC: la relación límite elástico es ligeramente mayor, con un valor de n que oscila aproximadamente entre 0,16 y 0,20. El límite de formación es relativamente bajo y la predicción debe ser conservadora.
○SPHE: Baja relación rendimiento-resistencia, buena formabilidad. Puede denominarse SPCE laminado en frío, pero se debe prestar atención a la influencia de la calidad de la superficie en el proceso de conformado.
• Simulación de soldadura: Bajo contenido de carbono, bajo riesgo de fragilidad en la zona afectada por el calor, se centra principalmente en la deformación de la soldadura. Se recomienda el método de deformación inherente.
• Simulación de fatiga: la rugosidad de la superficie de las placas laminadas en caliente es relativamente alta y su vida a la fatiga es entre un 10 y un 15 % menor que la de las placas laminadas en frío.
III. Serie de acero formado de alta calidad (SPFC440/SPFC590/SPFC980)
Atributo Conceptual
• Definición: Las placas y tiras de acero laminadas en frío de alta resistencia definidas por la norma industrial japonesa JIS G 3135 entran en la categoría de acero avanzado de alta resistencia (AHSS), y poseen un equilibrio de alta resistencia y buena formabilidad.
• Regla de denominación: S (Acero) + P (Placa) + F (Formable) + C (Frío) + Resistencia mínima a la tracción (MPa)
• Tipo de material:
○SPFC440/590: Se compone principalmente de acero ferrítico - perlítico y acero de alta resistencia de baja aleación.
○SPFC980: Se compone principalmente de acero dúplex (DP) y acero multifásico (CP)
2. Química Física y Propiedades Mecánicas
Composición química (análisis de fusión, %, límite superior estándar JIS)
|
Grado |
c |
si |
mn |
pag |
S |
Elementos de microaleación |
|
SPFC440 |
≤0.18 |
≤0.60 |
≤1.60 |
≤0.030 |
≤0.025 |
Nb≤0,06, Ti≤0,15 |
|
SPFC590 |
≤0.20 |
≤0.80 |
≤2.00 |
≤0.025 |
≤0.020 |
Nb≤0,06, Ti≤0,15, V≤0,10 |
|
SPFC980 |
≤0.25 |
≤1.50 |
≤2.50 |
≤0.020 |
≤0.015 |
Cr≤0,80, Mo≤0,50 |
Propiedades mecánicas (estado recocido, valor mínimo estándar/típico)
|
Grado |
Límite elástico (MPa) |
Límite elástico (MPa) |
Relación típica de rendimiento a tracción |
Elongación A80 (%) |
Relación de expansión del orificio (%) |
Rendimiento de flexión de 180° |
|
SPFC440 |
≥305/330 |
440-560/490 |
0.67 |
≥24/28 |
≥60/70 |
d=a |
|
SPFC590 |
≥420/450 |
590-760/650 |
0.69 |
≥20/24 |
≥45/55 |
d=2a |
|
SPFC980 |
≥685/750 |
980-1200/1050 |
0.71 |
≥10/12 |
≥25/30 |
d=3a |
Nota: La relación límite elástico-resistencia del acero dúplex SPFC980 suele estar entre 0,65 y 0,75, mientras que la del acero multifásico puede superar el 0,75.
3. Introducción a los procesos centrales
Laminación en frío: Similar al acero laminado en frío ordinario, pero con una tasa de reducción mayor.
2. Recocido continuo:
○SPFC440/590: logra una alta resistencia mediante el fortalecimiento por precipitación de elementos de microaleación y el fortalecimiento de grano fino.
○SPFC980: Utiliza un proceso de calentamiento rápido, aislamiento, enfriamiento rápido y sobretratamiento para formar una estructura de martensita o bainita.
3. Tratamiento superficial: Disponible en versiones de galvanizado en caliente (GI), aleación de hierro galvanizado (GA) y electrogalvanizado (EG). El nombre de la marca se cambia a la serie SGC.
• Desafío técnico: El SPFC980 tiene requisitos extremadamente estrictos para el control de la velocidad de enfriamiento. La velocidad de enfriamiento debe alcanzar más de 50 ℃/s.
4. Aplicaciones de vehículos industriales y automotrices
• Aplicaciones industriales: componentes de maquinaria de construcción, estantes de alta resistencia, rieles de ascensor, contenedores
• Aplicación de vehículos completos (core):
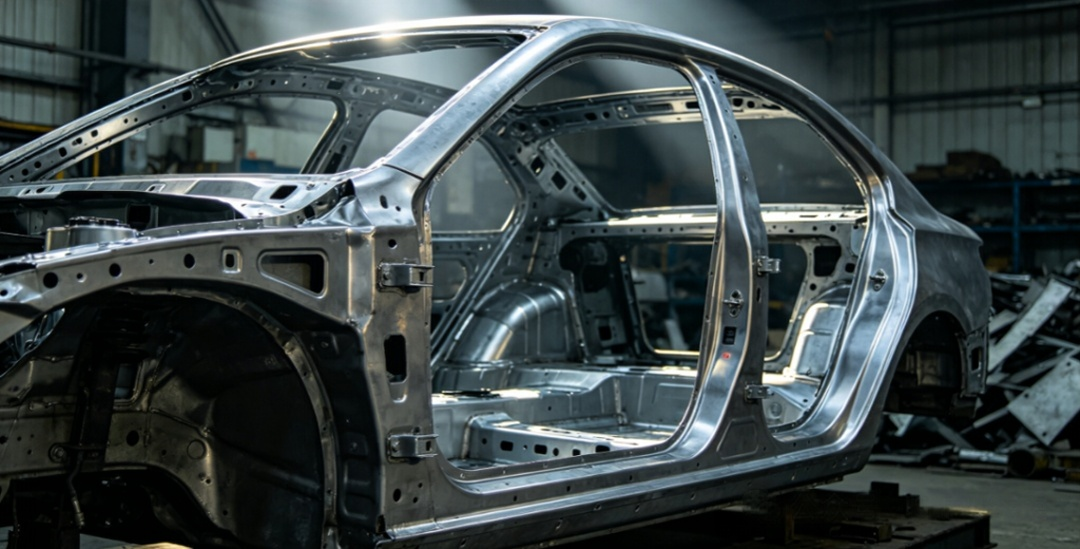
○SPFC440: Panel de piso de carrocería, travesaño de asiento, viga longitudinal de techo, viga de refuerzo de piso
○SPFC590: placas de refuerzo del pilar A/pilar B, vigas de impacto de puertas, vigas de refuerzo del canal medio del piso, vigas longitudinales delanteras
○SPFC980: cuerpo de viga de impacto del parachoques delantero, placa de refuerzo del pilar B, travesaño del piso, pieza de refuerzo (reemplaza parcialmente el acero prensado en caliente)
5. Análisis de la expansión de la aplicación de simulación
• Modelo de materiales:
○ SPFC440/590: Al utilizar el modelo de endurecimiento híbrido (isotrópico + dinámico), puede proporcionar predicciones de rebote más precisas.
○SPFC980: Es necesario utilizar un modelo de servo endurecimiento que tenga en cuenta el efecto Borsig (como el modelo Yoshida-Uemori)
• Simulación de conformado por prensado:
La relación de límite elástico aumenta con el aumento de la resistencia y la conformabilidad disminuye gradualmente.
La curva FLD se desplaza significativamente hacia abajo en comparación con el acero con bajo contenido de carbono. El valor FLD0 de SPFC980 es aproximadamente 0,15.
○ La predicción FLD convencional de SPFC980 es inexacta. Se recomienda utilizar los criterios de fractura GISSMO o MMC.
El agrietamiento de los bordes es el principal modo de falla del SPFC980 y es necesario reducir la sensibilidad a la tensión en el área de corte de los bordes.
• Predicción de resiliencia:
Cuanto mayor sea el índice de límite elástico, mayor será el rebote: el rebote de SPFC440 es de aproximadamente 1-3°, el de SPFC590 es de aproximadamente 3-5° y el de SPFC980 puede alcanzar 5-10°.
Es necesario realizar una compensación de la superficie del molde y la cantidad de compensación suele ser de 1,2 a 1,5 veces la cantidad de recuperación elástica.
• Simulación de colisión: El material SPFC980 exhibe excelentes capacidades de absorción de energía y es uno de los materiales preferidos para estructuras de seguridad de vehículos.
IV. Serie de acero estructural al carbono de alta calidad (SAPH310/SAPH370)
Atributo Conceptual
• Definición: Las placas y tiras de acero laminadas en caliente estructurales para automóviles definidas por la norma industrial japonesa JIS G 3113 están diseñadas específicamente para los sistemas de chasis y suspensión de automóviles.
• Regla de denominación: S (Acero) + A (Automóvil) + P (Placa) + H (Caliente) + Resistencia mínima a la tracción (MPa)
• Marca correspondiente:
○SAPH310: Correspondiente a la norma nacional GB/T 3273 Q310
○SAPH370: Correspondiente al estándar nacional GB/T 3273 Q370 y al estándar de la UE S355MC
2. Química Física y Propiedades Mecánicas
Composición química (análisis de fusión, %, límite superior estándar JIS)
|
Grado |
c |
si |
mn |
pag |
S |
Alt. |
|
SAPH310 |
≤0.12 |
≤0.30 |
≤0.75 |
≤0.030 |
≤0.025 |
≥0.015 |
|
SAPH370 |
≤0.15 |
≤0.35 |
≤1.00 |
≤0.030 |
≤0.025 |
≥0.015 |
Propiedades mecánicas (en estado laminado en caliente, valor mínimo estándar/valor típico)
|
Grado |
Límite elástico (MPa) |
Resistencia a la tracción (MPa) |
Relación típica de rendimiento a tracción |
Elongación A50 (%) |
Relación de expansión del orificio (%) |
Propiedad de doblado en frío de 180° |
|
SAPH310 |
≥185/210 |
310-450/380 |
0.55 |
≥33/37 |
≥80/90 |
re=0 |
|
SAPH370 |
≥225/260 |
370-530/440 |
0.59 |
≥30/34 |
≥70/80 |
re=0 |
3. Introducción a los procesos centrales
• Laminación y enfriamiento controlados (TMCP):
un. La losa se calienta a 1200 - 1250 ℃
B. El laminado en bruto se realiza en la zona de recristalización de austenita.
do. El laminado final se lleva a cabo en la zona de no recristalización de austenita (temperatura final de laminado 800 - 850 ℃)
d. Enfríe rápidamente a 500 - 600 ℃ y luego enrolle en bobinas
• Ventaja del proceso: Logre una combinación de alta resistencia y alta tenacidad a través del fortalecimiento de grano fino, sin necesidad de tratamiento térmico posterior.
• Condición de la superficie: Generalmente se suministra en rollos lavados con ácido y recubiertos de aceite, con una rugosidad superficial que oscila entre 1,6 y 3,2 μm.
4. Aplicaciones de vehículos industriales y automotrices
• Aplicaciones industriales: cuadros de bicicletas, componentes de motocicletas, chasis de maquinaria agrícola, mecanismos de movimiento de maquinaria de construcción.
• Aplicación de vehículos completos (core):
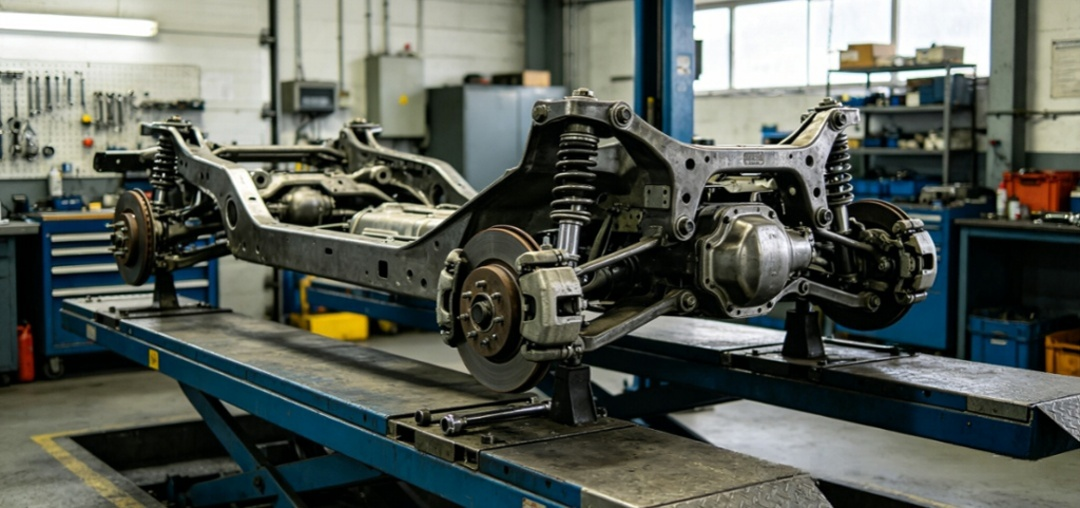
○SAPH310: El cuerpo principal de la carcasa del eje trasero del automóvil, el brazo longitudinal de la viga de torsión, el soporte inferior del amortiguador, el gancho del remolque y la barra estabilizadora.
○SAPH370: vigas longitudinales y transversales del bastidor del camión de carga, soportes de montaje del motor, brazos de control, brazos articulados de dirección y bastidores auxiliares
5. Análisis de la expansión de la aplicación de simulación
• Modelo de material: Se puede utilizar un modelo elastoplástico clásico. La sección de meseta de rendimiento debe ingresarse con precisión.
• Simulación de prensado:
○ La relación límite elástico es baja y el rendimiento del conformado por doblado en frío es excelente. La simulación es sencilla y la atención se centra principalmente en el springback.
○ SAPH370 tiene una tasa de expansión superior al 70 %, un excelente rendimiento de bridas y puede llamar directamente el valor HER de la biblioteca de materiales durante la simulación.
• Simulación de fatiga:
El límite de fatiga es aproximadamente del 40 al 50 % de la resistencia a la tracción (SAPH310 es de aproximadamente 150 MPa, SAPH370 es de aproximadamente 180 MPa)
La vida de fatiga de la unión soldada ha disminuido significativamente. Se recomienda utilizar el método de tensión estructural equivalente (de acuerdo con las normas ASME).
Se debe tener en cuenta la influencia de la rugosidad de la superficie y el coeficiente de concentración de tensiones.
• Simulación de colisión: Los componentes del chasis soportan principalmente cargas de flexión y torsión durante una colisión, y es necesario prestar atención a la deformación plástica y la fractura.
V. Serie de fundición de acero al carbono (HT150/HT250)
Atributo Conceptual
• Definición: Las piezas de hierro fundido gris definidas por la norma nacional china GB/T 9439-2018 se denominan así porque sus superficies de fractura aparecen grises.
• Regla de denominación: HT (Hui Tie) + Resistencia mínima a la tracción (MPa)
• Características organizativas: El grafito en escamas se distribuye sobre la matriz de ferrita o perlita. La presencia de escamas de grafito confiere a la fundición gris excelentes propiedades de amortiguación de vibraciones y resistencia al desgaste, pero también da como resultado una menor tenacidad.
2. Química Física y Propiedades Mecánicas
Composición química (análisis de fusión, %, valores típicos)
|
Grado |
c |
si |
mn |
pag |
S |
Equivalente de Carbono (CE) |
|
HT150 |
3.2-3.6 |
1.8-2.2 |
0.5-0.8 |
≤0.20 |
≤0.12 |
3.8-4.2 |
|
HT250 |
2.9-3.3 |
1.2-1.8 |
0.8-1.2 |
≤0.15 |
≤0.10 |
3.4-3.8 |
Propiedades mecánicas (barra de prueba de fundición única, valor mínimo estándar/valor típico)
|
Grado |
Límite elástico (MPa) |
Resistencia a la tracción (MPa) |
Relación típica de rendimiento a tracción |
Dureza (HB) |
Módulo elástico (GPa) |
Módulo elástico (GPa) |
|
HT150 |
≥150/170 |
≥600/650 |
0,90 euros |
130-180/150 |
90-110/100 |
2002/5/3 |
|
HT250 |
≥250/280 |
≥1000/1100 |
0,95 euros |
180-230/200 |
110-130/120 |
2005/10/7 |
Nota: El hierro fundido gris es un material quebradizo. Su límite elástico es cercano a su resistencia a la tracción y la relación límite elástico-límite elástico es extremadamente alta. Casi no hay una etapa obvia de deformación plástica.
Propiedades físicas
• Densidad: 7,0 - 7,3 g/cm³ (menor que el acero)
• Punto de fusión: 1140 - 1200 ℃
• Conductividad térmica: 45 - 55 W/(m・K)
• Relación de amortiguación: 3-5% (mucho mayor que la del acero < 1%)
3. Introducción a los procesos centrales
Fusión: Fusión en alto horno o horno eléctrico, con control del carbono equivalente y del contenido de elementos de aleación.
2. Tratamiento de moldeo: Para HT250, es necesario agregar un agente forrajero de hierro y silicio para refinar las hojuelas de grafito y mejorar la resistencia.
3. Fundición: El método principal es la fundición en arena, aunque también se puede utilizar la fundición de metal.
4. Tratamiento térmico: Por lo general, se lleva a cabo un recocido para aliviar tensiones (a 550-600°C, mantenido durante 2-4 horas) para eliminar la tensión interna del proceso de fundición.
• Características del proceso: Excelente rendimiento de fundición, alta fluidez, baja tasa de contracción y bajo costo.
4. Aplicaciones de vehículos industriales y automotrices
• Aplicaciones industriales:
○HT150: base de la máquina, mesa de trabajo, cuerpo de válvula, carcasa de bomba
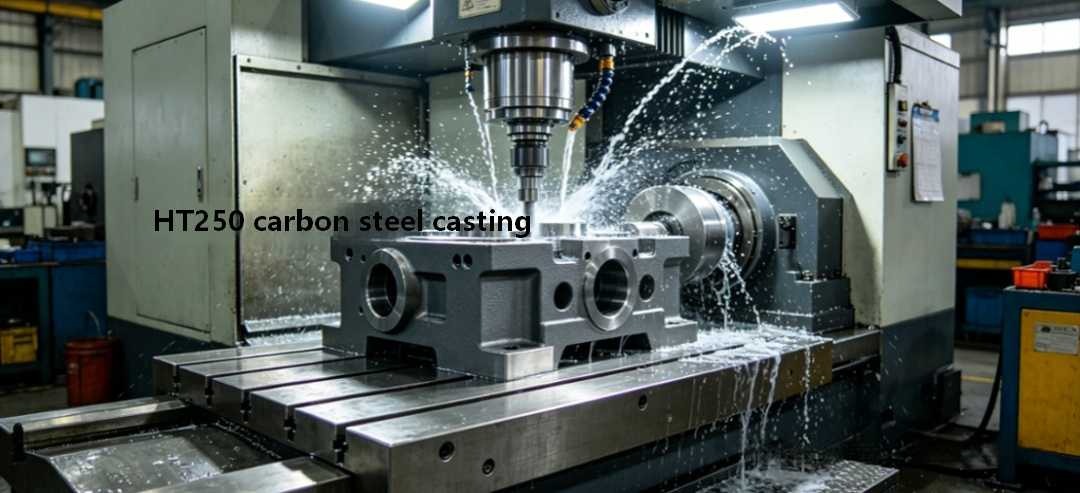
○HT250: Rieles guía de máquinas herramienta, cuerpos de cilindros, carcasas de cajas de cambios, asientos de rodamientos
• Aplicación en vehículos completos:
○HT150: discos de freno de gama baja para vehículos de pasajeros, frenos de tambor para vehículos comerciales, placas de presión de embrague, carcasas de volante
○HT250: carcasa del turbocompresor, colector de escape, carcasa de la pinza de freno, bloque de cilindros del motor (motor diésel de servicio pesado), carcasa de la transmisión
5. Análisis de la expansión de la aplicación de simulación
• Modelo de materiales:
○No se puede utilizar el modelo elástico-plástico isotrópico; en su lugar, se debe emplear el modelo de material especializado para hierro fundido (como LS-DYNA Mat 145).
Las propiedades de tracción y compresión deben definirse por separado. La resistencia a la compresión de la fundición gris es de 4 a 5 veces mayor que la resistencia a la tracción.
La relación límite elástico-resistencia es extremadamente alta, casi sin deformación plástica. La fractura ocurre repentinamente y el modelo de daño emplea el criterio de tensión principal máxima.
• Simulación Estructural:
○ Concéntrese en el área con la máxima tensión principal, en lugar del estrés de Mises.
La fractura de la fundición gris siempre está dominada por la fuerza de tracción. Incluso en condiciones de compresión, la fuerza de tracción lateral puede provocar fracturas.
• Simulación de fatiga:
○ Se recomienda utilizar el método tensión-vida (curva S-N)
○ La fundición gris no tiene un límite de fatiga definido. La curva S-N todavía muestra una tendencia a la baja después de 10⁷ ciclos.
Se debe tener en cuenta la influencia de la tensión promedio y se debe utilizar la curva de Goodman para la corrección.
• Simulación NVH:
La alta propiedad de amortiguación de la fundición gris tiene un impacto significativo en los resultados de NVH.
En el análisis modal, establecer la relación de amortiguación entre el 3% y el 5% puede mejorar significativamente la precisión de la simulación.
• Simulación de fundición: utilice MAGMA o ProCAST para simular la expansión del grafito y los defectos de porosidad. Para HT250, se debe prestar especial atención al efecto de nucleación.
六、Tabla resumida de comparación de propiedades de materiales
|
Serie de materiales |
Grado típico |
Resistencia a la tracción típica (MPa) |
Relación típica de rendimiento a tracción |
Relación típica de rendimiento a tracción |
Características principales |
|
||||
|
Acero con bajo contenido de carbono laminado en frío |
SPCE |
320 |
0.55 |
42 |
Mejor formabilidad |
|
||||
|
Acero con bajo contenido de carbono laminado en caliente |
ESFE |
340 |
0.57 |
41 |
Bajo costo, buena formabilidad. |
|
||||
|
Acero estructural automotriz |
SAPH310 |
380 |
0.55 |
37 |
Especial para chasis, excelente propiedad de flexión en frío. |
|
||||
|
Acero laminado en frío de alta resistencia |
SPFC440 |
490 |
0.67 |
28 |
Fuerza y formabilidad equilibradas. |
|
||||
|
Acero laminado en frío de alta resistencia |
SPFC590 |
650 |
0.69 |
24 |
Alta resistencia con conformabilidad decente |
|
||||
|
Acero laminado en frío de ultra alta resistencia |
SPFC980 |
1050 |
0.71 |
12 |
Ultraalta resistencia, excelente efecto de reducción de peso. |
|
||||
|
Hierro fundido gris |
HT250 |
280 |
0,95 arriba |
<1 |
Amortiguación de vibraciones y resistente al desgaste, alta fragilidad |
|
||||
|
|
Serie de materiales |
Ventajas principales |
Principales limitaciones |
Recomendaciones de selección de materiales para automóviles |
|
|
SPCC/SPCD/SPCE |
Baja relación entre rendimiento y tracción, excelente formabilidad, acabado superficial brillante, bajo costo |
Baja resistencia, mala resistencia a la corrosión. |
Paneles interiores de la carrocería, paneles exteriores, piezas estructurales estampadas de poca profundidad; SPCE para componentes de embutición profunda |
|
|
SPHC/SPHD/SPHE |
Baja relación entre rendimiento y tracción, bajo costo, amplio rango de espesor, buena soldabilidad |
Mala calidad de la superficie y precisión dimensional. |
Piezas estructurales del chasis, carcasas del eje trasero, soportes; SPHE para piezas estampadas complejas |
|
|
SPFC440/590/980 |
Alta resistencia y notable efecto de reducción de peso. |
Alta relación entre límite elástico y tracción, recuperación elástica severa, estampado difícil para acero de resistencia ultraalta |
Piezas estructurales de seguridad de la carrocería, refuerzos, vigas de choque; SPFC980 para componentes críticos de seguridad |
|
|
SAPH310/370 |
Baja relación entre rendimiento y tracción, especialmente diseñada para chasis de automóviles, rendimiento superior de soldadura y doblado en frío. |
Rango de resistencia superior limitado |
Brazos de control, bastidores de vehículos, soportes de suspensión, carcasas del eje trasero y otras piezas del chasis |
|
|
HT150/HT250 |
Buena amortiguación de vibraciones, resistencia al desgaste, excelente moldeabilidad, bajo costo. |
Relación rendimiento-tracción extremadamente alta, alta fragilidad y poca tenacidad |
Discos de freno, pinzas de freno, bloques de motor, cajas de transmisión |