


一、Descripción general del material y posicionamiento del concepto
1.1 Definición y clasificación básica (Serie QStE y Serie HC/LA)
Los grados de las series QStE y HC/LA son los aceros de baja aleación y alta resistencia (acero LAHS) más utilizados para el aligeramiento actual de la automoción.
Su mayor diferencia con los "aceros estructurales de aleación de calidad" mencionados anteriormente, como 40Cr y 16MnCr5, radica en que estas láminas de acero logran una alta resistencia principalmente mediante microaleaciones (Nb, Ti, V) y procesamiento termomecánico controlado (TMCP), en lugar de un tratamiento térmico posterior.
En consecuencia, ofrecen inherentemente una excelente conformabilidad en frío, lo que los hace muy adecuados para fabricar componentes estructurales de carrocería complejos mediante estampado, perfilado y otros procesos.
Estas dos familias de acero se denominan colectivamente aceros de alta resistencia y baja aleación (HSLA) para el conformado en frío. Representan el material base liviano dominante en la industria automotriz mundial y representan entre el 40% y el 60% del consumo de acero en BIW (Body-in-White).
Su ruta técnica principal consiste en un diseño bajo en carbono + microaleación (Nb/Ti/V) + TMCP. La alta resistencia mecánica se logra mediante el refinamiento del grano y el fortalecimiento por precipitación. Los materiales cumplen con el rendimiento objetivo tal como se producen y se pueden estampar directamente sin tratamiento térmico posterior, logrando un equilibrio óptimo entre resistencia, formabilidad y costo.
|
Serie |
Formulario de producto |
Grosor del suministro principal |
Ventajas principales |
Posicionamiento de aplicaciones de vehículos |
|
Serie QStE |
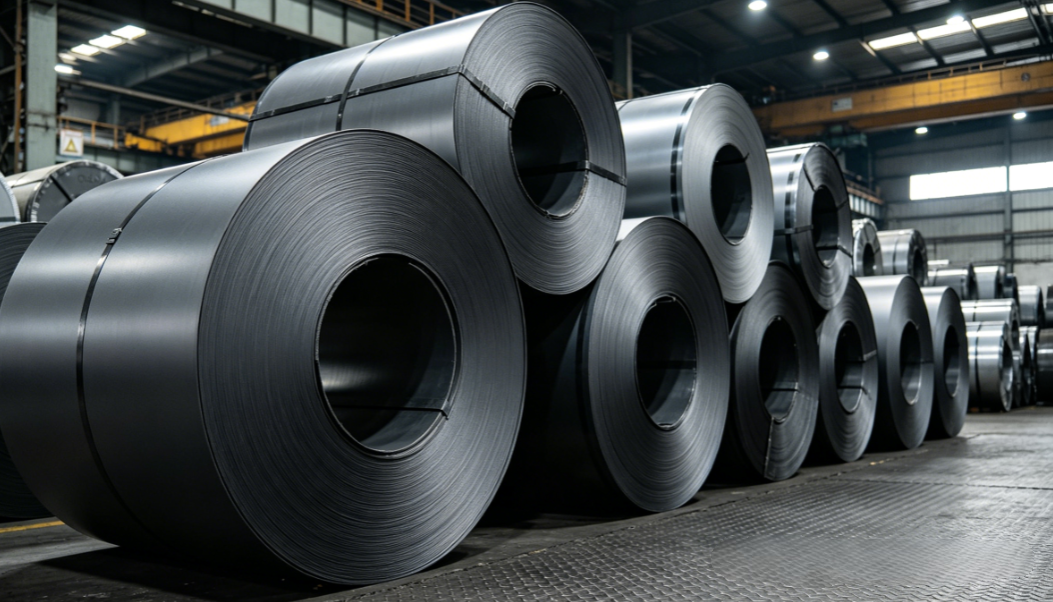
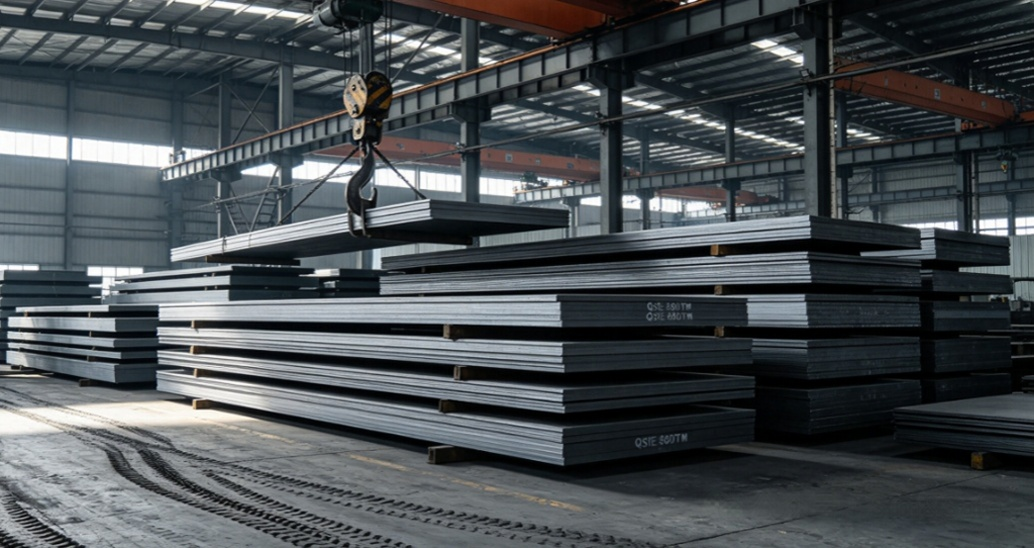
Hoja decapada laminada en caliente |
2,0-8,0 mm (límite superior 1,5-12 mm) |
Alta resistencia, excelente rendimiento en todo el espesor (dirección Z), soldabilidad superior para láminas de gran calibre |
"Esqueleto" automotriz: chasis, bastidor y estructuras portantes |
|
Serie HC/LA |
Hoja recocida laminada en frío |
0,6-2,0 mm (límite superior 0,5-2,5 mm) |
Calidad de superficie superior, alta precisión dimensional, excelente capacidad de embutición profunda |
"Piel" automotriz: carrocería blanca, paneles interiores y exteriores, refuerzos |
|
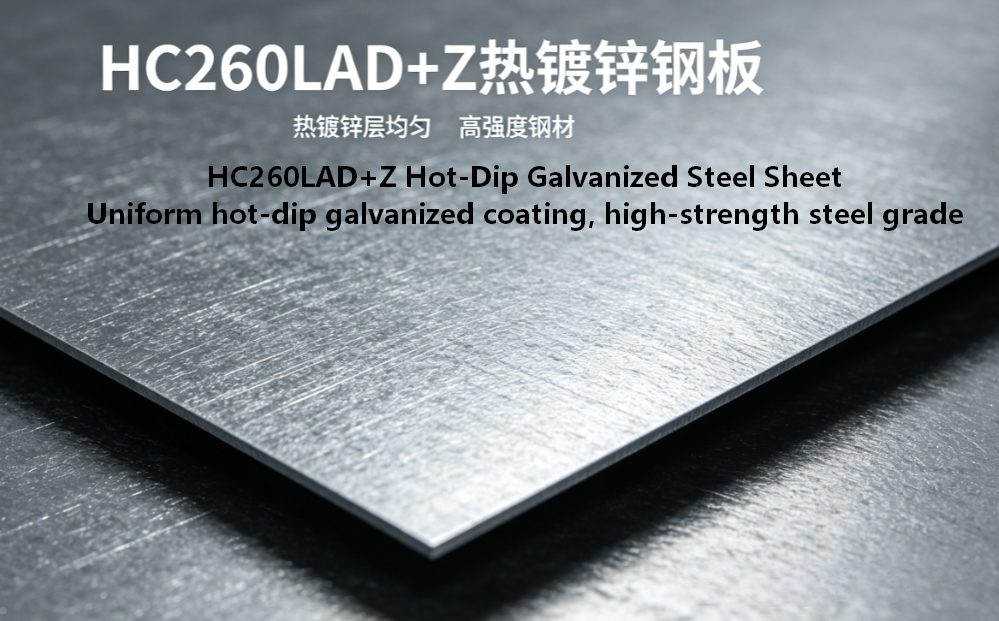
Serie HC/LAD+Z |
Hoja laminada en frío galvanizada en caliente |
0,6-2,0 mm |
Rendimiento anticorrosión del ánodo de sacrificio, excelente adherencia del recubrimiento |
Componente de protección contra la corrosión: cavidades de la carrocería, paneles de piso, partes exteriores expuestas. |
1.2 Reglas de denominación de números de material
• Serie QStE (Norma: EN 10149-2, Q/BQB 310, GB/T 20887.1)
• Q: Acero conformado en frío; St: Acero estructural; E: laminado en caliente
• Números: límite elástico mínimo (MPa)
• TM: Proceso de laminación mecánica en caliente (TMCP)
• Serie HC/LA (Estándar: EN 10268, Q/BQB 410, GB/T 20887.2)
• HC: Laminado en frío; LA: Baja aleación de alta resistencia
• Números: límite elástico mínimo (MPa)
• D: Grado de embutición profunda; +Z: Galvanizado en caliente (GI); +ZF: Recubrimiento de aleación de zinc-hierro (GA)
1.3 La diferencia esencial con los aceros estructurales aleados tradicionales
Este es un punto que muchos ingenieros tienden a confundir. La principal diferencia radica en el mecanismo de refuerzo:
|
Artículo de comparación |
Serie QStE/HC-LA |
Aceros estructurales de aleación de calidad como 40Cr / 16MnCr5 |
|
Mecanismo de fortalecimiento |
Fortalecimiento del refinamiento de granos + fortalecimiento de la precipitación (proceso TMCP) |
Fortalecimiento de solución sólida + fortalecimiento de transformación de fase (templado y revenido) |
|
Tratamiento térmico de posproducción |
No requerido |
Temple y revenido obligatorios / temple por carburación |
|
Contenido de carbono |
≤0,12% (ultra bajo contenido de carbono) |
0,15–0,45% (carbono medio) |
|
Formabilidad en frío |
Excelente (alargamiento ≥15%) |
Deficiente (se requiere conformado en caliente) |
|
Soldabilidad |
Excelente (soldadura por puntos directa disponible) |
Moderado/inferior (propenso a agrietarse) |
|
Soldabilidad |
Bajo |
Alto (incluidos los gastos de tratamiento térmico) |
二、Análisis en profundidad de los indicadores básicos de rendimiento
2.1 Composición química y microestructura
Composición de fusión típica (% en peso)
|
Elemento |
Rango de control |
Función principal |
|
c |
≤0.12 |
Garantiza soldabilidad y conformabilidad; El contenido excesivo reduce drásticamente la dureza. |
|
mn |
0.8-1.8 |
Fortalecimiento de solución sólida, mejora la resistencia y la templabilidad. |
|
si |
≤0.5 |
Desoxidante; una pequeña adición mejora la fuerza |
|
N.b. |
≤0.09 |
Refina los granos y los fortalece mediante la precipitación de precipitados de NbC de tamaño nanométrico. |
|
Ti |
≤0.15 |
Se une al nitrógeno libre, refina los granos y los fortalece mediante la precipitación de TiC |
|
al |
≥0.01 |
Desoxida y refina los granos de austenita. |
|
pag |
≤0.03 |
Impureza nociva, deteriora la tenacidad a bajas temperaturas. |
Microestructura
• Serie QStE: Ferrita + 5%-15% Perlita, grado de alta resistencia (≥500 MPa) con una pequeña cantidad de Bainita, tamaño de grano 5-10 μm
• Serie HC/LA: Ferrita + ≤5% Perlita, grado de alta resistencia con una cantidad muy pequeña de Bainita, tamaño de grano 3-8 μm
• Sin estructura de martensita, por lo que posee una excelente conformabilidad en frío y tenacidad a baja temperatura.
2.2 Propiedades físicas generales
• Densidad: 7850 kg/m³
• Módulo elástico E: 210 GPa
• Relación de Poisson ν: 0,3
• Coeficiente de expansión lineal: 11,5×10⁻⁶ /℃ (20-100℃)
• Conductividad térmica: 50 W/(m・K)
• Punto de fusión: 1520-1530 ℃
• Temperatura de funcionamiento a largo plazo: ≤200 ℃
• Temperatura de distorsión por calor: aproximadamente 500-600 ℃
2.3 Tabla completa de parámetros de propiedades mecánicas (incluida la relación límite elástico-resistencia)
Nota: Todas las propiedades son el resultado de pruebas de tracción longitudinal a temperatura ambiente, A80 es el alargamiento en una longitud de calibre de 80 mm.
|
Grado de acero |
Límite elástico Re (MPa) |
Resistencia a la tracción Rm (MPa) |
Elongación A80 (%) |
Relación rendimiento-tracción Re/Rm |
Exponente de endurecimiento por trabajo n |
Relación de deformación plástica r |
Relación de expansión del orificio HER (%) |
|
QStE340TM |
≥340 |
410-540 |
≥24 |
0.63-0.70 |
0.18-0.21 |
0.8-1.1 |
70-90 |
|
QStE380TM |
≥380 |
440-580 |
≥22 |
0.66-0.72 |
0.17-0.20 |
0.8-1.1 |
65-85 |
|
QStE420TM |
≥420 |
480-620 |
≥21 |
0.68-0.75 |
0.16-0.19 |
0.8-1.2 |
60-80 |
|
QStE460TM |
≥460 |
550-720 |
≥19 |
0.68-0.75 |
0.15-0.18 |
0.9-1.3 |
55-75 |
|
QStE500TM |
≥500 |
600-780 |
≥17 |
0.64-0.70 |
0.14-0.17 |
0.9-1.3 |
50-70 |
|
QStE550TM |
≥550 |
640-820 |
≥15 |
0.67-0.73 |
0.13-0.16 |
0.9-1.3 |
45-65 |
|
HC260LA |
260-330 |
350-430 |
≥31 |
0.60-0.67 |
0.20-0.24 |
1.4-2.0 |
90-120 |
|
HC300LA |
300-380 |
380-480 |
≥26 |
0.63-0.70 |
0.19-0.22 |
1.3-1.8 |
85-110 |
|
HC340LA |
340-420 |
410-510 |
≥23 |
0.67-0.74 |
0.18-0.22 |
1.2-1.8 |
80-100 |
|
HC380LA |
380-480 |
450-580 |
≥21 |
0.69-0.76 |
0.17-0.20 |
1.1-1.6 |
75-95 |
|
HC420LA |
420-520 |
480-620 |
≥19 |
0.70-0.77 |
0.16-0.19 |
1.0-1.5 |
70-90 |
|
HC500LA |
500-630 |
550-720 |
≥16 |
0.70-0.78 |
0.12-0.15 |
0.8-1.2 |
60-80 |
Interpretación de indicadores clave de rendimiento (imprescindible para los ingenieros)
1. Relación rendimiento-resistencia (Re/Rm):
○ Significado: Refleja la reserva plástica y la capacidad de resistencia a la sobrecarga del material.
○ Regla: cuanto mayor sea la fuerza, mayor será la relación rendimiento-resistencia; Para la misma resistencia, la serie HC es ligeramente inferior a la serie QStE.
○ Aplicación: Relación rendimiento-resistencia < 0,7 → Buena conformabilidad y fuerte resistencia a la torsión; Relación rendimiento-resistencia > 0,75 → Mayor rebote, mayor dificultad de formado
2. Índice de endurecimiento (valor n):
○ Significado: Refleja la capacidad de endurecimiento por deformación del material; cuanto mayor sea el valor de n, más uniforme será la deformación
○ Típico: El valor n de HC260LA es el más alto (0,22), adecuado para piezas complejas de embutición profunda; el valor n de QStE550TM es el más bajo (0,14), adecuado para laminado simple
3. Coeficiente de anisotropía de espesor (valor r):
○ Significado: Refleja la resistencia a la deformación del material en la dirección del espesor; cuanto mayor sea el valor r, menos propenso al agrietamiento por adelgazamiento
○ Típico: el valor r de la serie HC (1,2-2,0) es significativamente mayor que el de la serie QStE (0,8-1,3)
4. Tasa de Expansión (HER):
○ Significado: Refleja la capacidad de formación de bordes del material, determinando directamente el éxito o fracaso de los procesos de flexión y expansión.
○ Regla: cuanto mayor sea la resistencia, menor será la tasa de expansión; Para la misma resistencia, la serie HC es superior a la serie QStE.
2.4 Medio ambiente y propiedades químicas
• Resistencia a la corrosión:
○ Placa desnuda: la tasa de corrosión atmosférica es de aproximadamente 0,1 - 0,2 mm por año. Debe estar recubierto para protección.
○ Placa galvanizada en caliente (LAD + Z): El espesor de la capa de zinc es de 80 - 120 g/m², lo que mejora la resistencia a la corrosión entre 5 y 8 veces.
• Resistencia a la intemperie:
○ Después del recubrimiento, puede cumplir con los requisitos para uso en vehículos durante más de 10 años.
○ Resistencia a los disolventes: Buena. Puede soportar medios automotrices comunes como gasolina, aceite de motor y anticongelante.
三、Proceso completo de fabricación y procesamiento.
3.1 Procesos de producción centrales
1. Serie QStE (Lavado en Caliente y Lavado Ácido):
○ Fabricación de acero con convertidor + refinación LF/RH → Colada continua de tiras delgadas → Laminación mecánica en caliente TMCP (temperatura final de laminación 850-900 °C, temperatura de la bobina 500-650 °C) → Lavado con ácido clorhídrico → Producto terminado
○ Puntos clave: Obtener granos finos de ferrita y precipitados dispersos mediante laminación y enfriamiento controlados
2. Serie HC/LA (laminado en frío y recocido):
○ Placa lavada con ácido en caliente → Laminado en frío (tasa de reducción 60-80%) → Recocido continuo (780-850 °C durante 30-120 segundos) → Enderezado → Producto terminado
○ Puntos clave: controlar el tamaño del grano de recristalización durante el recocido continuo para garantizar la formabilidad
3. Galvanizado por inmersión en caliente (LAD + Z):
○ Después del recocido continuo, ingrese directamente al recipiente de zinc para galvanizar en caliente para formar un recubrimiento de zinc puro, proporcionando protección del ánodo de sacrificio.
3.2 Puntos clave de los procesos de unión
Soldadura por puntos (más utilizada en la industria automotriz)
• Rango de parámetros: Corriente 8-15 kA, Presión 2-5 kN, Tiempo 0,2-0,5 s
• Precauciones:
○ La zona afectada por el calor (ZAT) puede mostrar un leve ablandamiento (la resistencia disminuye entre un 5 y un 10 %), con un ancho de zona de ablandamiento de aproximadamente 1 a 2 mm, lo cual es un fenómeno normal.
○ La soldadura por puntos de placas galvanizadas requiere un aumento adecuado de corriente y presión para evitar salpicaduras de la capa de zinc.
○ Se recomienda utilizar máquinas de soldadura por puntos con inversor de media frecuencia.
Soldadura láser
• Ventajas: Velocidad de soldadura rápida, pequeña zona afectada por el calor y pequeña deformación.
• Aplicable: Paneles de ensamblaje de carrocería, estructuras de anillos de puertas.
• Precauciones: el espacio de montaje debe ser ≤ 0,1 mm y se requiere protección con gas argón.
Soldadura MIG/MAG
• Aplicable: Vigas de chasis, marcos, etc., para soldadura de placas gruesas.
• Alambre de soldadura: ER50-6
• Precauciones: Controle el aporte de calor de soldadura para evitar la formación de grano grueso.
3.3 Puntos clave de los procesos de prensado y conformado
1. Control de recuperación elástica:
○ La recuperación elástica de acero de alta resistencia es el mayor problema. La recuperación elástica de QStE500TM/QStE550TM es 2-3 veces mayor que la del acero ordinario con bajo contenido de carbono.
○ Solución: Compensación inversa de la superficie del molde, aumento de la fuerza de sujeción, optimización del diseño de nervaduras elásticas
2. Prevención del agrietamiento del borde cortante:
○ Motivo: Después del recorte, el borde genera endurecimiento por trabajo y microfisuras, lo que provoca grietas durante la expansión/bridado del orificio.
○ Solución: La separación del recorte se debe controlar entre el 10 % y el 15 % del espesor de la placa, utilice un recorte de borde redondeado y aumente el radio del reborde.
3. Control de arrugas:
○ Motivo: Fuerza de sujeción insuficiente o flujo de material desigual
○ Solución: aumentar la fuerza de sujeción, optimizar la disposición de las nervaduras elásticas
四、 Aplicaciones prácticas de vehículos completos industriales y automotrices
4.1 Serie QStE (láminas lavadas con ácido laminadas en caliente): componentes principales del chasis y de vehículos comerciales
|
Grado |
Escenarios de aplicación típicos |
Puntos clave del diseño |
|
QStE340TM |
Piso de carga de camión, soportes de carenado, travesaños del subchasis de vehículos de pasajeros |
Dibujo superficial, conformado por flexión simple. |
|
QStE380TM |
Vigas longitudinales para camiones ligeros, vigas anticolisión para puertas interiores, soportes para maquinaria de construcción |
Perfilado en frío de complejidad media |
|
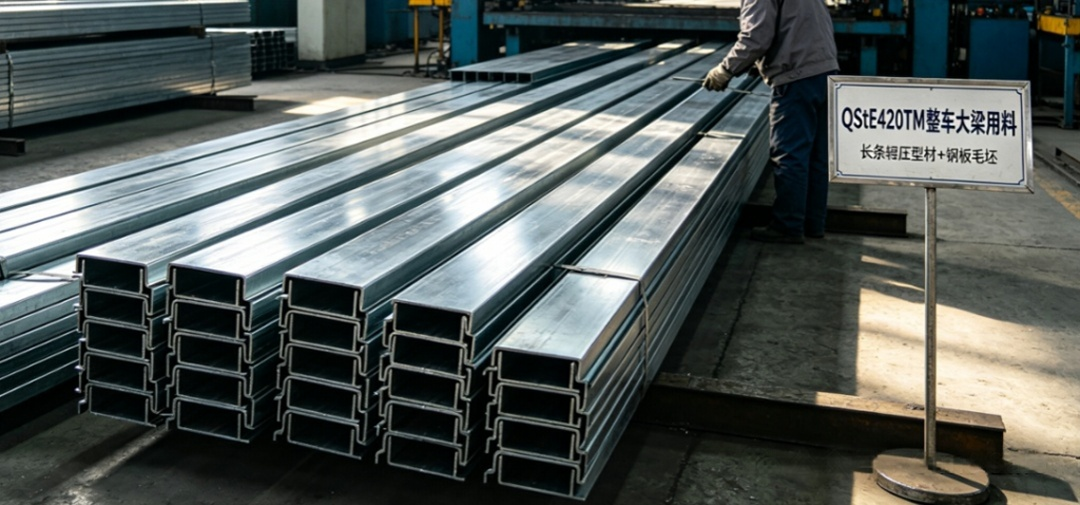
QStE420TM |
Vigas longitudinales de bastidores de camiones pesados, travesaños de chasis de maquinaria de construcción, bastidores de orugas de excavadoras |
Requisito de alta resistencia a la torsión, estructura soldada. |
|
QStE460TM |
Chasis principal de camiones pesados (rieles principales de tractores), vigas longitudinales delanteras de vehículos de pasajeros |
Alta capacidad de carga, construcción soldada de gran calibre. |
|
QStE500TM |
Estructuras inferiores de la carcasa del paquete de baterías de vehículos de nueva energía, esqueletos de vehículos especiales |
Diseño liviano con alta rigidez |
|
QStE550TM |
Plumas de grúa, bastidores de brazos de plataformas de trabajo aéreo, perfiles laminados de resistencia ultraalta |
Conformación en frío extremo con recuperación elástica severa |
4.2 Serie HC/LA (láminas de acero laminadas en frío): componente principal de la carrocería en blanco
|
Grado |
Escenarios de aplicación típicos |
Puntos clave del diseño |
|
HC260LA |
Paneles exteriores de puertas, guardabarros, paneles interiores del portón trasero |
Geometría compleja de embutición profunda |
|
HC300LA |
Paneles interiores del capó, anillos de refuerzo del techo corredizo, componentes estructurales de los asientos |
Dibujo superficial con requisitos estrictos sobre la calidad de la superficie. |
|
HC340LA/B340LA |
Piezas estructurales rey de BIW: paneles interiores de pilares A/B, refuerzos de umbral, vigas anticolisión de puertas, rieles deslizantes de asientos |
Rendimiento integral equilibrado, el grado más aplicado |
|
HC380LA |
Refuerzos de bisagras de puertas, soportes de travesaños del panel de instrumentos, soportes de torre de suspensión |
Requisitos locales de alta carga |
|
HC420LA |
Paneles interiores y exteriores del pilar B, vigas longitudinales del techo, componentes estructurales del anillo de la puerta |
Alto rendimiento de absorción de energía en caso de choque |
|
HC500LA |
Marcos de parachoques, barras anticolisión de puertas, vigas de umbral |
Resistencia ultraalta con estrictos requisitos de resistencia a choques |
4.3 Serie HC/LAD+Z (Lámina Galvanizada en Caliente) - Especializada en Prevención de Corrosión
|
Grado |
Escenarios de aplicación típicos |
|
HC260LAD+Z |
Paneles interiores de puertas de sedán, cubiertas de depósitos de combustible, paneles interiores de tapas de maletero |
|
HC300LAD+Z |
Paneles interiores del capó, refuerzos interiores para marcos laterales de la carrocería. |
|
HC340LAD+Z |
Paneles interiores de umbral de carrocería, travesaños del suelo, alojamientos superiores del paquete de baterías |
4.4 Últimas tendencias de aplicaciones
• Vehículos de nueva energía: la carcasa inferior del paquete de baterías utiliza ampliamente QStE500TM/QStE550TM, que puede reducir el peso entre un 15% y un 25% en comparación con el acero tradicional con bajo contenido de carbono.
• Cuerpo integrado: La estructura del anillo de la puerta adopta soldadura por puntos láser HC420LA/HC500LA, lo que reduce la cantidad de piezas en más de un 30%.
• Resistencia ultraalta: QStE600TM y HC600LA han comenzado aplicaciones a pequeña escala, mejorando aún más el efecto de aligeramiento.
五、 Aplicación de simulación CAE
5.1 Selección del modelo de material (LS-DYNA)
|
Tipo de simulación |
Modelo constitutivo recomendado |
palabra clave |
Escenarios aplicables |
|
Seguridad en caso de accidente |
Modelo elastoplástico dependiente de la tasa de deformación. |
*MAT_24 (Plasticidad lineal por partes) |
Simulaciones de accidentes generales con alta eficiencia informática |
|
Durabilidad a la fatiga |
elastoplástico |
*MAT_24 + *FATIGA |
Análisis de fatiga basado en estrés/deformación. |
5.2 Parámetros de entrada clave de simulación
Parámetros generales
• Densidad: 7850 kg/m³
• Módulo elástico: 210 GPa
• Relación de Poisson: 0,3
Parámetros de velocidad de deformación de Cowper-Symonds
|
Serie |
C(s⁻¹) |
pag |
|
Serie QStE |
40 |
5 |
|
Serie HC |
45 |
5 |
A una velocidad de deformación de 1000 s⁻¹, el límite elástico del HC340LA es aproximadamente 1,3 a 1,4 veces mayor que el de la carga estática, que es de 440 a 480 MPa.
5.3 Conceptos erróneos comunes en simulación y correcciones
1. No utilice curvas de tensión-deformación de ingeniería: se deben ingresar las curvas reales obtenidas de las pruebas de tracción; de lo contrario, los resultados en la zona de alta tensión se verán gravemente distorsionados.
2. La simulación de rebote debe utilizar solucionadores implícitos: los solucionadores explícitos pueden tener errores de rebote superiores al 30%.
3. El agrietamiento de los bordes no se puede determinar únicamente mediante el criterio FLD: se debe introducir el modelo CrachFEM o GISSMO y se deben ingresar los datos de la prueba de tasa de expansión.
4. Las uniones de soldadura no se pueden conectar simplemente en nodos: la soldadura por puntos utiliza *CONSTRAINED_SPOTWELD y la soldadura por láser utiliza un elemento de carcasa para simular la soldadura.
六、Modos de falla y análisis de confiabilidad
6.1 Fallo al presionar
• Springback: La falla más común, que resulta en desviaciones dimensionales de las piezas.
○ Solución: Compensación inversa de la superficie del molde, aumento de la fuerza de sujeción
• Grietas en el borde por corte: Grietas en el borde durante el bridado o el escariado
○ Solución: Optimice el proceso de recorte, aumente el radio de brida
• Arrugas: causadas por un flujo desigual de material.
○ Solución: aumentar la fuerza de sujeción, optimizar el diseño de las nervaduras elásticas
6.2 Fallo de colisión
• Fractura dúctil: Fractura por tracción en zonas de alto estrés.
○ Simulación: utilice el modelo GISSMO, considere la influencia de la triaxialidad de la tensión
• Fractura por corte: fractura dominada por el esfuerzo cortante
○ Simulación: considere la influencia del ángulo de Lode
• Fallo de la unión soldada: Grietas en el punto de soldadura o en la costura de soldadura
○ Simulación: utilice un modelo de soldadura preciso, considere los defectos de soldadura
6.3 Fallo del Servicio
• Falla por fatiga: agrietamiento causado por cargas alternas
○ Causas: concentración de tensiones, defectos de soldadura.
○ Solución: optimizar el diseño estructural, reducir la concentración de tensiones
• Fallo por corrosión: Disminución de la resistencia debido a la corrosión ambiental.
○ Solución: utilice lámina galvanizada en caliente, optimice el proceso de recubrimiento
七、Comparación de normas y designaciones nacionales y extranjeras
|
Baosteel (China) |
Estándar EN (Europa) |
Estándar JIS (Japón) |
|
QStE340TM |
S340MC |
SPFC340 |
|
QStE420TM |
S420MC |
SPFC420 |
|
QStE500TM |
S500MC |
SPFC500 |
|
HC260LA |
HC260LA |
SPFC260 |
|
HC340LA |
HC340LA |
SPFC340 |
|
HC420LA |
HC420LA |
SPFC420 |
八、Resumen y sugerencias de selección
1. Serie QStE: Adecuado para componentes estructurales de chasis, bastidor y paquete de baterías con un espesor de ≥ 2 mm, requisitos de alta resistencia y baja complejidad en el conformado.
2. Serie HC/LA: Adecuada para paneles interiores y exteriores y componentes de refuerzo de pasta blanca con espesor < 2mm, altos requisitos de calidad superficial y alta complejidad en el conformado.
3. Serie LAD+Z: Adecuada para cavidades internas, placas base y partes expuestas de la carrocería del vehículo con altos requisitos anticorrosión.
4. Selección de resistencia: bajo la premisa de cumplir con los requisitos de rendimiento, elija preferentemente grados de baja resistencia para reducir la dificultad y el costo de conformado.


