


Impulsados por las tendencias duales de la electrificación automotriz y los estándares mejorados de seguridad en caso de choques, el aligeramiento de los vehículos y la protección contra impactos se han convertido en dos objetivos centrales igualmente críticos. Con una resistencia a la tracción ultraalta, una capacidad de conformado de alta precisión y efectos notables de reducción de peso, el acero endurecido por presión (PHS) se ha convertido en el material estándar para las estructuras de seguridad de las cabinas de pasajeros de los automóviles modernos. Su proporción de aplicación y grado de resistencia definen directamente el límite superior de seguridad en accidentes vehiculares y rendimiento liviano.
Después de más de una década de puesta al día tecnológica, los fabricantes nacionales de acero han logrado una producción en masa totalmente localizada de todo el espectro de productos PHS. El suministro local cubre grados que van desde el nivel básico de 1500 MPa hasta las variantes de nivel superior de 2000 MPa. En campos especializados como la resistencia a la fragilización por hidrógeno y la alta tenacidad, los productos nacionales incluso han alcanzado estándares líderes a nivel mundial. Este documento clasifica sistemáticamente el sistema técnico completo de PHS, abarcando grados de materiales, propiedades mecánicas, procesos de fabricación, aplicaciones de vehículos, modelado de simulación CAE y contramedidas de fallas, para ofrecer referencias integrales para los profesionales de las industrias de materiales de acero y automoción.
一 、 Concepto básico y posicionamiento industrial del acero endurecido por prensa
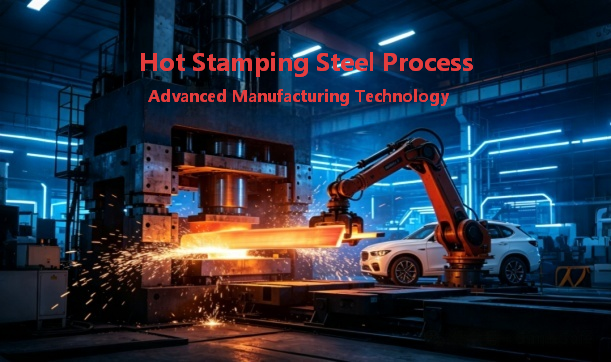
El acero de endurecimiento por prensa (PHS), también conocido como acero para estampado en caliente, es una categoría de acero de aleación de boro de ultra alta resistencia especialmente desarrollado para el proceso de conformado por estampado en caliente. Su principio de funcionamiento básico es el siguiente: la pieza bruta de acero se calienta hasta el rango de temperatura de austenización de 880 ~ 950 °C, se transfiere rápidamente a matrices y se enfría sincrónicamente durante el conformado. Esto transforma la estructura metalográfica de austenita de alta temperatura en una microestructura dura y completamente martensítica, produciendo componentes de ultra alta resistencia con una resistencia a la tracción superior a 1500 MPa.
Esta tecnología aborda perfectamente los problemas de larga data de la industria del acero convencional de ultra alta resistencia estampado en frío, a saber, mala conformabilidad, severa recuperación elástica y baja precisión dimensional. Sirve como solución de material central para lograr un diseño liviano y una seguridad superior en caso de choque para las carrocerías de automóviles actuales. En comparación con el acero estampado en frío de grados de resistencia equivalentes, los componentes estampados en caliente ofrecen una reducción de peso del 20 % al 30 %. Mientras tanto, la precisión dimensional se puede controlar dentro de ±0,5 mm, con ángulos de recuperación elástica inferiores a
二、Serie de marcas principales y propiedades mecánicas principales
2.1 Sistema de clasificación de plantas siderúrgicas principales nacionales
El acero laminado en caliente nacional ha logrado una autonomía de autoproducción a gran escala. Empresas siderúrgicas líderes como Baosteel, Ansteel (Baoshan Steel), MaSteel y Shougang han formado matrices de productos completas, con resistencias que oscilan entre 1000 MPa y 2200 MPa. En términos de fragilidad anti-hidrógeno y alta tenacidad, han alcanzado niveles avanzados internacionales, sirviendo como la principal fuente de suministro tanto para marcas nacionales como para marcas de empresas conjuntas.
(1) Grado de referencia general: 22MnB5
• Definición: El sistema de composición de referencia para el acero para estampación en caliente a nivel mundial. Todas las acerías nacionales tienen sus correspondientes versiones de producción en masa. Es el grado básico de 1500 MPa más aplicable en toda la industria y también es el acero para estampado en caliente más utilizado en la industria automotriz.
• Composición típica: C 0,22%, Mn 1,2%, B 0,002% - 0,005%. Se añade titanio para fijar el elemento nitrógeno y evitar la fragilización de los límites del grano.
• Condición de suministro: Estructura de ferrita + perlita, resistencia a la tracción aproximadamente 600 MPa, alargamiento ≥ 18%
• Después del estampado en caliente: toda la estructura de martensita, límite elástico 950/1200 MPa, resistencia a la tracción 1300/1650 MPa, dureza 470~510 HV
•Ventajas: Amplia ventana de proceso, menor costo, cadena industrial más madura. Es el material preferido para la mayoría de las piezas de estampado en caliente de nivel básico en China.
(2) Baosteel Co., Ltd. —— La gama de productos comerciales más completa
Baosteel es un referente en tecnología de acero de estampación en caliente en China. Sus productos abarcan tanto placas base laminadas en frío como en caliente, así como revestimientos de aluminio y silicio y placas desnudas. Cumple con los estándares empresariales Q/BQB 409-2023 (para laminado en frío) y Q/BQB 315-2023 (para laminado en caliente) y es la marca más utilizada por los fabricantes de componentes en China.
Marca principal de acero para estampación en caliente laminado en frío:
|
Grado |
Límite elástico después del estampado en caliente (MPa) |
Resistencia a la tracción después del estampado en caliente (MPa) |
Elongación A50 (%) |
Relación rendimiento-tracción |
Posicionamiento y aplicaciones típicas |
|
HC800/1000HS |
≥800 |
≥1000 |
≥6 |
~0.80 |
Grado de resistencia media alta, equivalente a Ductibor 1000. Aplicado en zonas de absorción de energía de choque y zonas blandas de resistencia variable, compatible con soldadura láser a medida de grados de alta resistencia. |
|
HC950/1300HS |
≥950 |
1300~1600 |
5~7 |
~0.73 |
Grado de uso general de 1300 MPa. Adecuado para piezas estructurales que requieren una dureza moderada, como travesaños de asientos y vigas transversales de techo. |
|
B1500HS |
1050~1250 |
1500~1700 |
5~8 |
~0.78 |
Grado de referencia de 1500 MPa con la mayor participación en el mercado nacional. Se utiliza para componentes básicos de seguridad, incluidos pilares A/B, vigas de umbral y vigas de choque. |
|
B1800HS |
≥1500 |
1800~2000 |
4~6 |
~0.81 |
Acero de ultra alta resistencia de 1800 MPa. Adoptado para piezas que soportan cargas extremas, como travesaños del paquete de baterías y vigas anticolisión de puertas. |
|
CR1300_2000HS |
≥1300 |
≥2000 |
4~5 |
~0.78 |
Acero endurecido por prensa laminado en frío de 2000 MPa de primer nivel. Coincide con el modelo de falla GISSMO con parámetros duales de 7%/10%, adecuado para simulación de accidentes de alta precisión. |
Acero laminado en caliente de grado especial para estampación en caliente:
•BR1200HS / BR1500HS: Productos de placa base laminada en caliente, con un coste menor en comparación con las placas base laminadas en frío. El alargamiento de rendimiento es ≥ 13%. Se utiliza principalmente para reforzar componentes de bastidores de vehículos comerciales y piezas estructurales de chasis, equilibrando resistencia y economía.
• BQT800: Acero especial para carcasa de puente tensionado térmicamente. Después del estampado térmico, su resistencia a la tracción es ≥ 550 MPa y el alargamiento es ≥ 21%. Puede sustituir las tradicionales carcasas de puentes fundidas, logrando una reducción de peso superior al 30%.
(3) Ansteel Group (Bensteel): pionero en tecnología de acero de ultra alta resistencia
Baoshan Steel y Bensteel son las primeras empresas siderúrgicas de China en lograr una producción en masa de acero para estampado en caliente de grado 2000MPa. Tienen una profunda acumulación técnica en el campo del acero estampado en caliente de alta tenacidad y sus productos se utilizan ampliamente en los fabricantes de automóviles del norte y en las marcas de nuevas energías.
• Serie estándar: una gama completa de acero prensado en caliente recubierto de aluminio y silicio en grados de 1200 MPa, 1500 MPa y 1800 MPa, con evaluación comparativa de rendimiento frente a sus homólogos internacionales. Es ampliamente utilizado en componentes de estructuras de carrocerías de marcas nacionales y extranjeras.
• Acero para estampado en caliente de ultra alta resistencia de 2000 MPa: desarrollado conjuntamente con la Universidad Northeastern en 2017 y logrando la primera producción por lotes del mundo. Después del estampado en caliente, la resistencia a la tracción es ≥ 2000 MPa, el alargamiento después de la fractura es ≥ 7% y el ángulo de flexión de tres puntos es ≥ 60°. Se ha aplicado ampliamente a modelos como BAIC New Energy, etc., reduciendo el peso de las piezas entre un 10% y un 15% en comparación con el grado de 1500MPa.
• Serie AluSlim® High Toughness: un producto mejorado lanzado conjuntamente por la Universidad Northeastern. Incluye cuatro grados: AluSlim® 1000, 1500, 2000 y 2200. Bajo el mismo nivel de resistencia, su tenacidad es entre un 10% y un 20% mayor que la de los productos tradicionales. Entre ellos, AluSlim® 2200 es el acero para estampado en caliente revestido de aluminio y silicio de mayor resistencia actual del mundo, con una resistencia a la tracción de 2020 MPa y un ángulo de flexión de tres puntos de 48,4°.
(4) MaSteel Co., Ltd. —— Ruta tecnológica especial para la resistencia a la fragilización por hidrógeno
Ma Steel se centra en el problema del agrietamiento retardado en acero estampado en caliente de ultra alta resistencia y ha lanzado productos diferenciados contra la fragilización por hidrógeno, abordando con precisión el riesgo de fragilización por hidrógeno del acero de alta resistencia en vehículos de nueva energía:
• Acero de conformado en caliente contra fracturas frágiles inducidas por hidrógeno 2000IH: Desarrollado conjuntamente con Ideal Automobile y la Universidad de Tsinghua, el enfoque principal está en alta resistencia y tenacidad combinadas con un bajo riesgo de fragilidad inducida por hidrógeno. Después del estampado en caliente, la resistencia a la tracción alcanza el nivel de 2000 MPa y la capacidad de absorción de energía es un 78% mayor que la del nivel tradicional de 2000 MPa, acercándose al nivel de dureza de 1500 MPa; verificado a través de una prueba acelerada en un ambiente ácido con pH=1 durante 120 horas, la capacidad de fragilidad inducida por anti-hidrógeno alcanza el nivel de 1500 MPa tradicional, que es más de 5 veces mayor que el de los productos tradicionales de 2000 MPa, resolviendo el problema de la industria del agrietamiento retardado inducido por hidrógeno en acero de ultra alta resistencia.
(5) Productos representativos de otras acerías importantes
• Shougang Co., Ltd.: Posee una gama completa de acero prensado en caliente con revestimiento de aluminio y silicio laminado en frío con grados de 1500MPa y 1800MPa. La precisión del tamaño del producto y la estabilidad del recubrimiento son excelentes, adecuadas para piezas grandes y complejas, como anillos de puertas y vigas de umbral integradas. También se utiliza junto con muchos de los principales fabricantes de automóviles nacionales.
• Pansteel Vanit: Aprovechando sus abundantes recursos de vanadio y titanio, desarrolla aceros microaleados para estampación en caliente. Los productos con grado de 1500MPa tienen granos más finos y un excelente rendimiento ante la fatiga. Se suministran principalmente a los mercados de vehículos comerciales y de pasajeros de la región suroeste.
• Rizhao Steel: se especializa en placas base laminadas en caliente de acero conformado en caliente con espesores que varían de 1,0 a 3,0 mm. Tiene un excelente rendimiento de expansión y es adecuado para piezas de mecanismos de desplazamiento del chasis, como brazos triangulares, brazos longitudinales y brazos oscilantes. Puede reemplazar productos laminados en frío de la misma especificación para reducir costos.
|
Grado |
Límite elástico Rp0.2 (MPa) |
Resistencia a la tracción Rm (MPa) |
Elongación después de la fractura A80 (%) |
Relación rendimiento-tracción |
Características principales y aplicaciones |
|
Usibor® 1500 |
≥1050 |
≥1400 |
5~7 |
~0.75 |
Producto de referencia de primera generación, el acero templado en prensa de 1500 MPa más utilizado en el mundo. Adecuado para componentes antiintrusión como pilares A/B, vigas de umbral y vigas anticolisión de puertas. |
|
Usibor® 1500P |
1050~1200 |
1400~1600 |
5~6 |
~0.78 |
Variante recubierta de Al-Si optimizada con mayor adherencia del recubrimiento y soldabilidad mejorada, compatible con procesos de soldadura en blanco personalizados. La letra "P" significa grado Premium. |
|
Usibor® 2000 |
≥1400 |
≥1800 |
4~5 |
~0.78 |
Producto de segunda generación con aproximadamente un 30% más de resistencia que el grado de 1500 MPa. Su ángulo de curvatura supera los 40°, lo que permite una reducción de peso adicional del 10 % al 15 %. Aplicado a piezas estructurales de carrocería con requisitos de seguridad ultra altos. |
Explicación complementaria:
Todos los grados Usibor están disponibles en una versión con recubrimiento Al-Si (aluminio-silicio), que puede prevenir la oxidación y la descarburación durante el calentamiento, eliminando la necesidad de un proceso de granallado posterior.
El sufijo "_HAZ" representa un modelo de material especializado para la zona afectada por el calor de la soldadura (Heat Affected Zone), que se utiliza en simulaciones para modelar el comportamiento mecánico del área ablandada localizada después de la soldadura.
• Usibor 1500 corresponde al estándar europeo grado 22MnB5 (código de material 1.5528), y sus composiciones y propiedades son básicamente las mismas.
- Serie Ductibor®: acero para estampación en caliente de alta resistencia y absorción de energía
|
Grado |
Límite elástico Rp0.2 (MPa) |
Resistencia a la tracción Rm (MPa) |
Elongación después de la fractura A80 (%) |
Relación rendimiento-tracción |
Características principales y aplicaciones |
|
Ductibor® 500 |
≥330 |
≥550 |
≥14 |
~0.60 |
Variante de baja resistencia y alta tenacidad que conserva una excelente ductilidad después del estampado en caliente. Se adopta en zonas de absorción de energía en caso de colisión y se suelda a medida con piezas en bruto Usibor. |
|
Ductibor® 500P |
330~380 |
550~650 |
≥12 |
~0.62 |
Grado de recubrimiento optimizado compatible con tecnología de piezas en bruto soldadas a medida para un rendimiento de soldadura más estable, comúnmente utilizado para componentes que absorben energía, como vigas longitudinales delanteras. |
|
Ductibor® 1000 |
≥800 |
≥1000 |
≥6 |
~0.80 |
Acero de temple en prensa de resistencia media de segunda generación. Su resistencia se duplica en comparación con la calidad de 500 MPa, manteniendo al mismo tiempo una alta tenacidad. Sustituyendo Ductibor 500 se puede conseguir una reducción de peso superior al 25%. |
(3) Serie de transición Usibor: material de transición de resistencia graduada
La serie Usibor Transition HT es un material para zonas de transición especialmente desarrollado para estampación en caliente de resistencia variable. Al controlar la velocidad de enfriamiento, se forma una microestructura mixta de martensita y bainita para ofrecer una distribución de resistencia en gradiente continuo, lo que evita la concentración de tensiones causada por cambios abruptos de propiedades entre zonas duras y zonas blandas.
|
Grado |
Grado de resistencia a la tracción (MPa) |
Características microestructurales |
Posicionamiento funcional |
|
Transición Usibor HT800 |
~800 |
Mezcla de martensita y bainita |
Zona de transición de alta resistencia, que conecta zonas duras de 1500 MPa y zonas de resistencia media |
|
Transición Usibor HT700 |
~700 |
Predominantemente bainita con menor martensita |
Transición de resistencia media, equilibrando suficiente resistencia y dureza. |
|
Transición Usibor HT550 |
~550 |
Bainita más ferrita |
Transición de resistencia media-baja con prioridad a la tenacidad |
|
Usibor Transición HT400 |
~400 |
Principalmente ferrita y perlita. |
Zona blanda de baja resistencia, que sirve principalmente para la absorción de energía. |
Esta serie de materiales se aplica principalmente a componentes como pilares B y marcos de vigas de piso, logrando un diseño de gradiente de rendimiento de "resistir la intrusión desde arriba y absorber energía desde abajo". Es la base material central de la tecnología de estampado en caliente de resistencia variable.
2.3 Otras marcas comunes y materiales especiales en la industria automotriz Además de los dos sistemas principales mencionados anteriormente, la industria automotriz también tiene una serie de marcas distintivas y materiales especializados que se utilizan con frecuencia en aplicaciones de alta frecuencia, que cubren requisitos de rendimiento especiales y escenarios de ingeniería de alta precisión:
• Docol 1500DP: un producto de la compañía sueca SSAB, perteneciente al grado de estampado en caliente de acero de doble fase, combina alta resistencia con cierta conformabilidad en frío y se usa comúnmente para piezas con formas relativamente simples y requisitos adicionales de conformabilidad en protección contra choques.
• BTR165: acero al boro para estampado en caliente de 1650 MPa procedente de acerías nacionales, que es la versión mejorada del Usibor 1500, con una resistencia ligeramente mayor que el grado convencional de 1500 MPa y con un coste más favorable, ampliamente utilizado en vehículos comerciales propios y turismos de nivel básico.
• Serie B1500HS_HAZ / B1800HS_HAZ / Usibor_HAZ: Tarjetas de materiales especializados para soldar zonas afectadas por el calor, parámetros de materiales esenciales para la simulación de accidentes. Debido al efecto de los ciclos de calor de soldadura, la martensita en la zona afectada por el calor sufre un ablandamiento por templado, con una dureza típicamente entre un 15% y un 30% menor que la del material base, siendo un área débil de alto riesgo de falla estructural, y debe asignarse por separado en la simulación para garantizar la precisión del cálculo.
• Acero galvanizado para estampado en caliente de grado 1500MPa: Cada acería tiene una versión de producción en masa correspondiente, desarrollada para vehículos en entornos de alta corrosión, que combina una alta resistencia al estampado en caliente con la capacidad de protección catódica de la capa galvanizada, utilizada principalmente en componentes del chasis y componentes de la estructura inferior de la carrocería del vehículo.
三、Sistema de proceso central de estampado en caliente
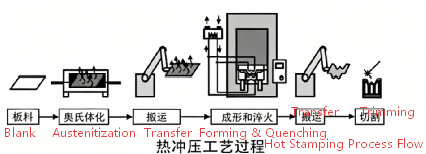
3.1 Flujo del proceso básico El proceso estándar de estampado directo en caliente consta de cinco pasos principales:
1. Preparación para cortar el material: corte el material en lámina de acuerdo con las dimensiones de la pieza, elimine las rebabas y taladre previamente los orificios si es necesario.
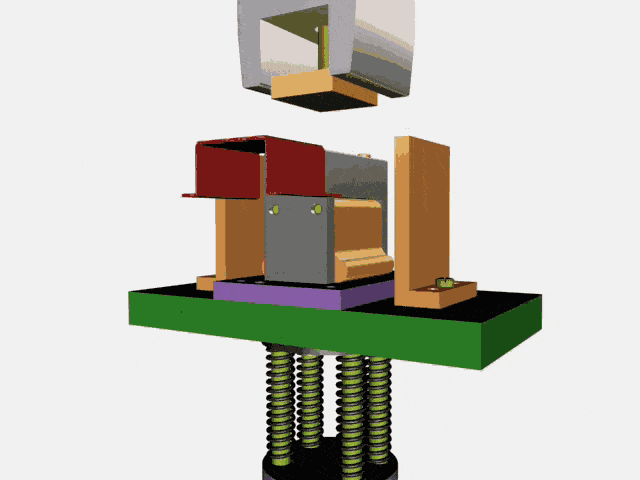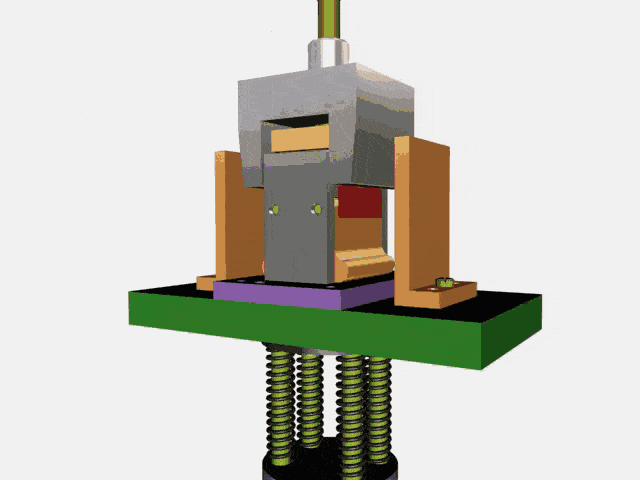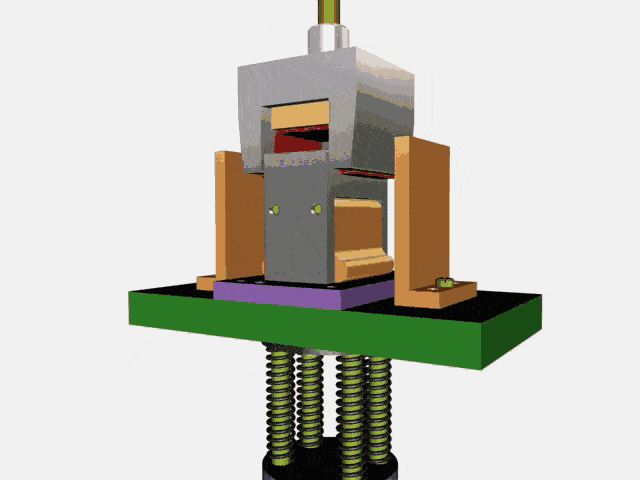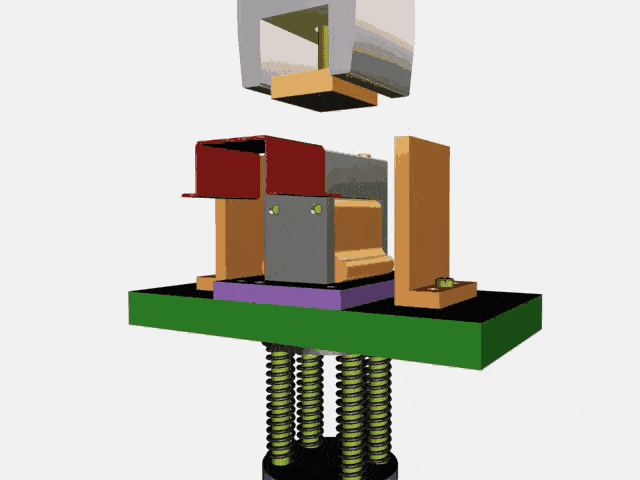
2. Calentamiento a alta temperatura: envíe el material de lámina al rojo vivo al horno de calentamiento del rodillo inferior y caliéntelo a 880-950 ℃, manteniendo la temperatura durante 3-5 minutos para austenitizar completamente la placa de acero.
3. Transferencia rápida: El brazo mecánico transfiere el material en láminas al rojo vivo desde el horno a la máquina estampadora en un tiempo controlado de 5 segundos o menos para evitar una caída excesiva de temperatura.
4. Estampado y enfriamiento: el molde se cierra para completar el formado y los canales internos de agua de refrigeración del molde eliminan rápidamente el calor. La velocidad de enfriamiento es ≥ 27 ℃/s y la presión de mantenimiento se mantiene durante 5 a 10 segundos para completar la transformación de la fase martensítica.
5. Postratamiento: Después del desmolde, realice el corte y punzonado con láser. Para los productos recubiertos de aluminio y silicio, no se requiere granallado, mientras que la lámina desnuda necesita granallado para eliminar la capa de óxido.
3.2 Clasificación de las Principales Rutas del Proceso
(1) Proceso de estampado directo en caliente
El material laminar se calienta directamente y se le da forma en un solo paso. El proceso es simple y eficiente, adecuado para piezas con formas relativamente simples, como travesaños de parachoques y vigas de impacto de puertas.
(2) Proceso de estampado en caliente indirecto
Primero, complete aproximadamente el 90% del preformado mediante estampado en frío, luego calor y finalmente estampado en caliente y enfriamiento. Esto es adecuado para piezas con formas complejas y grandes profundidades de embutido (como el canal central), lo que puede reducir la deformación en la etapa de estampado en caliente y reducir el riesgo de agrietamiento.
(3) Proceso de estampado en caliente de resistencia variable
A través de la tecnología de control de temperatura de la zona del molde, diferentes áreas de la pieza se enfrían a diferentes velocidades de enfriamiento para formar una estructura y propiedades en gradiente. Una aplicación típica es el pilar B: la parte superior se enfría rápidamente para obtener una resistencia martensítica a la intrusión de 1500 MPa, y la parte inferior se enfría lentamente para obtener una estructura de bainita de 800-1000 MPa para la absorción de energía, lo que puede optimizar significativamente el rendimiento en impacto lateral.
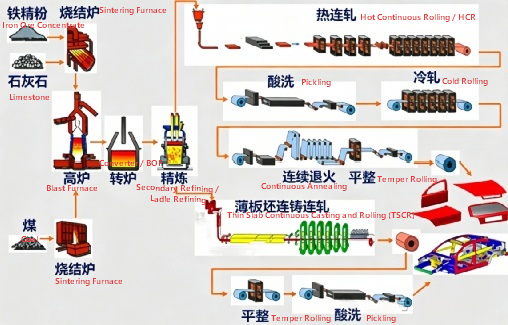
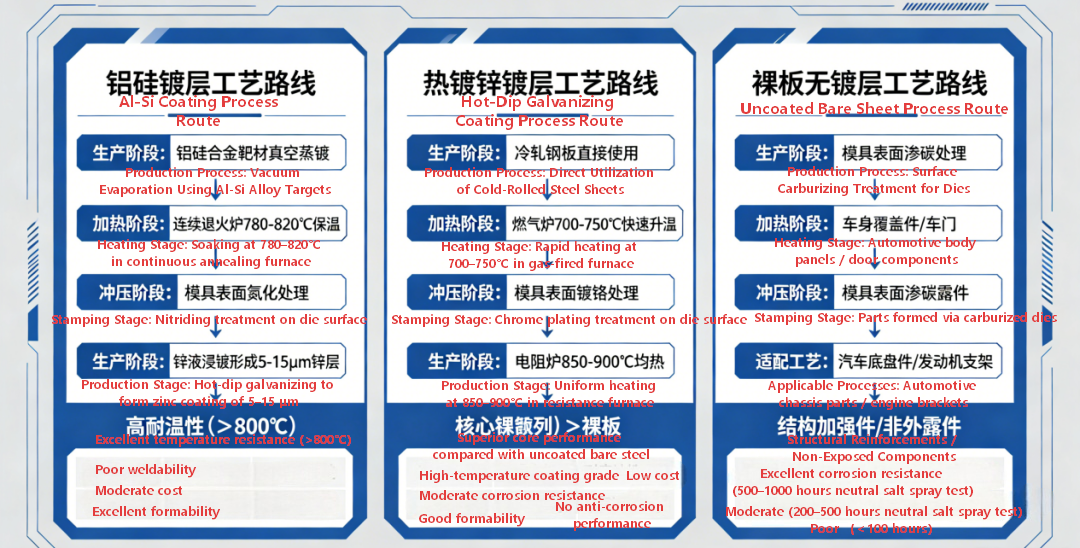
3.3 Sistema de revestimiento de superficies
|
Tipo de revestimiento |
Producto representativo |
Función principal |
Ventajas y desventajas |
|
Recubrimiento Al-Si (Al-Si) |
Usibor-AS, B1500HS+AS |
Previene la oxidación y descarburación a alta temperatura, sin granallado |
Proceso más maduro; sin protección catódica, propenso a la corrosión cuando se daña el revestimiento. El aluminio que ingresa a las soldaduras durante la soldadura reduce la resistencia de las uniones, lo que requiere la eliminación del recubrimiento con láser. |
|
Recubrimiento galvanizado en caliente (GI) |
Usibor-AS, B1500HS+AS |
Combine protección contra altas temperaturas y rendimiento anticorrosión catódico |
Sólo aplicable a estampación en caliente indirecta con riesgo de fragilización de metales líquidos (LME). |
|
Acero desnudo sin recubrimiento (sin recubrimiento) |
Espacio en blanco 22MnB5 sin recubrimiento |
Costo de material más bajo |
Se forman incrustaciones de óxido después del calentamiento, es obligatorio realizar un granallado; Mala calidad superficial y alto riesgo de descarburación. |
四、Expansión de aplicaciones industriales y aplicaciones de vehículos completos automotrices
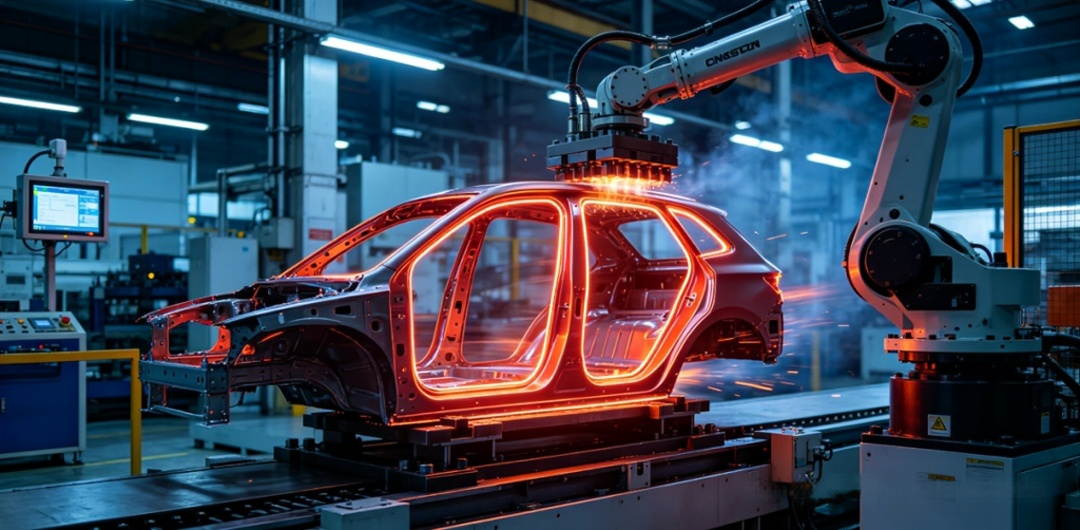
4.1 Áreas de aplicación típicas del acero estampado en caliente en carrocerías de automóviles: El acero estampado en caliente se ha convertido en un material estándar para las carrocerías de seguridad de los automóviles modernos. Se utiliza principalmente en la estructura de "jaula de seguridad" del habitáculo. Las áreas de aplicación típicas incluyen:
1. Protección contra colisiones frontales: viga del parachoques delantero, sección de refuerzo de la viga longitudinal delantera, placa de refuerzo del pilar A
2. Protección contra colisiones laterales: placa de refuerzo del pilar B, riel del piso, viga del parachoques de la puerta, viga lateral del techo
3. Protección superior contra la resistencia a la presión: travesaño del techo delantero, travesaño del techo trasero, placa de refuerzo superior del pilar A
4. Estructura inferior: pasillo central, travesaño del asiento, pieza de refuerzo de la carcasa inferior del paquete de baterías (para vehículos de nueva energía)
4.2 Estado actual de la solicitud de la industria
• La proporción de aplicaciones continúa aumentando: el uso de acero prensado en caliente en vehículos domésticos de combustible convencional representa aproximadamente entre el 10% y el 15% del peso del panel de la carrocería. Para los vehículos de nueva energía, debido a la necesidad de proteger el paquete de baterías, la proporción ha aumentado al 20% - 30%. Algunos modelos de gama alta superan incluso el 35%.
• Los grados de resistencia se mejoran constantemente: inicialmente, 1500 MPa era el grado principal, pasando gradualmente a 1800 MPa y 2000 MPa. Modelos como Xiaomi YU7 y Zeke ya han adoptado acero prensado en caliente de grado 2000MPa como viga de impacto de la puerta.
• Desarrollo de piezas integradas a gran escala: desde piezas individuales hasta "formado integrado de anillo de puerta" y "viga de umbral general" y otras piezas integradas prensadas en caliente a gran escala, reduciendo los procesos de soldadura y mejorando la integridad estructural general.
• Adopción generalizada del diseño de resistencia variable: componentes como los pilares B y las vigas longitudinales generalmente adoptan un diseño de resistencia gradual para lograr un equilibrio y optimización entre la resistencia a la intrusión y la absorción de energía.

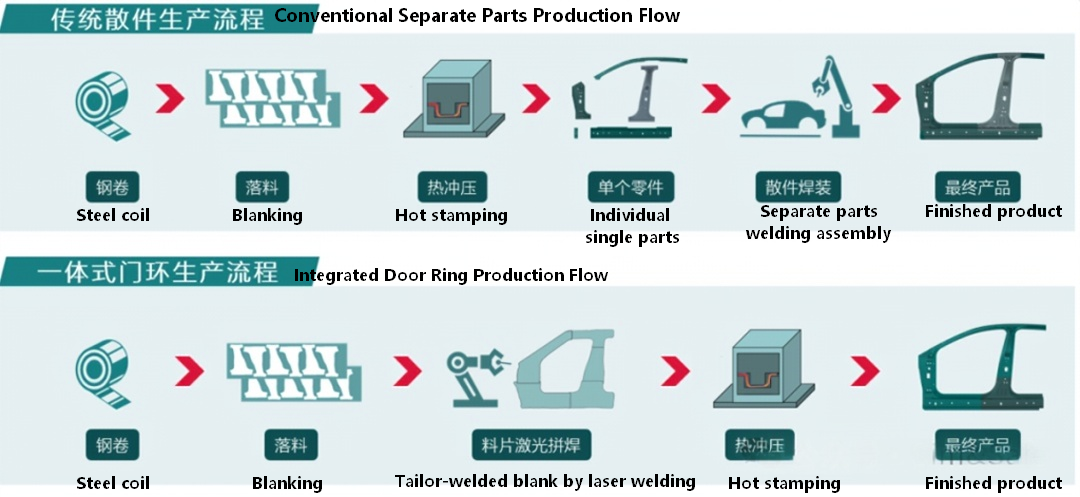
4.3 Casos típicos de aplicación de vehículos
• Wuling Kaijie: El acero de alta resistencia en la carrocería representa el 63% y el acero de ultra alta resistencia termoformado representa el 10,1%. Se aplica en más de 10 partes clave, como la viga transversal delantera, las placas de refuerzo de las vigas A/B y las vigas de impacto de las puertas.
• SAIC Audi E5 Sportback: Utiliza acero termoformado a 1500 MPa para construir una carrocería de seguridad en forma de jaula, que cubre las vigas de impacto, las vigas longitudinales, las vigas A/B/C y la estructura inferior. En caso de colisión frontal a 64 km/h, la intrusión en la cabina del conductor se reduce significativamente.
• Xiaomi YU7: utiliza acero termoformado súper resistente de 2200 MPa, aplicado a las vigas de impacto de las cuatro puertas y a los tubos de expansión térmica integrados en las vigas A/B. La capacidad de carga de la viga de impacto aumenta entre un 37% y un 52% en comparación con el grado de 1500MPa.
五、Análisis de la expansión de la aplicación de simulación
5.1 Simulación del proceso de estampado térmico
El proceso de estampado en caliente es un problema típico de acoplamiento de múltiples campos "temperatura - microestructura - tensión". El software de simulación principal incluye LS-DYNA, AutoForm, Dynaform, PAM-STAMP, etc. Los contenidos principales de la simulación son:
• Simulación de campo de temperatura: prediga la distribución de temperatura durante todo el proceso de calentamiento, transferencia, estampado y mantenimiento de la presión del material en láminas.
• Simulación de transformación de fase: basándose en la curva CCT, prediga las tasas de transformación de fase y las proporciones finales de martensita, bainita y ferrita bajo diferentes velocidades de enfriamiento.
• Simulación de formabilidad: prediga el agrietamiento, las arrugas y el riesgo de reducción del espesor durante el proceso de estampado en caliente.
• Predicción de recuperación de deformación: prediga la cantidad de recuperación de deformación considerando el efecto de expansión de la transformación de fase y la expansión y contracción térmica, guiando la compensación de la forma de la superficie del molde.
5.2 Modelado de materiales en simulación de colisiones
(1) Modelo constitutivo del material base
Para el acero estampado en caliente en simulaciones de colisiones, normalmente se utiliza un modelo constitutivo elastoplástico, considerando el efecto de la tasa de deformación (modelo de Cowper-Symonds) e ingresando la curva tensión-deformación real. Debido a la débil capacidad de endurecimiento de la martensita después del estampado en caliente, la curva tensión-deformación cede rápidamente y entra en estrechamiento, con un alargamiento de sólo el 5% al 7%.
(2) Modelo de falla GISSMO
GISSMO (Modelo de daño dependiente del estado de tensión incremental generalizado) es el modelo de falla por daño dúctil más utilizado en las simulaciones de colisiones automotrices actuales y también es la tarjeta de falla predeterminada para grados de alta gama como CR1300_2000HS. El principio básico del modelo es:
• Describir la deformación del daño bajo diferentes estados de tensión basados en la triaxialidad de la tensión y los parámetros del ángulo de Lode
• Usar un algoritmo de acumulación de daño incremental para considerar la influencia de los cambios en la ruta de carga en la falla
• Introducir factores de evolución del daño para simular la degradación de la rigidez durante la propagación de la grieta.
La diferencia entre los parámetros de deformación por falla del 7% y el 10%:
• 7% GISSMO: Correspondiente al criterio de fractura en condiciones de triaxialidad de alta tensión (dominadas por la tensión), la deformación de falla es menor y más conservadora.
• 10% GISSMO: Correspondiente al criterio de fractura en condiciones de triaxialidad de tensión baja (dominadas por corte), la deformación de falla es mayor
• En simulaciones reales, los dos parámetros cambian continuamente a través de la función de triaxialidad de tensión para cubrir completamente los modos de falla como tensión, corte y combinación de tensión-cortante.
(3) Modelado de la región HAZ
La zona afectada por el calor (HAZ) de soldadura es el eslabón débil en la falla de las estructuras de acero estampado en caliente. Debido al efecto del ciclo térmico de soldadura, la martensita en la región HAZ sufre un ablandamiento por templado, con una dureza que disminuye entre un 15% y un 30%, y el riesgo de fractura es significativamente mayor que el del material base. La simulación precisa requiere:
• Establecer un modelo de partición de la zona de soldadura para distinguir entre el núcleo de soldadura, la zona de grano grueso, la zona de grano fino y la zona de templado.
• Asignar tarjetas de materiales de resistencia diferentes a cada zona (como B1500HS_HAZ)
• Hacer coincidir los parámetros de falla correspondientes para garantizar que la ubicación de la falla sea consistente con la prueba
• Experiencia en ingeniería: en la simulación de puntos de soldadura del B1500HS, la falla ocurre en la HAZ en lugar del núcleo de soldadura en la mayoría de los casos.
六、Problemas de fallas comunes y soluciones en producción y uso
6.1 Descripción de los problemas de falla por fatiga del material:
Las piezas estampadas en caliente están sujetas a cargas alternas (como golpes y vibraciones en la carretera) durante el funcionamiento del vehículo. Las grietas por fatiga surgen en las áreas de concentración de tensiones y se expanden gradualmente, lo que eventualmente conduce a la fractura. Aunque el acero martensítico estampado en caliente tiene una alta resistencia estática, su relación resistencia a la fatiga/resistencia a la tracción (aproximadamente 0,35 - 0,4) es menor que la del acero ordinario con bajo contenido de carbono y es más sensible a la concentración de tensiones.
Causas:
1. Factores de diseño: cambios repentinos en la sección transversal, esquinas afiladas, pequeños agujeros, etc., que provocan concentración de tensiones.
2. Factores del proceso: la rugosidad de la superficie cortada con láser es grande y hay muchas rebabas, que se convierten en la fuente de grietas por fatiga.
3. Factores de soldadura: la tensión de tracción residual alrededor del punto de soldadura y el ablandamiento de la HAZ reducen conjuntamente el rendimiento ante la fatiga.
4. Factores de microestructura: la estructura martensítica completa tiene poca plasticidad y la tasa de propagación de grietas por fatiga es más rápida.
Soluciones:
1. Optimización estructural: aumentar el radio de los filetes de transición, evitar cambios repentinos en la sección transversal y reducir el coeficiente de concentración de tensiones; Coloque los orificios de apertura lejos de las áreas de mayor estrés.
2. Mejora del proceso: optimizar los parámetros de corte por láser para mejorar la suavidad de la superficie; realizar rectificado y desbarbado en los bordes clave
3. Fortalecimiento de la superficie: utilice granallado para introducir tensión de compresión residual en la superficie, lo que puede aumentar la resistencia a la fatiga entre un 20% y un 30%.
4. Optimización de la soldadura: controle la entrada de calor de la soldadura, reduzca el ancho de la zona de ablandamiento HAZ; realizar un templado local después de la soldadura para eliminar la tensión residual
5. Selección de materiales: para piezas con altos requisitos de fatiga, se pueden seleccionar grados de alta tenacidad como Ductibor 1000 o se puede adoptar un diseño de resistencia variable; Los grados nacionales pueden priorizar el uso de productos de microaleaciones de vanadio y titanio, que tienen un mejor rendimiento ante la fatiga después del refinamiento del grano.
6.2 Descripción de los problemas de falla por corrosión del material:
Cuando el acero estampado en caliente se expone a ambientes corrosivos como la humedad y la niebla salina, se producen reacciones químicas o electroquímicas, lo que resulta en una disminución en el rendimiento de la capa superficial del material, una reducción en el área de la sección transversal y, en casos severos, fallas en la perforación. Los productos con recubrimientos de aluminio y silicio sufren tasas de corrosión aceleradas en el sustrato cuando el recubrimiento se daña debido a la ausencia de protección catódica.
Causas:
1. El revestimiento de aluminio y silicio solo proporciona una barrera de protección. Las áreas dañadas no pueden proporcionar protección catódica como la capa galvanizada y la corrosión se extenderá al interior del sustrato.
2. La sección cortada con láser carece de protección de recubrimiento, lo que la convierte en un área muy propensa a la corrosión.
3. Los componentes en la parte inferior del vehículo están en contacto prolongado con barro, sal de nieve y tienen duras condiciones corrosivas.
4. Las cavidades internas de las piezas tienen una cobertura eléctrica incompleta, lo que las hace propensas a la corrosión de la cavidad.
Soluciones:
1. Mejorar el sistema de recubrimiento: en ambientes altamente corrosivos, priorice el uso de acero galvanizado estampado en caliente o adopte un esquema de recubrimiento compuesto de aluminio-silicio + zinc.
2. Protección de la sección: Después del corte con láser, aplique pegamento o imprimación rica en zinc a la sección para el tratamiento de sellado.
3. Optimización estructural: Diseñar orificios de drenaje para evitar la acumulación de agua en las cavidades internas de las piezas; Reducir las estructuras de huecos para evitar la acumulación de líquido.
4. Optimización del proceso de recubrimiento: mejorar la uniformidad de la película de pintura electroforética para garantizar que el espesor de la película de la cavidad interna cumpla con el estándar; agregue un revestimiento antigrietas de PVC a las piezas clave.
5. Control del proceso: garantizar la integridad del recubrimiento de aluminio y silicio para evitar que el recubrimiento se despegue durante el proceso de estampado; Tome protección de aceite antioxidante durante el transporte y almacenamiento.
6.3 Falla por deformación plástica del material
Descripción del problema:
Cuando se someten a colisiones o cargas extremas, las piezas estampadas en caliente sufren una deformación plástica más allá de las expectativas de diseño, lo que resulta en inestabilidad estructural e intrusión excesiva en el compartimiento de pasajeros, lo que afecta el desempeño de seguridad.
Causas:
1. Resistencia del material insuficiente: Velocidad de enfriamiento insuficiente durante el enfriamiento, formando fases blandas de bainita o ferrita, lo que lleva a que el límite elástico real sea inferior al valor de diseño.
2. Diseño inadecuado de la sección: Momento de inercia insuficiente de la sección, provocando inestabilidad al pandeo bajo compresión.
3. Fallo de soldadura: fractura prematura de los puntos de soldadura que provoca la interrupción de la trayectoria de transmisión de la fuerza estructural y un aumento repentino de la carga local.
4. Defectos de proceso: Las piezas tienen puntos blandos y dureza desigual, y las áreas débiles experimentan primero una deformación plástica.
Soluciones:
1. Control del proceso: Asegúrese de que los canales de agua de refrigeración de los moldes no estén obstruidos, con una velocidad de enfriamiento de ≥ 27 ℃/s; Inspeccione periódicamente la distribución de dureza de las piezas para eliminar los puntos blandos.
2. Refuerzo estructural: Optimice la forma de la sección, agregue nervaduras para mejorar la capacidad antipandeo; Utilice secciones cerradas en lugar de secciones abiertas.
3. Actualización del material: cuando la carga supere los 1500 MPa, actualice a acero estampado en caliente de grado 1800 MPa o 2000 MPa.
4. Inspección de calidad: agregue inspección de dureza en la línea de producción para garantizar la transformación completa de la martensita; Utilice el escaneo tridimensional para controlar las tolerancias de tamaño y posición de forma.
6.4 Grietas y fallas del material
Descripción del problema:
Durante el proceso de producción o servicio de estampado, las piezas presentan grietas macroscópicas, lo que resulta en fallas estructurales directas. Según la etapa de aparición, se puede dividir en dos categorías: agrietamiento por estampación y agrietamiento por servicio.
Causas y soluciones para el agrietamiento del estampado:
1. Agrietamiento durante el proceso de estampado en caliente: el largo tiempo de transferencia del material de la lámina y la baja temperatura provocan una disminución de la plasticidad, lo que provoca agrietamiento por estirado; Solución: Optimice el ciclo manual mecánico, controle el tiempo desde la descarga hasta el cierre del molde ≤ 5 segundos y garantice la temperatura inicial de estampado ≥ 750 ℃
2. Agrietamiento por flexión en frío: la plasticidad insuficiente de la estructura de martensita debido a un radio de flexión demasiado pequeño durante el proceso de flexión posterior provoca grietas en el lado exterior; Solución: aumentar el radio de curvatura interior (≥ 3t) o calentar y templar localmente el área de curvatura para mejorar la dureza.
3. Recorte de bordes y agrietamiento por punzonado: es probable que se produzcan microfisuras en la sección de estampado del acero de ultra alta resistencia y posteriormente se expanden bajo fuerza; Solución: utilice corte por láser en lugar de estampado u optimice el espacio de estampado para reducir el tipo de agrietamiento en servicio del núcleo: el agrietamiento retardado inducido por hidrógeno es el modo de falla más representativo para acero estampado en caliente de alta resistencia por encima de 1500 MPa:
• Descripción del problema: La pieza sufre repentinamente una fractura frágil bajo una carga estática por debajo del límite elástico después de un período de tiempo, sin deformación plástica evidente, de forma repentina y oculta.
• Mecanismo de aparición: Los átomos de hidrógeno se infiltran en el acero durante la fundición, el lavado con ácido, la galvanoplastia, la soldadura, etc., se acumulan en los puntos de concentración de tensiones, lo que reduce la fuerza de unión en los límites de los granos y, en última instancia, provoca el agrietamiento intergranular. El recubrimiento de aluminio y silicio dificultará el escape de hidrógeno, exacerbando el riesgo de fragilización por hidrógeno.
• Áreas de alto riesgo: Borde de corte láser, alrededor de puntos de soldadura y áreas con gran deformación por estampado
• Solución:
un. Aspecto material: Optimice el diseño de componentes agregando elementos de microaleación como Nb, V y Ti para refinar la estructura del grano y mejorar la resistencia a la fragilización por hidrógeno; para escenarios de alto riesgo, seleccione directamente grados especiales anti-fragilización por hidrógeno como 2000IH de Ma Steel
B. Aspecto del proceso: realizar un recocido por deshidrogenación a baja temperatura (manteniendo a 170-200 °C durante 2-4 horas) después del estampado en caliente; Controle la calidad del corte por láser para reducir las microfisuras en los bordes
c. Control ambiental: Evite la condensación del moho para evitar la formación de agua condensada y evitar que los átomos de hidrógeno penetren a través del agua; Mantener un ambiente de producción seco.
d. Diseño estructural: reduzca el coeficiente de concentración de tensiones y evite áreas donde se superpongan altas tensiones y un alto contenido de hidrógeno.
6.5 Cuestiones de precisión dimensional y de flexión
Descripción del problema:
Después de desmoldar las piezas estampadas en caliente, sufren un rebote de forma, lo que produce desviaciones dimensionales y afecta la precisión del ensamblaje. Aunque el rebote en el estampado en caliente es mucho menor que en el estampado en frío, aún no puede ignorarse en piezas grandes y de resistencia variable.
Causas:
1. El enfriamiento desigual conduce a una distribución desigual de la tensión residual dentro de las piezas.
2. Diferentes regiones de piezas de resistencia variable tienen estructuras diferentes y la diferencia en la expansión por transformación de fase provoca tensión adicional.
3. Distribución de temperatura inconsistente en el molde, con velocidades de enfriamiento locales inconsistentes.
4. Tiempo de mantenimiento insuficiente, no finalizándose la transformación de fase antes del desmolde.
Soluciones:
1. Compensación del molde: prediga la cantidad de rebote mediante simulación de estampado en caliente y realice una compensación inversa en la superficie del molde.
2. Optimización del proceso: ampliar adecuadamente el tiempo de espera (≥8 s) para garantizar una transformación martensítica completa; Optimice el diseño de los canales de agua de refrigeración para garantizar una refrigeración uniforme.
3. Control de parámetros: estabilice los parámetros del proceso, como la temperatura de calentamiento de la lámina, la temperatura del molde y la fuerza de sujeción para reducir las fluctuaciones entre lotes.
4. Control de temperatura de la zona: Diseñe razonablemente el ancho de las zonas de transición para piezas de resistencia variable para evitar un rebote desigual causado por cambios repentinos en el rendimiento.
七、 Resumen y tendencias futuras
La tecnología del acero estampado en caliente ha evolucionado durante los últimos 50 años, formando un espectro de resistencia completo que va desde 500 MPa hasta más de 2200 MPa. Ha avanzado continuamente desde una fuerza uniforme a un rendimiento gradual y hacia una dirección más integrada y a gran escala. Las empresas siderúrgicas nacionales han logrado un gran avance desde ponerse al día hasta estar a la par, e incluso liderar en algunos campos. En los subsectores de resistencia ultraalta, fragilización anti-hidrógeno y alta tenacidad de nivel de 2000 MPa, han formado sus propias tecnologías centrales.
Impulsado por las fuerzas duales de la electrificación automotriz y la mejora de los estándares de seguridad, la proporción de aplicaciones y el nivel de resistencia del acero estampado en caliente seguirán aumentando. Al mismo tiempo, es necesario reconocer que cuanto mayor es la resistencia del acero estampado en caliente, más sensible es a la fragilización por hidrógeno, más difícil es la soldadura y más estrecha es la ventana de formación. Esto plantea mayores requisitos para la investigación y el desarrollo de materiales, el control de procesos y la precisión de la simulación. En el futuro, la industria optimizará continuamente hacia el objetivo de "mayor resistencia + mejor tenacidad + mejor soldabilidad + menor riesgo de fragilización por hidrógeno", promoviendo el desarrollo de la tecnología del acero estampado en caliente a un nivel superior.
1°.


