


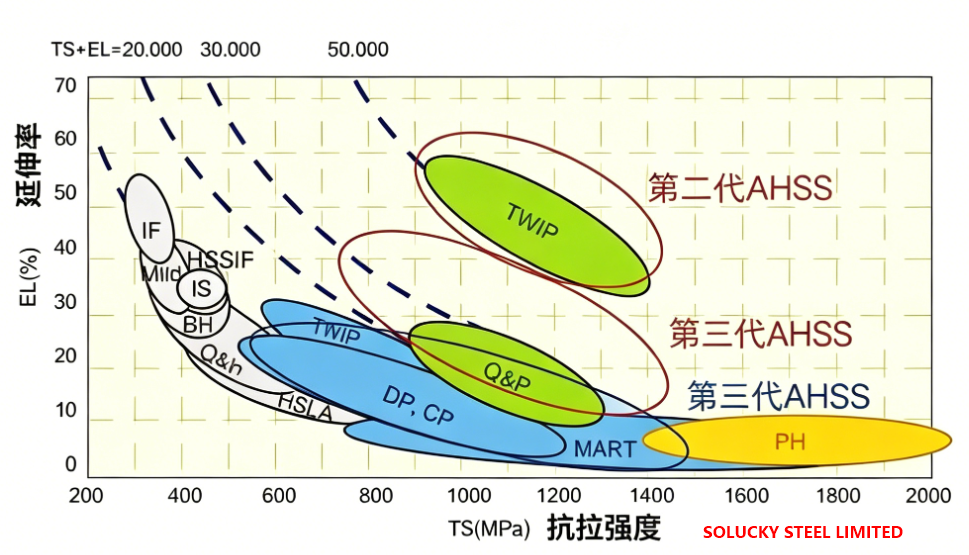
一 、 Conceptos básicos de materiales: ¿Qué es el acero de fase dual (DP)?
1.1 Principio fundamental
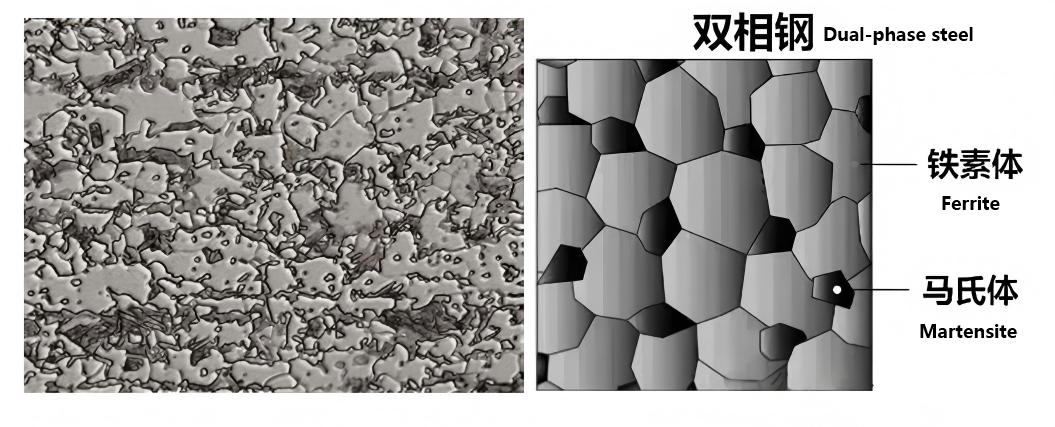
La microestructura del acero dúplex consta de una matriz de ferrita blanda e islas de martensita dura. La martensita se encuentra dispersa en forma de islas sobre la matriz de ferrita. Esta estructura "esponja + piedra" le permite poseer simultáneamente las siguientes características:
• Excelente ductilidad y formabilidad proporcionada por la ferrita.
• Alta resistencia a la deformación y resistencia proporcionada por la martensita.
1.2 Convención de nomenclatura de grados
|
Prefijo / Sufijo |
Significado |
|
HC |
Productos planos de alta resistencia para conformado en frío. |
|
b |
Prefijo propietario de Baosteel (estándar empresarial) |
|
XXX/AAAA |
Límite elástico mínimo / Resistencia mínima a la tracción (Unidad: MPa) |
|
PD |
Sustrato de acero de doble fase laminado en frío (sustrato de acero CR DP) |
|
DPD |
Sustrato de acero bifásico galvanizado en caliente (sustrato de acero HDG DP) |
|
+Z |
Recubrimiento de zinc puro por inmersión en caliente |
|
+ZF |
Recubrimiento galvanizado en caliente (recubrimiento GA) |
II. Propiedades clave: tabla de comparación de parámetros de series completas
2.1 Composición química (análisis de cuchara, porcentaje de fracción de masa)
Todos los grados adoptan un sistema de composición básico C-Si-Mn. Se añaden trazas de elementos de aleación como Nb, Ti, Cr y Mo para refinar los granos y mejorar la templabilidad. La cantidad total de elementos de aleación no supera el 1,5%.
|
Grado |
C≤ |
Si≤ |
Mn≤ |
P≤ |
S≤ |
|
HC250/450DP |
0.15 |
0.6 |
2.5 |
0.040 |
0.015 |
|
HC300/500DP |
0.15 |
0.6 |
2.5 |
0.040 |
0.015 |
|
B340/590DP |
0.15 |
0.9 |
2.5 |
0.040 |
0.015 |
|
HC340/590DP |
0.15 |
0.9 |
2.5 |
0.040 |
0.015 |
|
B420/780DP |
0.18 |
0.9 |
2.5 |
0.040 |
0.015 |
|
HC420/780DP |
0.18 |
0.9 |
2.5 |
0.040 |
0.015 |
|
HC550/980DP |
0.23 |
1.0 |
3.0 |
0.040 |
0.015 |
|
HC820/1180DP |
0.23 |
1.0 |
3.0 |
0.040 |
0.015 |
|
HC1000/1470DP |
0.28 |
1.0 |
3.0 |
0.040 |
0.015 |
La composición química de la serie DPD+Z galvanizada en caliente es exactamente la misma que la del correspondiente acero DP laminado en frío, con solo un recubrimiento superficial adicional aplicado.
2.2 Propiedades mecánicas a temperatura ambiente (parámetros básicos)
Los datos a continuación son resultados de pruebas de muestras transversales P17 de acuerdo con GB/T 228.1-2021, aplicables a calibres regulares con espesores que oscilan entre 0,7 mm y 2,5 mm.
|
Grado |
Rango de límite elástico (MPa) |
Resistencia a la tracción, mín. (MPa) |
Elongación después de la fractura A50, mín. (%) |
Relación típica de rendimiento a tracción |
|
HC250/450DP |
250~320 |
450 |
28 |
0.56 |
|
HC300/500DP |
290~390 |
490 |
26 |
0.59 |
|
B340/590DP |
340~500 |
590 |
16 |
0.58 |
|
HC340/590DP |
340~440 |
590 |
22 |
0.58 |
|
B420/780DP |
420~590 |
780 |
14 |
0.54 |
|
HC420/780DP |
420~550 |
780 |
15 |
0.54 |
|
HC550/980DP |
550~720 |
980 |
9 |
0.56 |
|
HC820/1180DP |
820~1150 |
1180 |
5 |
0.70 |
|
HC1000/1470DP |
1000~1300 |
1470 |
5 |
0.68 |
2.3 Propiedades mecánicas de la serie DPD+Z galvanizada en caliente
Las propiedades mecánicas de la serie galvanizada en caliente son básicamente consistentes con las del sustrato laminado en frío, excepto que el alargamiento después de la fractura disminuye ligeramente entre un 1% y un 2%.
|
Grado |
Rango de límite elástico (MPa) |
Resistencia a la tracción, mín. (MPa) |
Elongación después de la fractura A50, mín. (%) |
Relación típica de rendimiento a tracción |
|
HC340/590DPD+Z |
340~440 |
590 |
18 |
0.58 |
|
HC420/780DPD+Z |
420~550 |
780 |
14 |
0.54 |
|
HC550/980DPD+Z |
550~720 |
980 |
8 |
0.56 |
|
HC820/1180DPD+Z |
820~1150 |
1180 |
5 |
0.70 |
2.4 Interpretación de propiedades clave
•Relación rendimiento-tracción: Generalmente oscila entre 0,54 y 0,70, mucho menor que la del acero convencional de alta resistencia (0,75 a 0,90). Una menor relación entre rendimiento y tracción significa una menor recuperación elástica del estampado y una mayor precisión dimensional de las piezas.
•Tasa de endurecimiento por trabajo: En la zona de baja deformación (2% - 3%), la tasa de endurecimiento por trabajo puede alcanzar 140 - 220 MPa, dispersando efectivamente la tensión durante el proceso de conformado y evitando el estrechamiento local.
•Propiedad de endurecimiento por horneado: Después de hornear a 170°C durante 20 minutos, el límite elástico puede aumentar entre 30 y 150 MPa, mejorando significativamente la resistencia en servicio de la pieza.
•Sensibilidad a la tasa de deformación: en condiciones de choque (tasa de deformación: 10²–10³ s⁻¹), el límite elástico aumenta entre un 10 % y un 30 % y la tasa de absorción de energía de colisión es más de un 50 % mayor que la del acero ordinario con bajo contenido de carbono.
三、 Proceso de producción: ¿Cómo fabricar acero dúplex?
3.1 Flujo de producción de acero de doble fase laminado en frío
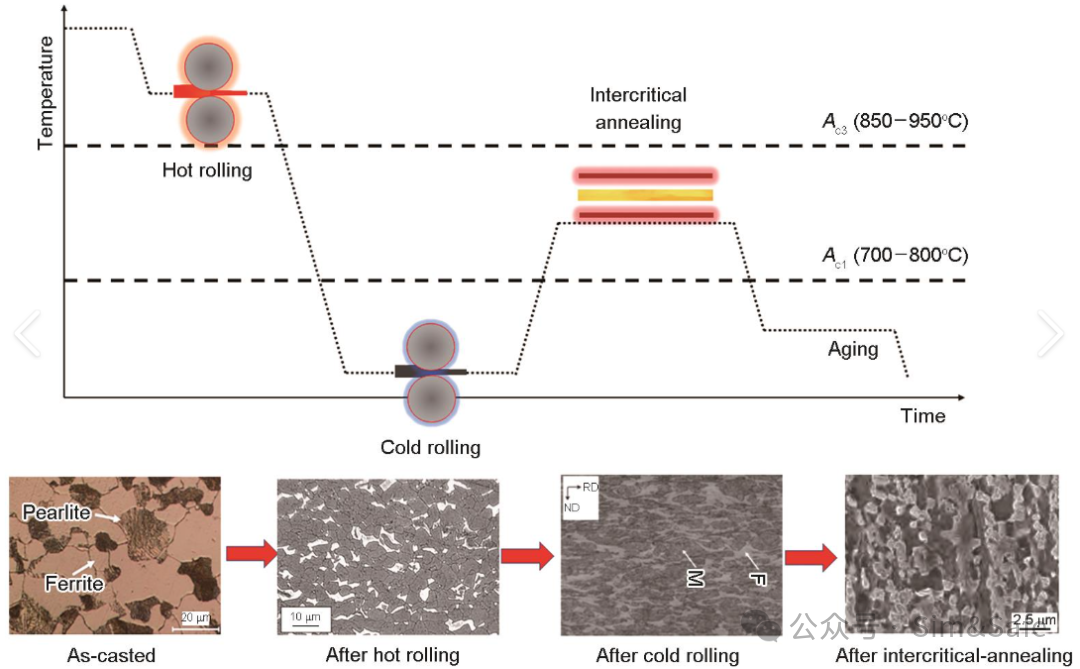
Pretratamiento de metal en caliente → Fabricación de acero con convertidores → Colada continua → Laminación en caliente → Decapado → Laminación en frío en tándem → Recocido continuo → Laminado templado → Producto terminado
Procedimientos básicos de recocido continuo:
•Calefacción: calentar hasta la región de dos fases de 780 a 870 ℃ a una velocidad de 5 a 15 ℃/s.
•Remojo: Mantenga durante 30 a 120 segundos para homogeneizar completamente la austenita.
•Enfriamiento lento: Enfríe a 650–700 ℃ a 1–5 ℃/s para formar 50%–80% de ferrita.
•Enfriamiento rápido: Enfríe a 200–300 ℃ a 10–40 ℃/s y la austenita residual se transforma en martensita.
•Tratamiento excesivo: mantener a 200-300 ℃ durante 60-300 segundos para eliminar el estrés interno
La relación correspondiente entre el contenido de martensita y la resistencia:
•DP450/500: Contenido de martensita 10%–20%
•DP590: Contenido de martensita 20%–30%
•DP780: Contenido de martensita 30%–50%
•DP980: Contenido de martensita 50%–70%
•DP1180/1470: Contenido de martensita 70%–90%
3.2 Diferencias de producción del acero bifásico galvanizado en caliente (DPD+Z)
La producción de acero dúplex galvanizado en caliente se realiza en una línea continua de galvanizado en caliente. Las diferencias clave son las siguientes:
•La temperatura de la olla de zinc es de aproximadamente 460 ℃. Después de que la tira de acero sale del recipiente de zinc, es necesario enfriarla rápidamente por debajo del punto Ms a una velocidad de ≥30 ℃/s.
•El acero exige una mayor templabilidad. Comúnmente se agrega traza de boro (B) para mejorar esta propiedad.
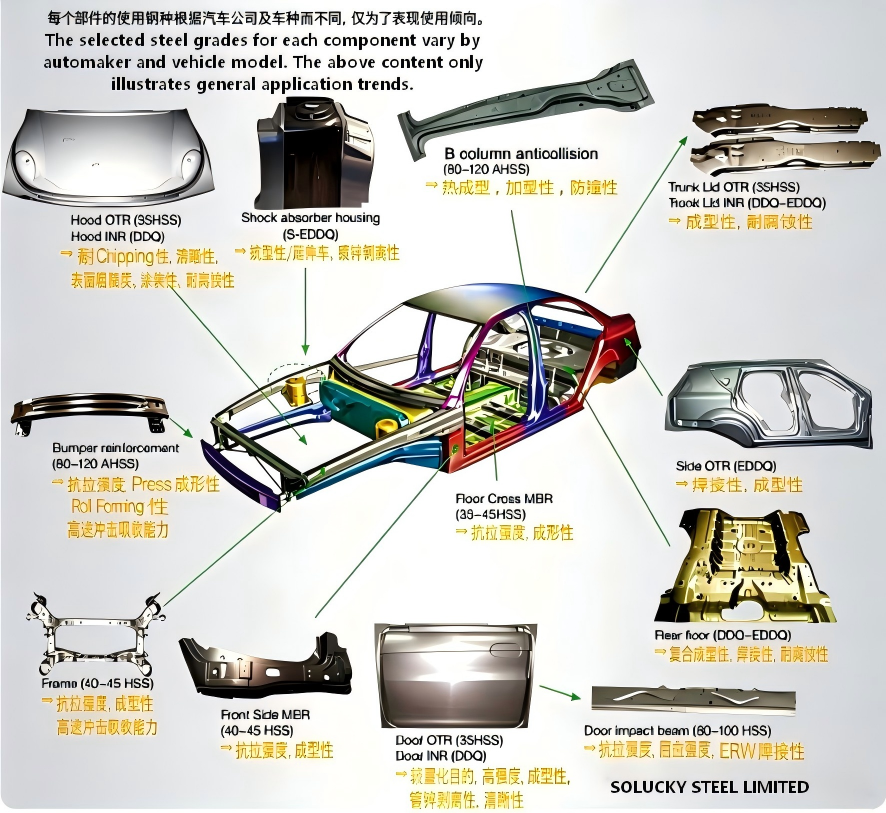
四、 Aplicación industrial: donde se utiliza acero de fase dual en automóviles
4.1 Aplicaciones típicas por grado de resistencia
|
Grado de fuerza |
Posiciones de aplicación típicas |
Funciones principales |
Efecto de reducción de peso |
|
DP450/500 |
Panel interior de puerta, panel interior de tapa de maletero, panel interior de capó, refuerzo de suelo |
Refuerzo de paneles, piezas estructurales secundarias. |
10%~15% |
|
DP590 |
Larguero delantero, viga basculante, refuerzo del pilar B, viga de impacto de puerta, estructura del asiento |
Principales piezas estructurales portantes, componentes de seguridad. |
15%~20% |
|
DP780 |
Refuerzo del pilar A, panel interior del pilar B, travesaño de choque delantero, refuerzo del parachoques |
Componentes clave de seguridad, piezas estructurales de gran capacidad de carga |
20%~25% |
|
DP980 |
Refuerzo de balancines, travesaño de techo, soporte de suspensión del chasis |
Componentes de seguridad con capacidad de carga ultraalta |
25%~30% |
|
DP1180/1470 |
Vigas de impacto delanteras y traseras, refuerzo del pilar B, viga basculante |
Componentes de seguridad que soportan cargas extremas |
30%~35% |
4.2 Aplicaciones especiales en vehículos de nuevas energías
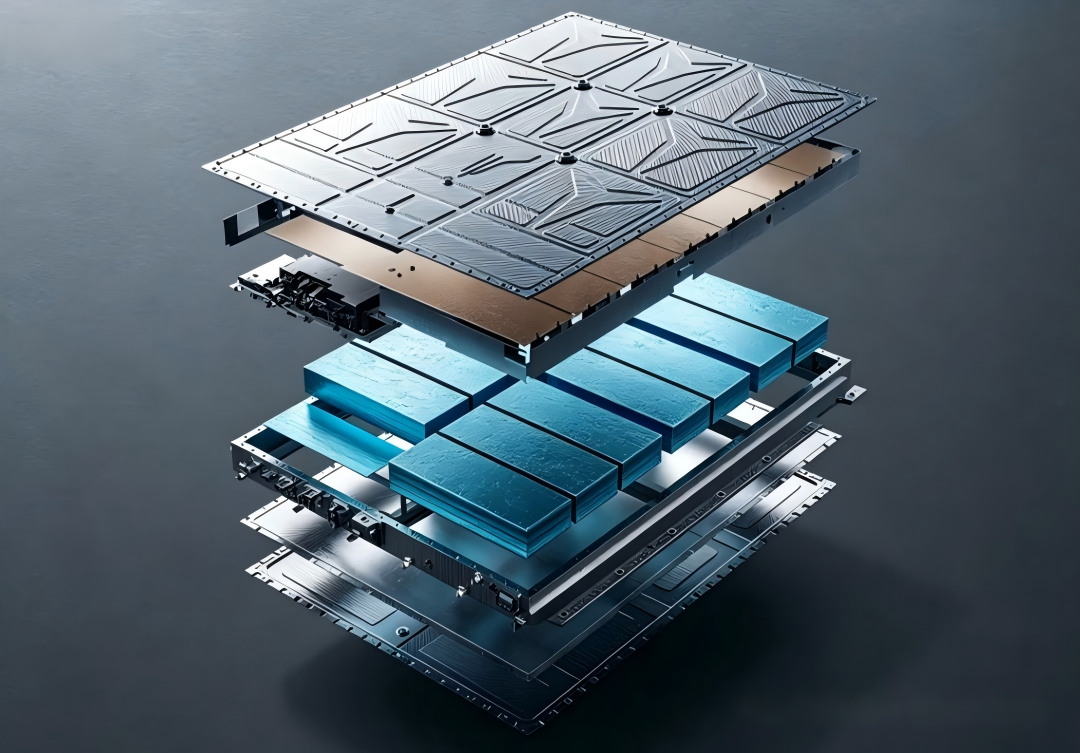
•Sistema de paquete de baterías: HC550/980DPD+Z y HC820/1180DPD+Z son los materiales principales para carcasas y marcos de paquetes de baterías. La capa de zinc proporciona 1440 horas de capacidad de protección contra niebla salina neutra, cumpliendo con los requisitos de corrosión de electrolitos.
•Estructura de la carrocería: HC1000/1470DP (acero Giga) ha sido adoptada por múltiples modelos de Changan Mazda, BYD y otras marcas. Consigue una reducción de peso del 15% al 20% en comparación con el acero DP980.
•Sistema de chasis: El acero DP galvanizado en caliente se utiliza para soportes de suspensión, ejes de transmisión y otras piezas, con resistencia a la corrosión calificada para una vida útil de más de 10 años.
4.3 Otras aplicaciones industriales
•Maquinaria de construcción: brazos de excavadora, piezas estructurales de cargadora.
•Electrodomésticos: Tambores internos de lavadora, soportes para compresores de aire acondicionado.
•Tránsito ferroviario: componentes de carrocerías de vagones de metro, estructuras de asientos.
五、 Simulación CAE: puntos clave para la simulación de acero de doble fase
La simulación de acero de doble fase se divide principalmente en dos categorías: simulación de estampado y simulación de seguridad en caso de choque. El software de uso común incluye LS-DYNA, Abaqus, AutoForm y PAM-STAMP.
5.1 Modelos de materiales principales en LS-DYNA
|
Identificación del material |
Nombre del modelo |
Escenarios de aplicación |
|
*MAT_024 |
Modelo de plasticidad lineal por partes |
Más del 90% de las aplicaciones de ingeniería, para estampado y simulación de accidentes. |
|
*MAT_123 |
Modelo de plasticidad con falla |
Predicción de fallos de colisión |
|
*MAT_224 |
Modelo de daños GISSMO |
Simulación de fracturas de alta precisión |
5.2 Parámetros constitutivos clave - Parámetros elásticos básicos (aplicables a todos los aceros dúplex)
• Módulo elástico E: 206 GPa
• Relación de Poisson PR: 0,3
• Densidad ρ: 7,85 × 10⁻⁹ t/mm³
Parámetros del modelo de tasa de deformación de Cowper-Symonds
Fórmula: σ_dyn = σ_stat × [1 + (ε̇/C)^(1/P)]
|
Materiales |
C(s⁻¹) |
pag |
Fuente de datos |
|
DP590 |
65000 |
4.5 |
Datos de la prueba CATARC |
|
DP780 |
80000 |
4.8 |
Instituto Central de Investigaciones del Hierro y el Acero |
|
DP980 |
100000 |
5.0 |
Documentos técnicos de Baosteel |
5.3 Notas sobre simulación
1. Se deben adoptar curvas de tensión-deformación plástica verdaderas en lugar de curvas de tensión-deformación de ingeniería.
2. El efecto de la tasa de deformación debe considerarse en la simulación de colisión; de lo contrario, se subestimará la resistencia del material y la capacidad de absorción de energía.
3. El tamaño de la malla de las áreas críticas se controlará entre 3 y 5 mm, ya que la predicción de fallas es muy sensible al tamaño de la malla.
4. El recubrimiento galvanizado en caliente tiene un impacto menor en las propiedades mecánicas y generalmente puede ignorarse; sin embargo, el efecto del recubrimiento debe considerarse en la simulación de soldadura.
5. Todos los parámetros se derivarán de datos de pruebas de materiales reales para evitar desviaciones causadas por parámetros generales.
VI. Conclusión
El acero de doble fase presenta una excelente combinación de resistencia y ductilidad, lo que lo convierte en un material central indispensable para la industria automotriz. Nuestra línea completa de productos cubre grados desde DP450 de baja resistencia hasta DP1470 de resistencia ultraalta, que pueden satisfacer los requisitos de aplicación para todas las piezas de automóviles, desde paneles de carrocería hasta componentes de seguridad críticos.
Con las crecientes demandas de aligeramiento y seguridad en los vehículos de nueva energía, el acero bifásico de mayor resistencia (por encima de 1500 MPa) y mejor resistencia a la corrosión se convertirá en la dirección de desarrollo futuro. Al mismo tiempo, el avance continuo de la tecnología de simulación CAE promoverá aún más la expansión de las aplicaciones del acero de doble fase, ayudando a los fabricantes de automóviles a lograr el objetivo de ser "más livianos, más seguros y más económicos".
•El peso típico del recubrimiento oscila entre 60 y 120 g/m², lo que confiere al acero una excelente resistencia a la corrosión.


