


El acero con bajo contenido de carbono representa una gran proporción de los materiales utilizados en la fabricación de carrocerías de automóviles.
Como producto aceptado mundialmente bajo el sistema de estándares europeo, el acero con bajo contenido de carbono de la serie DC sirve como material estándar básico para todos los fabricantes de automóviles. Este artículo analizará brevemente las características del material, las propiedades mecánicas, los modelos de simulación CAE y las aplicaciones específicas de las placas de acero laminadas en frío DC01-DC07 y las placas galvanizadas de aleación de zinc DC51D + ZF-DC57D + ZF en vehículos automotores.
Clasificación de materiales y sistema estándar
Los aceros con bajo contenido de carbono de la serie DC se dividen estrictamente en dos categorías para diferentes escenarios de aplicación.
1.1 Hojas de acero con bajo contenido de carbono laminadas en frío (DC01-DC07)
Estándar aplicable: EN 10130:2020 (último estándar europeo), equivalente al estándar chino GB/T 5213-2019.
•Características clave: Excelente calidad superficial, formabilidad superior y menor costo.
•Sus principales ventajas de rendimiento son las siguientes. Gracias al bajo contenido de carbono y al estricto control de impurezas, el acero cuenta con una excelente conformabilidad en frío, lo que permite una fácil implementación de procesos básicos como el doblado y el estampado. También tiene buena soldabilidad y es adecuado para aplanamiento, corte y corte de alta precisión con precisión dimensional estable después del procesamiento.
En términos de rendimiento superficial y dimensional, los procesos de laminado y acabado en frío brindan una superficie lisa libre de incrustaciones obvias, grietas y otros defectos, por lo que el recubrimiento posterior se puede realizar sin esmerilado adicional. Además, los productos se caracterizan por una alta precisión en espesor y ancho con una buena consistencia de lote.
Definición de designación de grado:
D: Acero plano para conformado en frío.
C: Hoja base laminada en frío
Numeral: Representa el grado de formación, cuanto mayor sea el número, mejor será la formabilidad.
1.2 Hojas de acero galvanizado en caliente (DC51D+ZF ~ DC57D+ZF)
•Norma aplicable: EN 10346:2022 (última norma europea), correspondiente a la norma Baosteel Q/BQB 420-2020.
•Características clave: Se aplica un recubrimiento de aleación de zinc y hierro sobre el sustrato laminado en frío, lo que mejora la resistencia a la corrosión y la adhesión de la pintura más de tres veces.
•Definición de designación de grado:
•Las dos primeras letras D: Acero plano para conformado en frío.
•Figuras 51 a 57: Grados de formabilidad correspondientes a DC01-DC07 (El grado 55 se omite en la norma)
•La tercera letra D: Galvanizado en caliente.
•+ZF: Recubrimiento de aleación de zinc-hierro (Galvannealed), distinto del recubrimiento de zinc puro + Z
Modelos de materiales centrales para simulación CAE
En simulaciones de colisión y estampado de automóviles, el acero con bajo contenido de carbono de la serie DC se modela principalmente utilizando los dos tipos siguientes:
2.1 Modelo preferido para simulación de accidentes: MAT_024
Modelo de plasticidad lineal por partes, aplicable al análisis de colisión y rigidez de todos los aceros DC.
•Parámetros básicos generales (para todos los aceros DC):
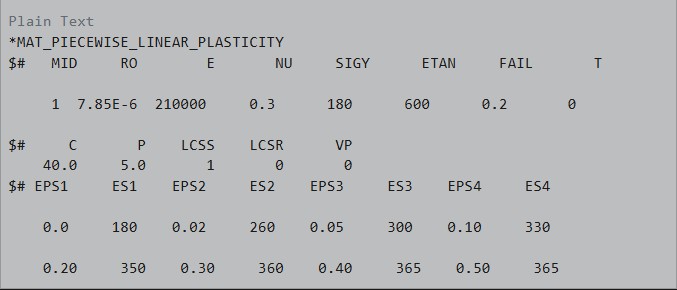
•Densidad ρ = 7,85e-6 kg/mm³
•Módulo de Young E = 210 GPa
•Relación de Poisson ν = 0,3
•Parámetros de tasa de deformación: C = 40,0, P = 5,0 (valores generales recomendados; los datos medidos del material se utilizarán para la simulación de alta precisión)
•Insumos requeridos: Curva tensión-deformación plástica real (se recomiendan datos medidos dentro del rango de deformación plástica de 0 a 0,5)
2.2 Modelo preferido para simulación de estampado: MAT_124
Modelo de rendimiento de Barlat de 3 parámetros, que simula con precisión la anisotropía de las láminas de acero.
•Insumos adicionales requeridos: Relación de deformación plástica (valor r) y exponente de endurecimiento por trabajo (valor n) (consulte la tabla de propiedades mecánicas para diferentes grados)
•Nota complementaria: Se recomienda MAT_133 (Barlat Yld2000) para una simulación de estampado de alta precisión para una mayor precisión.
Código de modelo típico MAT_24 para DC04
Propiedades mecánicas
3.1 Propiedades mecánicas del DC01-DC07 laminado en frío (EN 10130:2020)
|
Grado |
Rango de límite elástico (MPa) |
Resistencia a la tracción, alcance. (MPa) |
Elongación mínima A80 (%) |
r90(mín.) |
n90(mín.) |
Grado de formabilidad |
|
DC01 |
140-280 |
270-410 |
28 |
|
|
Conformado general |
|
DC03 |
140-240 |
270-370 |
34 |
1.4 |
0.18 |
dibujo superficial |
|
DC04 |
120-210 |
270-350 |
38 |
1.6 |
0.18 |
embutición profunda |
|
DC05 |
120-180 |
270-330 |
40 |
1.8 |
0.20 |
Dibujo muy profundo |
|
DC06 |
110-170 |
270-330 |
42 |
2.0 |
0.22 |
Dibujo ultraprofundo |
|
DC07 |
100-150 |
250-310 |
44 |
2.5 |
0.23 |
Dibujo profundo extremo |
3.2 Propiedades mecánicas del acero galvanizado DC51D+ZF~DC57D+ZF (EN 10346:2022)
|
Grado |
Rango de límite elástico (MPa) |
Resistencia a la tracción, alcance. (MPa) |
Elongación mínima A80 (%) |
r90(mín.) |
n90(mín.) |
Grado de formabilidad |
|
DC51D+ZF |
140-300 |
270-500 |
22 |
- |
- |
Doblado conformado |
|
DC52D+ZF |
140-300 |
270-420 |
28 |
1.4 |
0.18 |
dibujo normal |
|
DC53D+ZF |
140-260 |
270-380 |
32 |
1.6 |
0.18 |
embutición profunda |
|
DC54D+ZF |
120-220 |
260-350 |
36 |
1.8 |
0.20 |
Dibujo extraprofundo |
|
DC56D+ZF |
110-180 |
260-330 |
40 |
2.0 |
0.22 |
Dibujo ultraprofundo |
|
DC57D+ZF |
100-160 |
250-310 |
44 |
2.5 |
0.23 |
Dibujo profundo extremo |
Notas clave de rendimiento
•Límite elástico: Para los aceros con bajo contenido de carbono laminados en frío DC01~DC07, cuanto mayor sea el número de grado, menor será el contenido de carbono y más elementos de microaleación se agregarán. En consecuencia, el límite elástico disminuye gradualmente, mientras que el alargamiento y la capacidad de embutición profunda mejoran. Un límite elástico más bajo significa menos resistencia a la deformación plástica y mejor formabilidad. DC07 ofrece la formabilidad óptima en esta serie y es adecuado para procesos de embutición profunda extremadamente complejos.
•Elongación: Cuanto mayor sea el número, mejor será la plasticidad y menos probable será que se agriete.
•Valor r: Un indicador central de la capacidad de embutición profunda. Un valor r más alto significa un rendimiento superior de embutición profunda.
•Valor n: Un parámetro clave para el conformado por estiramiento. Un valor n más alto significa una mejor capacidad de deformación uniforme.
Aplicaciones específicas en componentes de vehículos
4.1 Paneles exteriores de la carrocería
Las láminas de acero galvanizado se utilizan predominantemente para los paneles exteriores de la carrocería de los principales vehículos de pasajeros, mientras que una pequeña cantidad de láminas de acero laminadas en frío todavía se aplican en vehículos comerciales de gama baja.
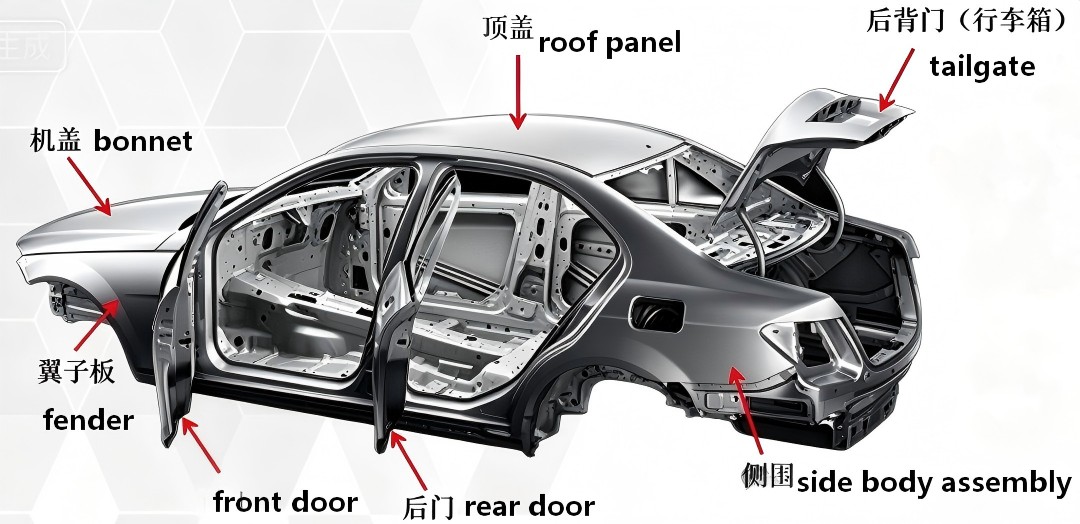
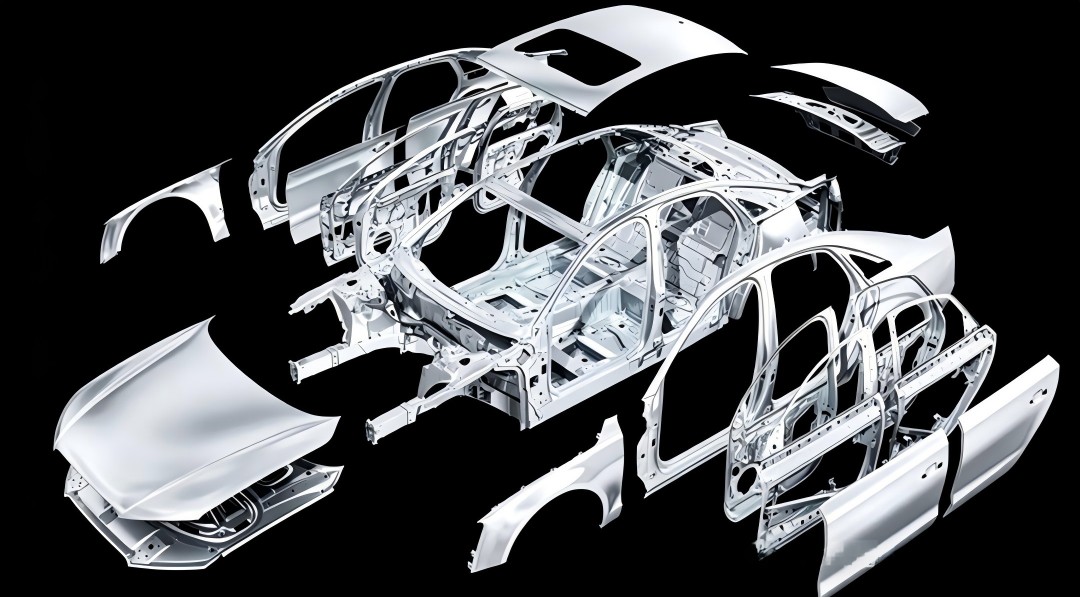
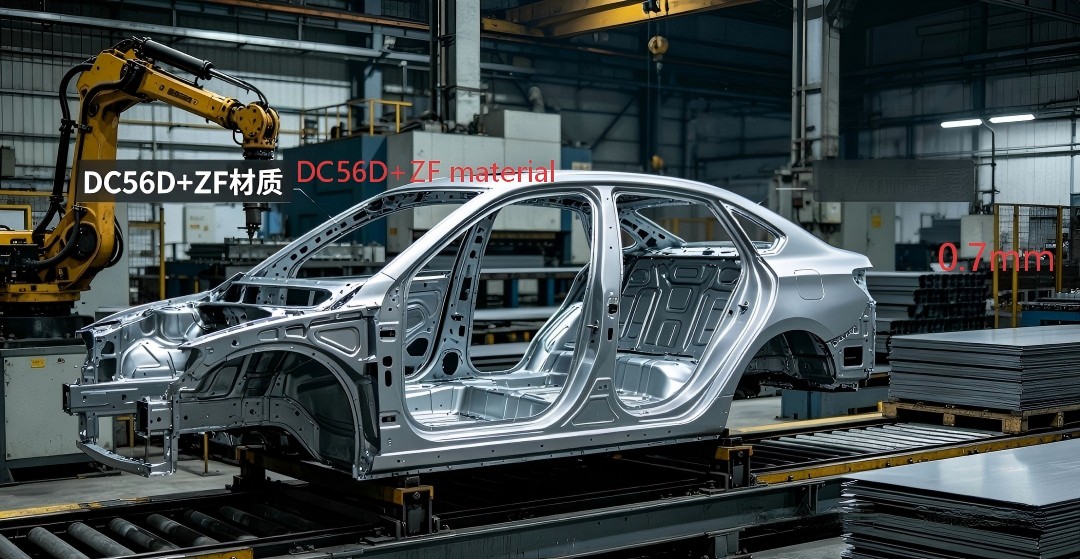
Figura 1: Panel exterior lateral de la carrocería (DC56D+ZF / 0,7 mm): el panel exterior más grande y complejo de la carrocería de un vehículo
|
Nombre del componente |
Grado preferido |
Grado alternativo |
Descripción de la aplicación |
|
Panel exterior lateral de la carrocería |
DC56D+ZF |
DC54D+ZF |
El panel de carrocería más grande, con la forma más compleja. |
|
Panel exterior de la puerta |
DC54D+ZF |
DC53D+ZF |
Tolerancia cero para los defectos superficiales |
|
Panel exterior de la tapa del equipaje |
DC54D+ZF |
DC53D+ZF |
Grandes variaciones de curvatura. |
|
Panel exterior del capó |
DC53D+ZF |
DC52D+ZF |
Debe cumplir con los requisitos de resistencia al impacto. |
|
guardabarros |
DC53D+ZF |
DC52D+ZF |
Debe coincidir exactamente con los componentes circundantes. |
|
Panel exterior del techo |
DC53D+ZF |
DC52D+ZF |
Gran superficie de placas delgadas, con altos requisitos de planitud |
4.2 Paneles interiores de la carrocería y componentes estructurales
Figura 2: Conjunto de piso frontal (DC04 / DC54D+ZF / 0,8 mm): pieza estampada de área grande
|
Nombre del componente |
Grado preferido |
Grado alternativo |
Descripción de la aplicación |
|
Panel interior de la puerta |
DC06/DC56D+ZF |
DC05/DC54D+ZF |
Presenta numerosos orificios y bridas complejas. |
|
Panel interior del capó |
DC05/DC54D+ZF |
DC04/DC53D+ZF |
Equipado con abundantes estructuras de refuerzo. |
|
Panel principal del piso |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Pieza estampada de gran superficie |
|
Panel de tablero |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Separa el compartimiento del motor y el compartimiento de pasajeros |
|
Refuerzo de alféizar |
DC03/DC52D+ZF |
DC01/DC51D+ZF |
Mejora la seguridad en caso de impacto lateral |
|
Refuerzo de pilares |
DC03/DC52D+ZF |
DC01/DC51D+ZF |
Mejora la rigidez torsional de la carrocería del vehículo. |
4.3 Chasis y componentes especiales
Los tanques de combustible de plástico se adoptan ampliamente en los vehículos de pasajeros, mientras que los tanques de combustible de metal todavía se utilizan para vehículos comerciales y algunos vehículos para fines especiales.
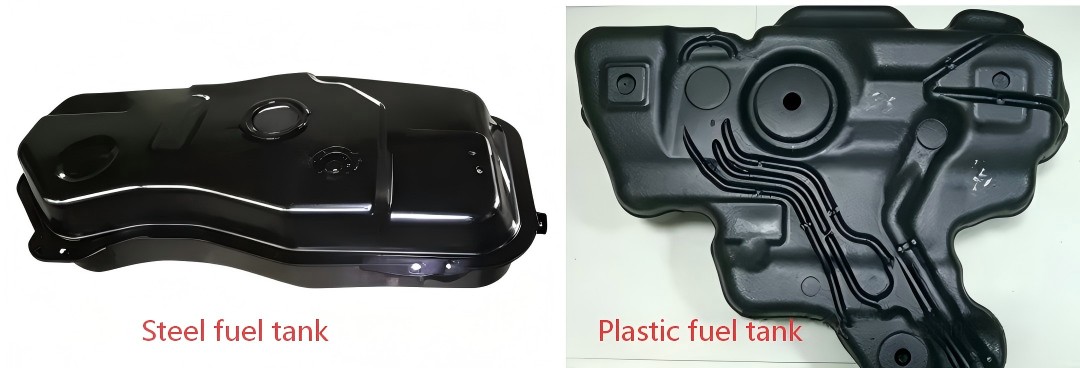
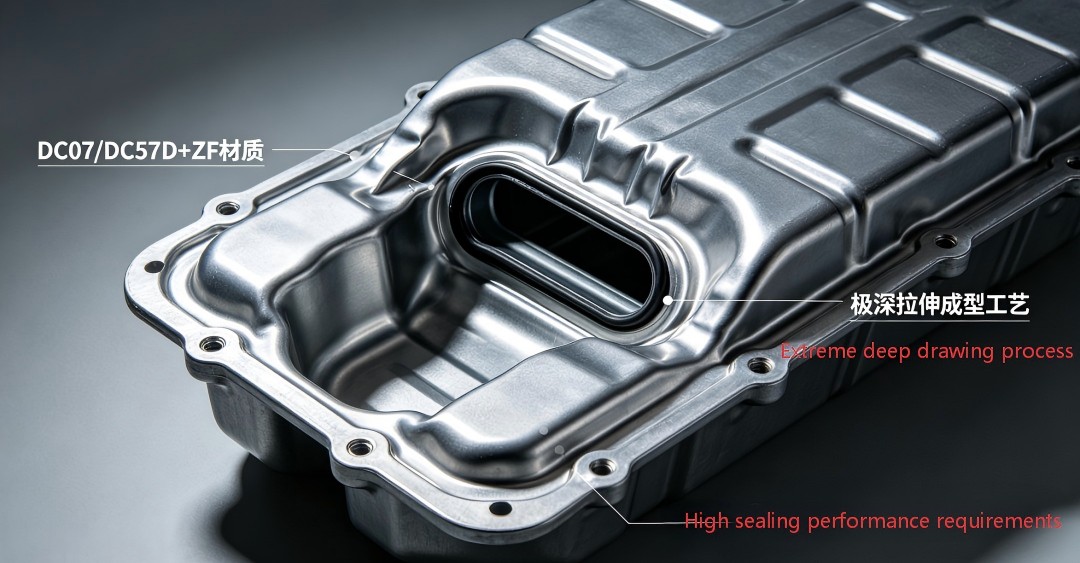
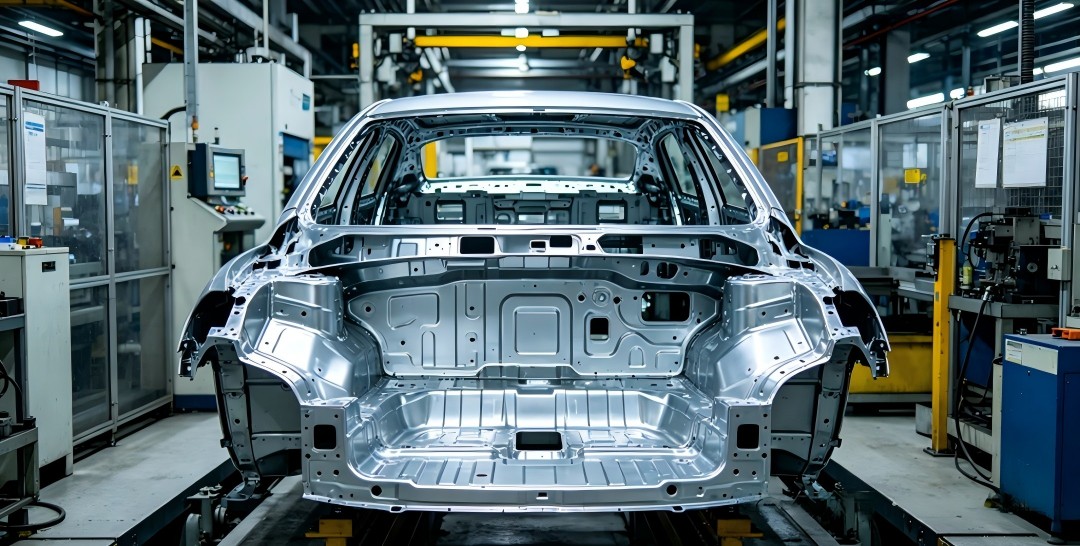
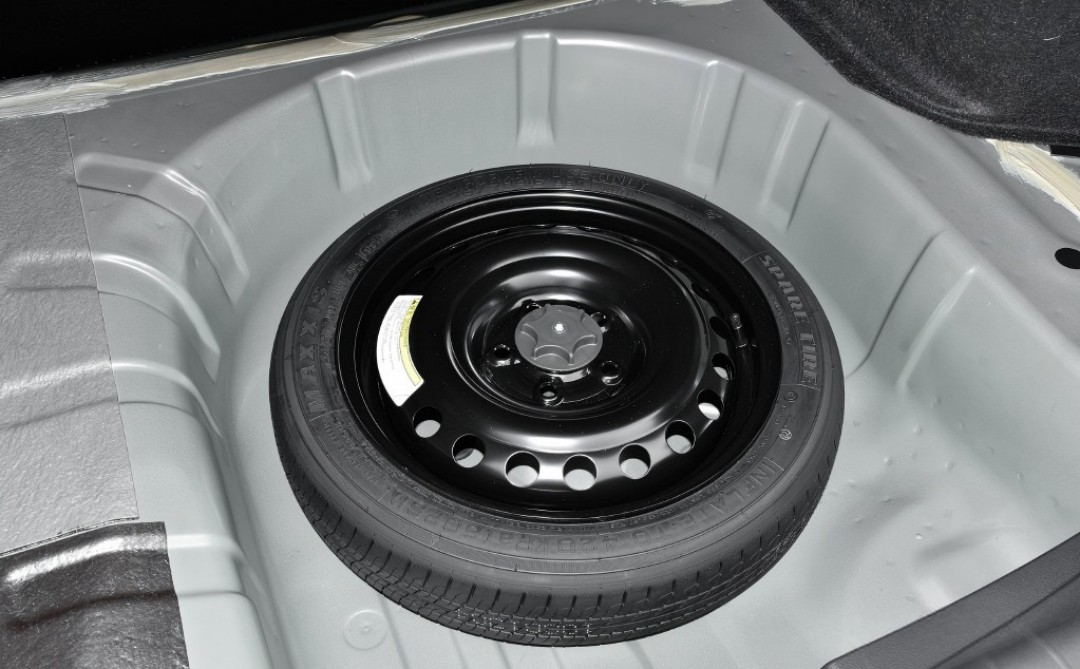
Figura 3: Alojamiento para rueda de repuesto del vehículo (DC06/DC56D+ZF/0,8 mm): componente embutido profundo
|
Nombre del componente |
Grado preferido |
Grado alternativo |
Descripción de la aplicación |
|
Tanque de combustible metálico |
DC07/DC57D+ZF |
DC06/DC56D+ZF |
Embutición extremadamente profunda, con requisitos de sellado extremadamente altos. |
|
Alojamiento para rueda de repuesto |
DC06/DC56D+ZF |
DC05/DC54D+ZF |
Dibujo profundo con geometría compleja |
|
Paso de rueda |
DC05/DC54D+ZF |
DC04/DC53D+ZF |
Propenso a la erosión por lodo y agua, lo que requiere una excelente resistencia a la corrosión. |
|
Cárter de aceite |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Se requiere embutición profunda y resistencia al aceite. |
|
Varios soportes |
DC01/DC51D+ZF |
DC03/DC52D+ZF |
Forma simple, utilizada principalmente como soporte. |
|
Travesaño del panel de instrumentos |
DC03 |
DC04 |
Diseñado para soportar el panel de instrumentos y el sistema de dirección. |
Texto sin formato
Paso 1: Determinar los requisitos de resistencia a la corrosión
├─ Ambiente interior seco → Seleccione acero laminado en frío (DC01-DC07)
└─ Zonas exteriores expuestas / Chasis / Ambiente húmedo → Seleccionar acero galvanizado (DC51D+ZF-DC57D+ZF)
Paso 2: Juzgar la complejidad de la formación de componentes
├─ Doblado/bridado simple / Soportes pequeños → DC01/DC51D+ZF
├─ Dibujo normal / Placas de refuerzo / Travesaños → DC03/DC52D+ZF
├─ Embutición / Paneles interiores generales / Paneles de suelo → DC04/DC53D+ZF
├─ Embutición extra profunda / Paneles interiores complejos / Pasos de rueda → DC05/DC54D+ZF
├─ Embutición ultraprofunda / Paneles exteriores / Casquillos de rueda de repuesto → DC06/DC56D+ZF
└─ Embutición extrema / Depósitos de combustible metálicos → DC07/DC57D+ZF
Paso 3: verificación de optimización de costos
├─ Dar prioridad a los aceros de menor calidad si se cumplen los requisitos de rendimiento
├─ Para el mismo grado: el acero laminado en frío es aproximadamente entre un 8% y un 12% más barato que el acero galvanizado
└─ DC01 cuesta aproximadamente entre un 10% y un 15% menos que DC06
Tabla comparativa de las principales calificaciones en el país y en el extranjero
6.1 Comparación de grados de láminas de acero con bajo contenido de carbono laminadas en frío
|
Europa: EN 10130 |
China: GB/T 5213-2019 |
Baosteel: Q/BQB 408 |
Acero inoxidable: Q/ASB 310 |
Hierro y acero de Wuhan: Q/WG (JS) 01 |
Japón: JIS G3141 |
EE.UU.: ASTM A1008 |
|
DC01 |
DC01 |
DC01 |
DC01 |
DC01 |
SPCC |
CS tipo B |
|
DC03 |
DC03 |
DC03 |
DC03 |
DC03 |
SPCD |
DS tipo B |
|
DC04 |
DC04 |
DC04 |
DC04 |
DC04 |
SPCE |
DDS Tipo B |
|
DC05 |
DC05 |
DC05 |
DC05 |
DC05 |
SPCF |
EDDS Tipo B |
|
DC06 |
DC06 |
DC06 |
DC06 |
DC06 |
SPCG |
UDDDS Tipo B |
|
DC07 |
DC07 |
DC07 |
DC07 |
DC07 |
- |
- |
6.2 Comparación de grados de láminas de acero galvanizado en caliente
|
Europa: EN 10346 |
China: GB/T 2518-2019 |
Baosteel: Q/BQB 420 |
Acero inoxidable: Q/ASB 315 |
Hierro y acero de Wuhan: Q/WG (JS) 02 |
Japón: JIS G3302 |
Estados Unidos: ASTM A653 |
|
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
SGCC+ZF |
CS tipo B+GA |
|
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
SGCD+ZF |
DS tipo B+GA |
|
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
SGCE+ZF |
DDS Tipo B+GA |
|
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
SGCF+ZF |
EDDS Tipo B+GA |
|
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
SGCg+ZF |
UDDDS Tipo B+GA |
|
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
- |
|
Nota complementaria: Los grados estándar nacionales chinos adoptan el prefijo DX, que tiene un rendimiento idéntico al de los grados de prefijo DC europeos y se puede usar indistintamente.
Tendencias y notas de la industria
7.1 Tres principales tendencias de desarrollo
1. Reemplazo completo de lámina galvanizada: Los principales fabricantes de automóviles han logrado una galvanización del 100% en los paneles exteriores de la carrocería. La tasa de galvanización de los paneles interiores aumentó del 60% en 2020 a más del 85% en 2025.
2. Consumo creciente de acero de embutición ultraprofunda: con diseños automotrices cada vez más complejos, la proporción de DC06/DC07 y DC56D+ZF/DC57D+ZF utilizados ha aumentado del 10% al 25%.
3. Especificación delgada: mediante la optimización del proceso de conformado, los principales fabricantes de automóviles generalmente han reemplazado el acero de 0,7 mm por acero de 0,65 mm, y algunos modelos han comenzado a utilizar acero de 0,6 mm o incluso 0,55 mm.
7.2 Conceptos erróneos comunes sobre la selección de materiales
•❌ Selección ciega de acero de alta calidad: el uso de DC07 para componentes aplicables a DC06 aumentará los costos de material en aproximadamente un 5%-8%.
•❌ Descuido de las diferencias de recubrimiento: El recubrimiento de aleación de zinc y hierro (+ZF) ofrece una soldabilidad un 30 % mejor y una mayor adhesión de la pintura que el recubrimiento de zinc puro (+Z), lo que lo hace más adecuado para carrocerías de automóviles.
•❌ Ignorancia del efecto de la tasa de deformación: la exclusión de los parámetros C y P en la simulación de choque conducirá a resultados entre un 15% y un 20% más suaves que las condiciones reales.
•❌ Uso de parámetros de materiales uniformes: las simulaciones de alta precisión deben utilizar los datos medidos reales proporcionados por el proveedor para los materiales y no pueden utilizar directamente parámetros generales.
Referencia rápida: Defectos comunes de estampado del acero y soluciones de la serie DC
8.1 Defectos generales (Aplicable tanto al acero laminado en frío como al acero galvanizado)
|
Nombre del defecto |
Fenómeno típico |
Causas principales |
Soluciones |
|
Dividir |
Las grietas se producen en los radios de las piezas, en las bridas o en los fondos de embutición profunda. |
1. Formabilidad insuficiente del grado de acero. 2.Fuerza excesiva del portapiezas 3.Radio de filete de troquel demasiado pequeño 4.Mala lubricación
|
1.Mejorar el grado de formabilidad en un nivel (por ejemplo, DC04 → DC05) 2.Reducir la fuerza del soporte en blanco localmente 3.Ampliar el radio de filete R en áreas críticas 4.Aumentar la dosis de aceite para estampado. |
|
Arrugas |
Aparecen arrugas onduladas en las pestañas de las piezas o en las paredes laterales. |
1.Fuerza insuficiente del portapiezas 2. Diseño incorrecto del cordón 3.Espesor del material desigual
|
1.Aumentar la fuerza del soporte en blanco total o localmente 2.Agregue o ajuste la altura de las cuentas 3.Reemplace con materiales calificados |
|
recuperación elástica |
Las dimensiones de las piezas se desvían de las dimensiones diseñadas después del desmoldeo. |
1. Límite elástico del material excesivamente alto 2.Formar liberación de estrés. 3.Superficie de extensión insuficiente
|
1. Adoptar un diseño de compensación de recuperación elástica 2.Agregar proceso de dimensionamiento 3.Optimizar la dirección de estampado
|
|
Rascar la superficie |
Aparecen rayones en forma de tira en la superficie de la pieza. |
1.Superficie rugosa del troquel o rebabas 2.Impurezas en la superficie del material. 3.Arañazos causados por el mecanismo de alimentación. |
1. Pulir la superficie de trabajo del troquel hasta Ra ≤ 0,8 μm. 2.Limpie los materiales y los troqueles. 3.Coloque una película protectora a los materiales. |
|
besándose |
Se produce un adelgazamiento local severo, lo que lleva a una división inminente. |
1.Flujo de material desigual 2.Deformación local excesiva 3.Lubricación insuficiente
|
1.Optimizar la disposición de las cuentas 2.Aumentar los radios de filete locales 3.Mejorar la lubricación local |
8.2 Defectos específicos de las láminas de acero galvanizado (DC51D+ZF ~ DC57D+ZF)
|
Nombre del defecto |
Fenómeno típico |
Causas principales |
Soluciones |
|
pelado de revestimiento |
El revestimiento se deslamina del sustrato después del estampado. |
1. Mala adherencia del recubrimiento 2.Deformación excesiva 3.Superficie de matriz rugosa
|
1.Reemplazar con láminas de acero galvanizado calificadas. 2.Optimizar el proceso para reducir la deformación local. 3. Pulir el troquel hasta Ra ≤ 0,8 μm. |
|
Recubrimiento en polvo |
El revestimiento se pulveriza y se desprende durante el estampado. |
1.Contenido de hierro excesivamente alto en el revestimiento de aleación Zn-Fe (>15%) 2.Deformación excesiva 3.Mala lubricación
|
1.Seleccione un revestimiento calificado con un contenido de hierro del 10 % al 12 %. 2.Controlar la deformación local dentro del 30% 3.Utilice aceite para estampado especialmente formulado para láminas de acero galvanizado. |
|
Escoria de zinc |
Se forman partículas de zinc que sobresalen en la superficie de la pieza. |
1.Nódulos de zinc en la superficie de la materia prima. 2.Acumulación de zinc en la superficie del troquel |
1.Fortalecer la inspección entrante de materias primas. 2.Limpie la superficie del troquel regularmente por turno. 3.Optimizar la lubricación para reducir la adhesión del zinc. |
|
Diferencia de color de superficie |
Decoloración desigual en la superficie de la pieza. |
1.Espesor de recubrimiento desigual 2. Fricción desigual durante el estampado. 3.Lubricante residual
|
1.Seleccione materiales con revestimiento uniforme. 2.Estandarizar las condiciones de lubricación 3.Limpie las piezas inmediatamente después del estampado. |
|
Orificios de soldadura |
Se producen poros o soldaduras incompletas después de la soldadura por resistencia. |
1.Residuos de recubrimiento pulverizado 2.Parámetros de soldadura inadecuados 3.Recubrimiento excesivamente grueso |
1.Limpie el área de soldadura antes de soldar. 2.justar la corriente de soldadura y el tiempo de soldadura 3.Seleccione materiales con un espesor de revestimiento ≤ 60 g/m² |
8.3 Parámetros del proceso de estampado de referencia para diferentes grados de acero DC
|
Rango de grado |
Fuerza de soporte recomendada en blanco (MPa) |
Velocidad de estampado recomendada (golpes/min) |
Método de lubricación recomendado |
|
DC01/DC03/DC51D+ZF/DC52D+ZF |
1.5-2.5 |
15-25 |
Aceite de estampado convencional |
|
DC04/DC05/DC53D+ZF/DC54D+ZF |
1.0-2.0 |
10-20 |
Aceite de estampación de extrema presión |
|
DC06/DC07/DC56D+ZF/DC57D+ZF |
0.8-1.5 |
8-15 |
Aceite especial para embutición profunda + película protectora de PE |
Conclusión
El acero con bajo contenido de carbono de la serie DC sirve como piedra angular de la industria automotriz y es un material fundamental que todos los ingenieros automotrices deben dominar.
Una comprensión profunda de las diferencias de propiedades entre los distintos grados y las soluciones a los defectos comunes de estampado permite lograr el equilibrio óptimo entre rendimiento, calidad y costo en el diseño del producto.
Con el avance de la electrificación automotriz, el acero con bajo contenido de carbono de la serie DC se actualiza continuamente. Complementa el acero de alta resistencia y la aleación de aluminio, apuntalando conjuntamente el desarrollo sostenible de la industria automotriz.


